Strukturierte Fertigungsdaten · 2026

Thermomanagementplatte für Gussformen

Auf Basis strukturierter CNFX-Herstellerprofile wird Thermomanagementplatte für Gussformen im Bereich Grundmetallherstellung anhand von Blechdicke bis Betriebstemperaturbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Thermomanagementplatte für Gussformen wird durch die Baugruppe aus Wärmetauscherplattenkörper und Fluidanschlüsse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die Thermomanagementplatte für Gussformen ist eine präzisionsgefertigte Komponente, die in Gussformen eingebaut wird, um die Temperaturverteilung während der Metallerstarrung zu regeln.
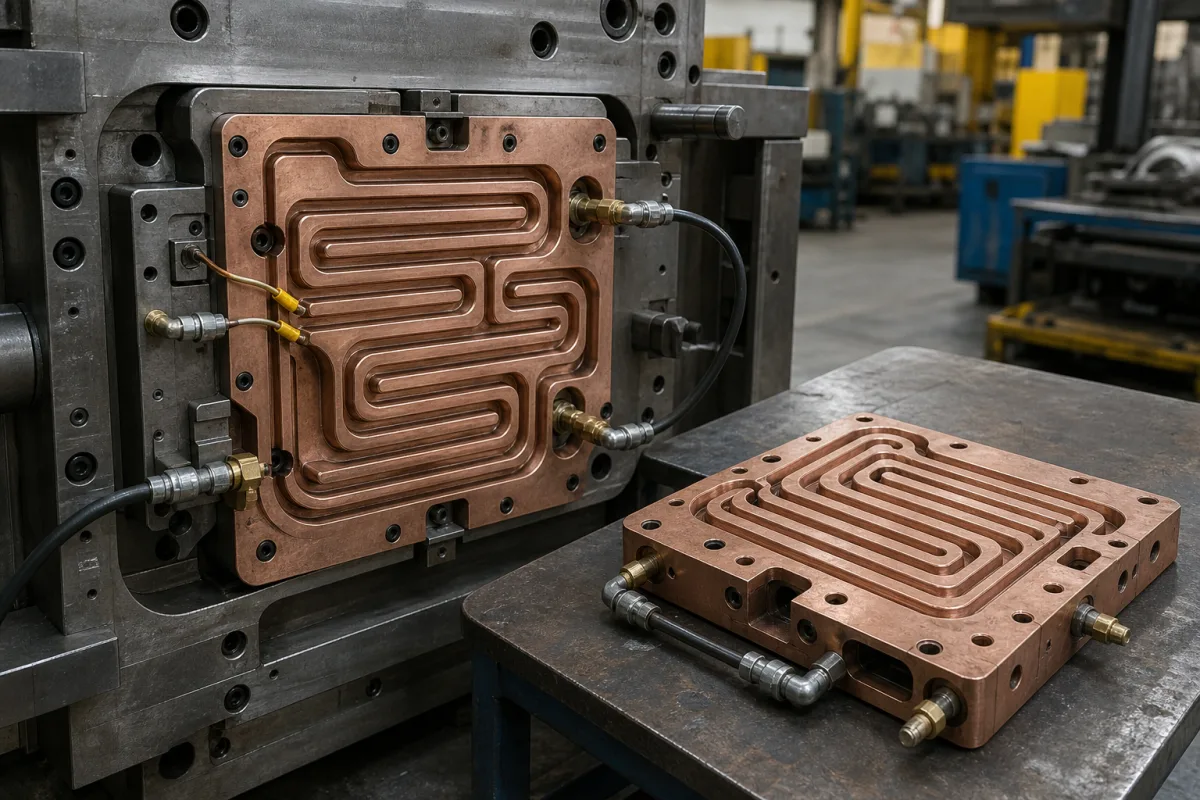
Thermomanagementplatte für Gussformen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Thermomanagementplatte für Gussformen ist eine präzisionsgefertigte Komponente, die in Gussformen eingebaut wird, um die Temperaturverteilung während der Metallerstarrung zu regeln. Sie gewährleistet gleichmäßige Abkühlungsraten, minimiert thermische Spannungen und verhindert Gussfehler wie Lunkerbildung. Diese Komponente ist entscheidend für die Erzielung von Maßgenauigkeit und metallurgischer Konsistenz in der Serienfertigung in Gießereien. Die Platte ist in Kupferlegierung C18150 oder Edelstahl 316L erhältlich, mit einer Standarddicke von 20–50 mm und einem Arbeitstemperaturbereich von -40 bis 200 °C. Die Wärmeleitfähigkeit liegt zwischen 150 und 400 W/m·K (geprüft nach ASTM E1225), und die Oberflächenebenheit wird innerhalb von 0,02–0,05 μm (ISO 1101) gehalten. Die internen Fluidkanäle haben Durchmesser von 6–12 mm, mit serpentinenförmigen oder parallelen Layouts, und die Platte kann Drücke bis zu 1,0–1,6 MPa standhalten. Die Standardabmessungen der Platte reichen von 300×300 bis 800×800 mm, Sondergrößen sind auf Anfrage erhältlich. Die Materialgüten H13 bis H11 (ASTM A681) sind für hohe thermische Ermüdungsbeständigkeit spezifiziert. Das Gewicht variiert je nach Größe und Dicke zwischen 15 und 80 kg. Die Oberflächenrauheit beträgt Ra 0,8–1,6 μm (ISO 1302), und die Anschlüsse sind Gewinde G1/4 bis G1/2 (ISO 228-1). Diese Parameter dienen als Referenzbereiche; die tatsächlichen Werte müssen mit dem Hersteller oder Lieferanten für spezifische Anwendungen bestätigt werden. Die Platte ist für Gießereiumgebungen konzipiert, in denen präzise thermische Kontrolle für Produktqualität und Prozesswiederholbarkeit unerlässlich ist.

Funktionsprinzip

Die Platte steuert aktiv die Formoberflächentemperatur über interne Fluidkanäle oder elektrische Heizelemente. Fluidkanäle zirkulieren ein Kühl- oder Heizmedium, um optimale thermische Gradienten während der Gießzyklen aufrechtzuerhalten. Serpentinenförmige Kanalanordnungen sorgen für gleichmäßige Kühlung, während parallele Anordnungen den Druckabfall verringern. Elektrische Heizelemente bieten präzise Temperaturkontrolle, wenn Fluidsysteme unpraktisch sind. Das Material und die Oberflächenbeschaffenheit der Platte verbessern die Wärmeübertragungseffizienz. Durch die Steuerung der Wärmeabfuhr beeinflusst die Platte die Erstarrungsraten, reduziert thermische Spannungen und verhindert Fehler. Das Funktionsprinzip beruht auf dem Gleichgewicht zwischen Wärmezufuhr und -abfuhr, um ein stabiles Formtemperaturprofil aufrechtzuerhalten, das für eine gleichbleibende Gussqualität entscheidend ist.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Blechdicke20–50 mmStandarddicke nach DIN-Norm
Betriebstemperaturbereich-40–200 °CMinimal- bis Maximalbetriebstemperatur
Wärmeleitfähigkeit150–400 W/(m·K)Wärmeübertragungskoeffizient des MaterialsASTM E1225
Oberflächenebenheit0.02–0.05 µmMaximale Abweichung von der idealen EbenheitISO 1101
Kanalduchmesser6–12 mmInnere Durchgangsgröße für Fluid
Maximaler Druck1.0–1.6 MPaMaximale Fluiddruckkapazität
Plattenabmessungen (L×B)300×300–800×800 mmCustom sizes available on request
WerkstoffgüteH13–H11H13 for high thermal fatigue resistanceASTM A681
Gewicht15–80 kgDepends on size and thickness
OberflächenrauheitRa 0.8–1.6 μmSmoother finish improves heat transferISO 1302
KanalanordnungSerpentine–ParallelSerpentine for uniform cooling, parallel for low pressure drop
AnschlussgrößeG1/4–G1/2 ZollThreaded connections for coolant linesISO 228-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupferlegierung C18150 Edelstahl 316L

Komponenten / BOM

Components / BOM
  • Wärmetauscherplattenkörper
    Primäres Strukturelement mit integrierten Kühlkanälen
    Material: Kupferlegierung C18150
  • Fluidanschlüsse
    Standardisierte Verbindungen für Heiz-/Kühlmedien
    Material: Edelstahl 1.4404 (316L)
  • Temperatursensor-Anschluss
    Integrierter Hohlraum für thermische Überwachungsgeräte
    Material: Edelstahl 1.4404 (316L)
  • Montageflansch
    Präzisionsbearbeitete Schnittstelle für Formeneinbau
    Material: Werkzeugstahl
  • elektrisches Heizelement
    Erhitzt die Platte direkt, wo eine umlaufende Flüssigkeitsschleife nicht praktikabel ist.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmitteldurchflussreduktion unter 2,5 m/s aufgrund von Pumpenausfall oder verstopften Kanälen Lokale Hot-Spot-Bildung über 400°C, die Austenitisierung und Anlasseverlust in H13-Stahl verursacht Duale redundante Kühlkreisläufe mit unabhängigen Pumpen und Echtzeit-Thermografie mit automatischer Formauswurf bei 380°C
Ungleichmäßige Klemmkraftverteilung mit Überschreitung einer Varianz von 25 MPa über die Befestigungspunkte Plattenverzug >0,5 mm, der schlechten thermischen Kontakt mit der Form verursacht und den Wärmeübergangskoeffizienten von 2500 auf <800 W/m²·K reduziert Hydraulisches Ausgleichssystem mit Druckaufnehmern an jedem Befestigungspunkt und automatischer Kraftumverteilung

Technische Bewertung

Betriebsbereich
Betriebsbereich
20-350°C mit Temperaturgradient ≤15°C/cm über die Plattenoberfläche
Belastungs- und Ausfallgrenzen
Thermische Spannung überschreitet die Streckgrenze von H13-Werkzeugstahl (1650 MPa bei 350°C) oder thermische Zyklen >10⁴ bei ΔT>200°C
Thermische Ermüdungsrissbildung aufgrund zyklischer plastischer Dehnungsakkumulation aus wiederholten Heiz-/Kühlzyklen, entsprechend der Coffin-Manson-Beziehung: ε_pl = C_f * N_f^(-β) mit C_f=0,5, β=0,6 für H13-Stahl
Fertigungskontext
Thermomanagementplatte für Gussformen wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

mold temperature control plate die heating/cooling plate casting thermal plate

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0-10 bar
Durchflussrate:5-50 L/min
Betriebstemperatur:-20°C bis 300°C
slurry concentration:0-30 % Feststoffanteil nach Gewicht
Montage- und Anwendungskompatibilität
Wasser-Glykol-GemischeThermoöleDruckluft
Nicht geeignet: Korrosive chemische Umgebungen (z.B. starke Säuren, Chloride)
Auslegungsdaten
  • Form-Wärmelast (kW)
  • Erforderliche Temperaturgleichmäßigkeit (±°C)
  • Verfügbarer Kühlmittelversorgungsdruck (bar)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Zyklische Heiz-/Kühlspannungen aus Gießzyklen, die die Materialermüdungsgrenzen überschreiten, oft verstärkt durch schnelle Temperaturwechsel oder schlechtes Temperaturgradientenmanagement.
Korrosion und Verschlammung
Ursache: Exposition gegenüber Kühlwasser-Verunreinigungen (z.B. Chloride, Sauerstoff) oder Trennmitteln, die zu Lochfraß, reduzierter Wärmeübertragungseffizienz und schließlich Leckagen oder struktureller Schwächung führen.
Wartungsindikatoren
  • Sichtbare Kühlmittel-Leckage oder Feuchtigkeitsansammlung um Plattenanschlüsse, was auf Dichtungsdegradation oder Korrosionsdurchdringung hindeutet.
  • Abnormale Temperaturmesswerte oder Hot Spots in der Thermografie, die auf Verschmutzung, Verschlammung oder interne Strömungsbehinderung hindeuten, die die Wärmeübertragung beeinträchtigen.
Technische Hinweise
  • Implementierung kontrollierter Heiz-/Kühlrampen und Protokolle für gleichmäßige Temperaturverteilung zur Minimierung von thermischem Schock und Spannungskonzentrationen.
  • Verwendung von behandeltem, deionisiertem Kühlwasser mit Korrosionsinhibitoren und regelmäßige Entkalkung/Reinigung interner Kanäle zur Aufrechterhaltung optimaler Wärmeübertragung und Verhinderung korrosiver Schäden.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 10204:2004 Metallische Erzeugnisse - Arten von PrüfbescheinigungenASTM A703/A703M-22 Stahlguss, Allgemeine Anforderungen
Fertigungsgenauigkeit
  • Ebenheit: ≤0,1 mm pro 300 mm
  • Bohrungsdurchmesser: ±0,02 mm
Qualitätsprüfung
  • Eindringprüfung (PT) nach DIN EN ISO 3452-1 für Oberflächendefekte
  • Koordinatenmessmaschine (KMM) Maßhaltigkeitsverifikation

Hersteller von Thermomanagementplatte für Gussformen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien sind für diese Thermomanagementplatte verfügbar?

Die Platte ist in Kupferlegierung C18150 oder Edelstahl 316L erhältlich. Die Materialgüte H13 bis H11 (ASTM A681) ist für hohe thermische Ermüdungsbeständigkeit spezifiziert. Bestätigen Sie die tatsächliche Materialgüte mit dem Hersteller für Ihre Anwendung.

Was ist der Arbeitstemperaturbereich?

Der Arbeitstemperaturbereich liegt zwischen -40 und 200 °C. Dieser Bereich dient als Referenz; verifizieren Sie die spezifischen Grenzen für Ihren Gießprozess mit dem Lieferanten.

Können die Plattenabmessungen angepasst werden?

Die Standardabmessungen reichen von 300×300 bis 800×800 mm, Sondergrößen sind auf Anfrage erhältlich. Kontaktieren Sie den Hersteller, um Ihre spezifischen Maßanforderungen zu besprechen.

Welche Normen gelten für diese Komponente?

Relevante Normen umfassen ASTM E1225 für Wärmeleitfähigkeit, ISO 1101 für Ebenheit, ASTM A681 für Materialgüte, ISO 1302 für Oberflächenrauheit und ISO 228-1 für Anschlüsse. Diese dienen als Verifizierungsreferenzen; stellen Sie die Einhaltung Ihrer lokalen Vorschriften sicher.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Thermomanagementplatte für Gussformen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Thermomanagementplatte für Gussformen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Thermoelement-Baugruppe
Nächstes Produkt
Tiegel
AngebotChat