Strukturierte Fertigungsdaten · 2026

Industrielle Oszillationseinheit für Stranggießkokillen

Auf Basis strukturierter CNFX-Herstellerprofile wird Industrielle Oszillationseinheit für Stranggießkokillen im Bereich Grundmetallherstellung anhand von Schwingfrequenz bis Hubamplitude eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Industrielle Oszillationseinheit für Stranggießkokillen wird durch die Baugruppe aus Schwingungsrahmen und Hydraulikzylinder beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Präzisions-Oszillationssystem für Stranggießkokillen zur Vermeidung von Anhaftungen
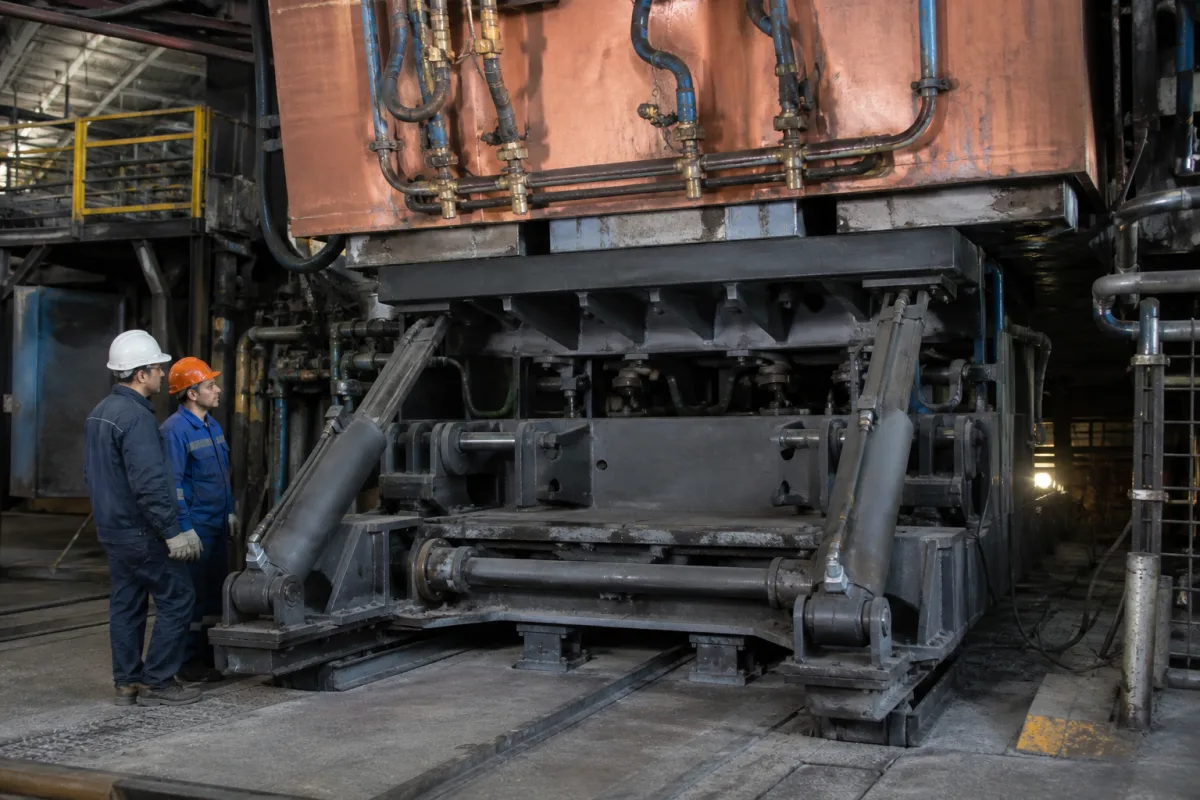
Industrielle Oszillationseinheit für Stranggießkokillen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die industrielle Oszillationseinheit für Stranggießkokillen ist eine eigenständige Maschine, die in der Stahlproduktion eingesetzt wird, um eine kontrollierte vertikale Oszillation der Stranggießkokille zu ermöglichen. Ihre Hauptfunktion besteht darin, das Anhaften der erstarrenden Stahlschale an den Kokillenwänden zu verhindern, indem eine präzise Hin- und Herbewegung erzeugt wird. Diese Bewegung gewährleistet eine gleichmäßige Schalendicke und Oberflächenqualität, während Reibung und Verschleiß minimiert werden. Die Einheit arbeitet unabhängig von der Hauptstruktur der Gießmaschine und ermöglicht eine präzise Steuerung von Frequenz, Amplitude und Wellenformmustern. Sie ist für die Integration in Stranggießlinien ausgelegt und für eine Reihe von Kokillengrößen und -gewichten geeignet. Die Einheit ist aus hochfestem legiertem Stahl, gehärtetem Wälzlagerstahl und korrosionsbeständigen Hydraulikkomponenten gefertigt, was Langlebigkeit in rauen Industrieumgebungen gewährleistet. Zu den wichtigsten Parametern gehören ein Oszillationsfrequenzbereich von 50–180 Zyklen/min, eine Hubamplitude von 2–10 mm und eine maximale Lastkapazität von 15–50 Tonnen. Der Stromverbrauch liegt zwischen 5,5 und 22 kW, und die Einheit arbeitet in einem Umgebungstemperaturbereich von -10 bis 60 °C. Die Steuergenauigkeit wird bei ±0,05 mm gehalten, und der Hydraulikversorgungsdruck sollte zwischen 14 und 21 MPa liegen. Die Einheit bietet eine Vibrationsverschiebung von bis zu 10 mm, eine Beschleunigung von 0,5–2,5 g und hat eine Schutzart von IP54–IP65 (IEC 60529). Die Materialgüte für Wellen und Zahnräder ist 42CrMo4 (DIN EN 10083-3). Das Gewicht variiert je nach Konfiguration zwischen 1200 und 3500 kg. Dieses Gerät ist für die Erzielung hochwertiger Stahloberflächen und die Vermeidung von Durchbruchvorfällen unerlässlich. Bei der Auswahl sind modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren, da die aufgeführten Bereiche Referenzwerte für die Produktkategorie darstellen.

Funktionsprinzip

Die Oszillationseinheit verwendet hydraulische oder elektromechanische Aktuatoren, um eine kontrollierte vertikale Hin- und Herbewegung zu erzeugen. Diese Bewegung wird über ein mechanisches Gestängesystem auf die Kokillenanordnung übertragen und erzeugt präzise Oszillationsmuster. Die Aktuatoren werden von einem Steuerungssystem angetrieben, das Frequenz, Amplitude und Wellenform regelt. Das mechanische Gestänge stellt sicher, dass die Bewegung genau auf die Kokille übertragen wird, was eine konsistente Oszillation ermöglicht. Das System ist für den unabhängigen Betrieb ausgelegt und bietet Flexibilität bei der Steuerung des Gießprozesses.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schwingfrequenz50–180 Schwingungen/minBetriebsfrequenzbereich für die Formenschwingung
Hubamplitude2–10 mmMaximale vertikale Auslenkung der Schwingung
Maximale Tragfähigkeit15–50 tMaximales Formgewicht, das die Einheit oszillieren kann
Leistungsaufnahme5.5–22 KilowattElektrischer Leistungsbedarf im Betrieb
Betriebstemperatur-10–60 °CMaximale Umgebungstemperatur für zuverlässigen Betrieb
Regelgenauigkeit±0.05 mmEnsures consistent oscillation pattern.
Hydraulikversorgungsdruck14–21 MPaBelow 14 MPa may cause insufficient force.
Schwingungsweg0–10 mmPeak-to-peak displacement at mold.
Beschleunigung0.5–2.5 gHigher acceleration improves mold release.
SchutzartIP54–IP65Protects against dust and water jets.IEC 60529
Werkstoffgüte42CrMo4High-strength steel for shafts and gears.DIN EN 10083-3
Gewicht1200–3500 kgDepends on configuration and options.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Legierungsstahl Vergüteter Wälzlagerstahl Korrosionsbeständige Hydraulikkomponenten

Komponenten / BOM

Components / BOM
  • Schwingungsrahmen
    Haupttragkonstruktion zur Aufnahme von Form und Schwingungsmechanismus
    Material: Hochfester Legierungsstahl
  • Hydraulikzylinder
    Erzeugt kontrollierte lineare Bewegung für Schwingungen
    Material: Korrosionsbeständiger Stahl mit gehärteten Dichtungen
  • Führungssystem
    Sichert präzise vertikale Bewegung ohne seitliche Abweichung
    Material: Vergüteter Lagerstahl mit Bronzebuchsen
  • Bedienfeld
    Schnittstelle zur Einstellung von Oszillationsparametern und zur Betriebsüberwachung
    Material: Industrieelektronik in Stahlgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Rückmeldungsverlust aufgrund elektromagnetischer Störungen über 85 dBμV/m Oszillationsamplituden-Drift über ±0,1 mm Toleranz hinaus Abgeschirmte Encoder-Kabel mit Ferritkernen und differenzieller Signalübertragung bei 5V-Logikpegel
Hydraulikakkumulator-Membranermüdung durch 10⁷ Druckzyklen bei 210 bar Oszillationsfrequenz-Instabilität über ±5 % Abweichung hinaus Duales Akkumulatorsystem mit automatischem Umschalten bei 180 bar Schwellendruck

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 mm Oszillationsamplitude bei 50-300 Zyklen/min Frequenz
Belastungs- und Ausfallgrenzen
Überschreitet 3,5 mm Amplitude oder fällt unter 40 Zyklen/min Frequenz
Übermäßige Amplitude verursacht Spannungskonzentration in der Kokillenschale, die die Streckgrenze von 250 MPa überschreitet; unzureichende Frequenz führt zum Anhaften der Erstarrungsschale aufgrund unzureichender Erneuerung der Grenzfläche zwischen Kokille und flüssigem Stahl.
Fertigungskontext
Industrielle Oszillationseinheit für Stranggießkokillen wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

continuous casting mold oscillator steel casting mold vibrator mold oscillation mechanism

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 20 bar Hydrauliksystemdruck
Durchflussrate:10-50 L/min bei 3-6 bar
Betriebstemperatur:Umgebungstemperatur bis 150°C (Kokillenkontaktfläche)
stroke length:±0,5 mm bis ±15 mm einstellbar
mold size range:100-300 mm quadratische/runde Kokillen
oscillation frequency:0-400 Zyklen/min
Montage- und Anwendungskompatibilität
Stahl-Strangguss (Kohlenstoff-/Niedriglegierungsstahl)Kupferbasis-LegierungskokillenElektromagnetische Rührkompatible Aufbauten
Nicht geeignet: Hochkorrosive Chloridumgebungen (z.B. meerwassergekühlte Systeme)
Auslegungsdaten
  • Kokillenabmessungen und -gewicht
  • Erforderliche Oszillationsfrequenz und Hub für die Gießgeschwindigkeit
  • Verfügbarkeit einer hydraulischen/pneumatischen Energiequelle

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Fressen
Ursache: Kontinuierliche Hochfrequenzoszillation unter hohen Lasten führt zu Materialermüdung, unzureichender Schmierung aufgrund hoher Temperaturen und Kontamination durch Gießpulver- oder Zunder-Eintrag.
Hydrauliksystem-Leckage und Druckverlust
Ursache: Verschleiß an Dichtungen und Schläuchen durch konstante Hin- und Herbewegung, Fluidkontamination, die zu Ventil- und Pumpendegradation führt, und thermische Zyklen, die zu Bauteilermüdung führen.
Wartungsindikatoren
  • Abnormales hörbares Klopfen oder Schleifgeräusche vom Oszillationsmechanismus während des Betriebs
  • Sichtbare Hydraulikfluid-Leckagen an Aktuatorenanschlüssen oder visuell beobachteter inkonsistenter Oszillationshub
Technische Hinweise
  • Implementieren Sie zustandsbasierte Schmierung mit Hochtemperaturfett, das speziell für oszillierende Lager formuliert ist, und installieren Sie Schutzverkleidungen, um das Eindringen von Gießrückständen zu verhindern.
  • Installieren Sie Filtersysteme mit Echtzeit-Partikelzählung für Hydraulikfluid und führen Sie regelmäßige Thermografie-Inspektionen durch, um abnormale Erwärmung in Lagern und Hydraulikkomponenten vor einem Ausfall zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 6892-1 - Metallische Werkstoffe - ZugversuchCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Parallelität der Führungsschienen: 0,1 mm/m
Qualitätsprüfung
  • Eindringprüfung (Penetrant Test) nach DIN EN ISO 3452-1 für Oberflächendefekte
  • Härteprüfung (Rockwell C-Skala) nach DIN EN ISO 6508

Hersteller von Industrielle Oszillationseinheit für Stranggießkokillen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Agent-Injektionssystem

Ein Teilsystem zur Injektion von Entschwefelungsmitteln in geschmolzenes Metall während der Stahlherstellung.

Spezifikationen ansehen ->
Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck der Oszillationseinheit für Stranggießkokillen?

Die Einheit erzeugt eine kontrollierte vertikale Oszillation der Kokille, um das Anhaften der erstarrenden Stahlschale an den Kokillenwänden zu verhindern und so eine gleichmäßige Schalendicke und Oberflächenqualität zu gewährleisten.

Welche Schlüsselparameter sind bei der Auswahl dieser Einheit zu beachten?

Zu den Schlüsselparametern gehören Oszillationsfrequenz (50–180 Zyklen/min), Hubamplitude (2–10 mm), maximale Lastkapazität (15–50 Tonnen), Stromverbrauch (5,5–22 kW) und Betriebstemperatur (-10 bis 60 °C). Verifizieren Sie diese mit dem Hersteller für Ihre spezifische Anwendung.

Welche Wartung ist für die Oszillationseinheit erforderlich?

Es wird empfohlen, Hydraulikkomponenten, Lager und mechanische Gestänge regelmäßig zu inspizieren. Prüfen Sie auf Verschleiß und stellen Sie eine ordnungsgemäße Schmierung sicher. Befolgen Sie den Wartungsplan des Herstellers.

Kann die Oszillationseinheit in bestehende Stranggießlinien integriert werden?

Ja, die Einheit ist als eigenständiges Gerät konzipiert und kann in bestehende Stranggießlinien integriert werden. Die Kompatibilität sollte jedoch mit dem Hersteller anhand Ihrer Kokillen- und Gießmaschinenspezifikationen verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Industrielle Oszillationseinheit für Stranggießkokillen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Industrielle Oszillationseinheit für Stranggießkokillen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Induktionsspule
Nächstes Produkt
Industrielle hochreine Zink-Aluminium-Vorlegierung
AngebotChat