Auf Basis strukturierter CNFX-Herstellerprofile wird Industrieller hochreiner Zinklegierungs-Stranggussbarren im Bereich Grundmetallherstellung anhand von Zinkgehalt bis Knüppeldurchmesser eingeordnet.
Ein typisches Industrieller hochreiner Zinklegierungs-Stranggussbarren wird durch die Baugruppe aus Zinklegierungsmatrix und Oberflächenoxidschicht beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Hochreiner Zinklegierungsbarren, hergestellt im Stranggussverfahren für industrielle Anwendungen
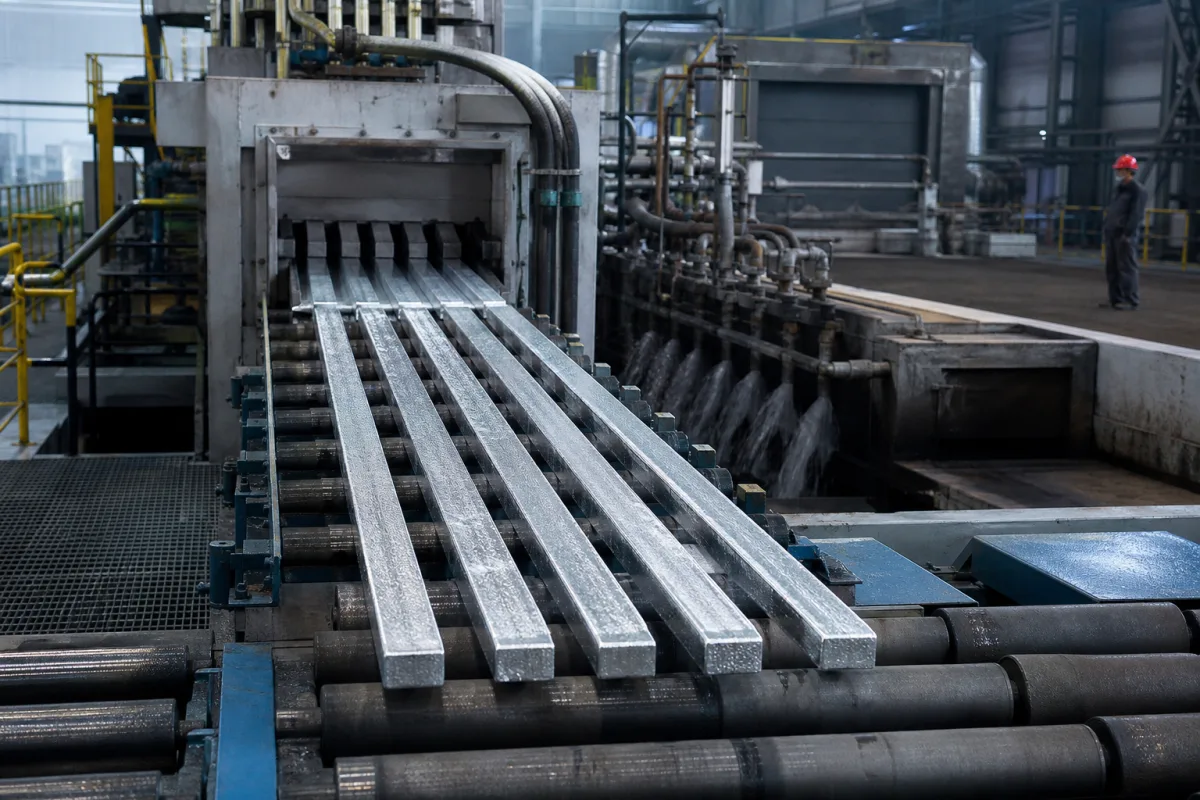
Geschmolzene hochreine Zinklegierung wird kontinuierlich durch eine wassergekühlte Form gegossen, erstarrt zu einem kontinuierlichen Barren und wird auf spezifizierte Längen geschnitten. Der Prozess gewährleistet eine gleichmäßige Erstarrung und eine konsistente chemische Zusammensetzung über die Länge des Barrens. Die Abkühlungsrate und das Formdesign beeinflussen die Mikrostruktur, die wiederum die mechanischen Eigenschaften und die Zerspanbarkeit beeinflusst. Das Stranggussverfahren minimiert Seigerungen und Porosität, was zu einem dichten, homogenen Produkt führt, das für die Weiterverarbeitung geeignet ist. Der Barren wird dann auf Länge geschnitten, wobei die Toleranzen kontrolliert werden, um die spezifizierten Anforderungen zu erfüllen. Dieses Prinzip ist grundlegend für die Herstellung von hochwertigem Vormaterial für Extrusion, Schmieden und Bearbeitung.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Zinkgehalt | 99.995 % | Mindestanteil Zink in ProzentGB/T 470-2008 |
| Knüppeldurchmesser | 80–300 mm | Standard-Knüppelquerschnittsdurchmesser |
| Längentoleranz | ±5 mm | Zulässige Abweichung von der spezifizierten LängeGB/T 470-2008 |
| Rauheit | ≤1.6 Ra | Maximaler RauheitswertGB/T 1031-2009 |
| Zugfestigkeit | ≥250 Megapascal | MindestzugfestigkeitsspezifikationGB/T 228.1-2010 |
| Chemische Zusammensetzung | Zn≥99.995, Pb≤0.003, Fe≤0.002, Cd≤0.001, Cu≤0.001 Gew.-% | Zulässige Abweichung der LegierungselementeGB/T 470-2008 |
| Betriebstemperatur | -20–120 °C | For continuous casting process |
| Dichte | 7.14 g/cm³ | Standard zinc densityGB/T 1423-1996 |
| Elektrische Leitfähigkeit | 28.3 MS/m | For electrical applicationsIEC 60028 |
| Härte | 30–40 HB | Brinell hardnessGB/T 231.1-2018 |
| Gewicht pro Meter | 35–500 kg/m | Depends on diameter |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Atmosphärisch bis 1,5 MPa (für Gießprozesssteuerung) |
| Durchflussrate: | Stranggussgeschwindigkeit: 0,5-3,0 m/min (einstellbar basierend auf Brammendurchmesser) |
| Betriebstemperatur: | Umgebungstemperatur bis 450°C (Schmelzpunkt abhängig von Legierungszusammensetzung) |
| purity level: | 99,99 % Zn Minimum, Legierungselemente <0,01 % Gesamtverunreinigungen |
| slurry concentration: | Nicht anwendbar (festes Brammenprodukt) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Die minimale Zinkreinheit beträgt 99,995 % gemäß GB/T 470-2008. Dies gewährleistet eine hohe Korrosionsbeständigkeit und konsistente Eigenschaften für anspruchsvolle Anwendungen.
Standarddurchmesser reichen von 80 bis 300 mm, mit einer Längentoleranz von ±5 mm. Diese Werte sind Referenzbereiche und sollten für spezifische Bestellungen mit dem Hersteller bestätigt werden.
Der Barren hat eine Mindestzugfestigkeit von 250 MPa und eine Brinellhärte von 30–40 HB. Diese Werte basieren auf GB/T 228.1-2010 bzw. GB/T 231.1-2018 und sollten anhand von Materialprüfzertifikaten verifiziert werden.
Der Barren wird im Stranggussverfahren hergestellt, bei dem geschmolzene Zinklegierung in eine wassergekühlte Form gegossen wird, erstarrt und auf Länge geschnitten wird. Dieses Verfahren gewährleistet eine gleichmäßige Mikrostruktur und chemische Zusammensetzung.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.