Auf Basis strukturierter CNFX-Herstellerprofile wird Industrielle hochreine Zink-Aluminium-Vorlegierung im Bereich Grundmetallherstellung anhand von Aluminiumgehalt bis Zinkgehalt eingeordnet.
Ein typisches Industrielle hochreine Zink-Aluminium-Vorlegierung wird durch die Baugruppe aus Primäre Zinkmatrix und Aluminium-Legierungselement beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Vorlegierte Zink-Aluminium-Basismaterial für präzise Nichteisenmetallproduktion
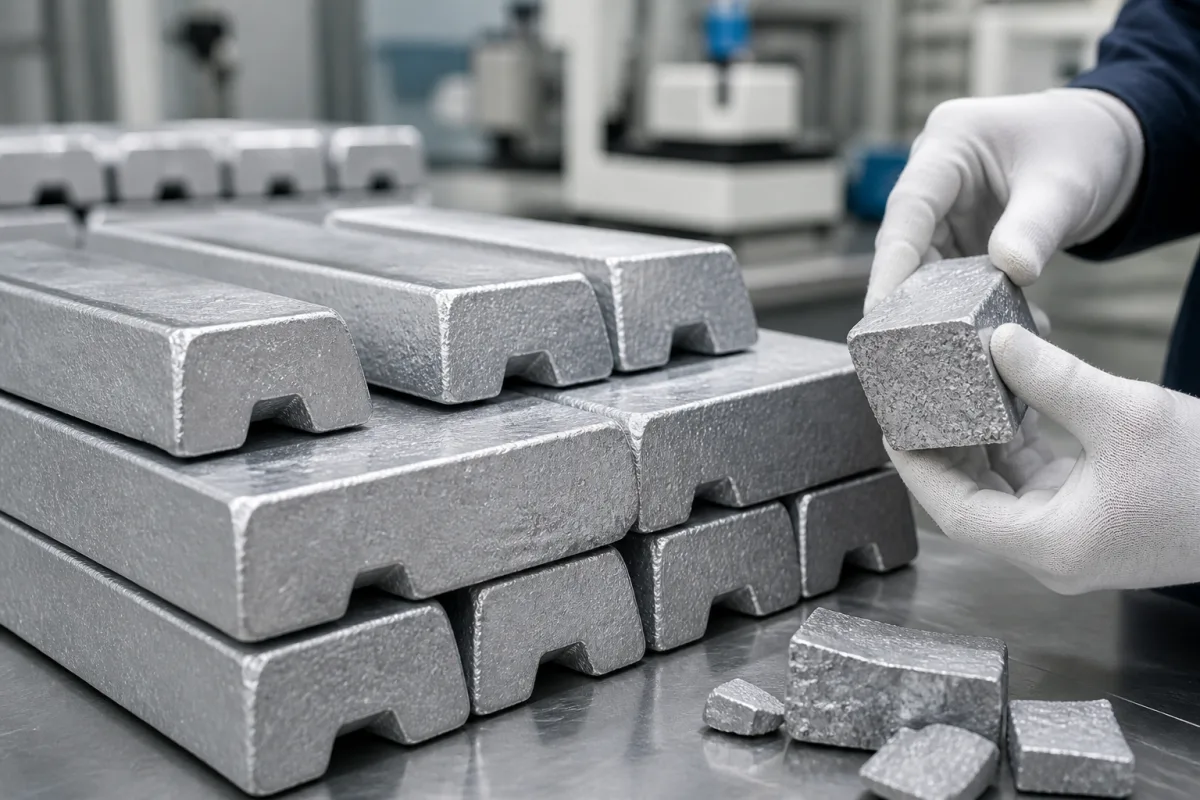
Die Vorlegierung wirkt als konzentriertes Legierungsmittel. Bei Zugabe zu einem geschmolzenen Basismetall löst sie sich aufgrund ihres Schmelzpunktbereichs von 420–480 °C, der mit typischen Nichteisenmetall-Schmelztemperaturen kompatibel ist, gleichmäßig auf. Die homogene vorgeschmolzene Struktur gewährleistet, dass Aluminium und Zink gleichmäßig verteilt sind und Seigerungen verhindert werden. Die kontrollierte Zusammensetzung mit einem Aluminiumgehalt von 4–6 % und einem Zinkgehalt von 94–96 % ermöglicht vorhersehbare Verdünnungsverhältnisse bei der Berechnung der erforderlichen Zugabe, um eine Ziellegierungszusammensetzung zu erreichen. Die hochreine Formulierung mit Verunreinigungsgraden ≤0,01 ppm minimiert die Einführung unerwünschter Elemente. Der Auflösungsprozess ist temperaturabhängig; das Halten der Schmelze im angegebenen Bereich gewährleistet eine vollständige und schnelle Auflösung, während übermäßige Oxidation oder Verdampfung vermieden wird. Das Barrengewicht von 7–9 kg erleichtert genaues Wiegen und Zugabe und unterstützt eine konsistente Chargenqualität.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Aluminiumgehalt | 4–6 % | Präziser Aluminiumanteil in VorlegierungGB/T 8738 |
| Zinkgehalt | 94–96 Masse-% | Präziser Zinkanteil in VorlegierungGB/T 8738 |
| Verunreinigungsgrad | ≤0.01 ppm | Maximal zulässige VerunreinigungskonzentrationGB/T 8738 |
| Schmelzpunkt | 420–480 °C | Temperaturbereich für Legierungsauflösung |
| Dichte | 6.6–7.2 g/cm³ | Materialdichte für Volumenberechnungen |
| Standard Barrengewicht | 7–9 kg | Herstellungsgewichtseinheit für industrielle Handhabung |
| Zugfestigkeit | 200–280 MPa | As-cast conditionASTM B792 |
| Dehnung | 2–5 % | As-cast conditionASTM B792 |
| Elektrische Leitfähigkeit | 25–30 % IACS | Relative to copperIEC 60028 |
| Wärmeleitfähigkeit | 100–120 W/(m·K) | At room temperature |
| Wärmeausdehnungskoeffizient | 22–25 10⁻⁶/K | 20–100°C |
| Korrosionsbeständigkeit | Excellent | Salt spray test >500 hISO 9227 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Atmosphärendruck (Standard-Gießereibedingungen) |
| Durchflussrate: | Batch-Zugabe (kein kontinuierlicher Fluss) |
| Betriebstemperatur: | Schmelzbereich: 380-450°C (716-842°F), Verarbeitungstemperatur: 400-430°C (752-806°F) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Der Aluminiumgehalt ist mit 4–6 Gewichtsprozent gemäß GB/T 8738 festgelegt. Dieser Bereich ist ein Referenzwert; der genaue Wert für eine bestimmte Charge oder ein bestimmtes Produkt sollte mit dem Lieferanten bestätigt werden.
Die Vorlegierung wird dem geschmolzenen Basismetall bei Temperaturen innerhalb ihres Schmelzpunktbereichs von 420–480 °C zugegeben. Sie löst sich gleichmäßig auf und gewährleistet eine gleichmäßige Verteilung der Legierungselemente. Das Barrengewicht von 7–9 kg erleichtert die kontrollierte Zugabe.
Im Gusszustand beträgt die Zugfestigkeit 200–280 MPa und die Dehnung 2–5 %, gemäß ASTM B792. Diese Werte sind indikativ und sollten für die endgültige Legierungszusammensetzung und Gussbedingungen verifiziert werden.
Zusammensetzungsparameter sind unter GB/T 8738 festgelegt, mechanische Eigenschaften unter ASTM B792, elektrische Leitfähigkeit unter IEC 60028 und Korrosionsbeständigkeit unter ISO 9227. Diese Normen dienen als Referenz; die Konformität sollte mit dem Hersteller bestätigt werden.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.