Strukturierte Fertigungsdaten · 2026

Clipping-Einheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Clipping-Einheit im Bereich Maschinen- und Anlagenbau anhand von Betriebsdruck bis Schnittgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Clipping-Einheit wird durch die Baugruppe aus Clipping-Algorithmus-Prozessor und Grenzdefinition-Schnittstelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Präzisionskomponente in einem Geometrieprozessor, die geometrische Clipping-Operationen an 3D-Modellen oder CAD-Daten durchführt.

Clipping-Einheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Clipping-Einheit

Technische Definition

Die Clipping-Einheit ist ein spezialisiertes Subsystem innerhalb eines Geometrieprozessors, das für die Ausführung von Clipping-Algorithmen verantwortlich ist, die Teile geometrischer Primitive (wie Polygone, Linien oder Kurven) entfernen, die außerhalb eines definierten Sichtvolumens, einer Clipping-Ebene oder einer Grenze liegen. Sie stellt sicher, dass nur die sichtbare oder relevante Geometrie für nachfolgende Render-, Simulations- oder Fertigungsschritte verarbeitet wird. Diese Komponente ist typischerweise in CAD/CAM-Systeme, 3D-Grafikpipelines oder CNC-Werkzeugpfadgenerierungsmodule integriert. Die Einheit arbeitet mit Scheitelpunkt-, Kanten- und Flächendaten und wendet mathematische Clipping-Algorithmen wie Cohen-Sutherland, Liang-Barsky oder Sutherland-Hodgman an. Sie berechnet Schnittpunkte zwischen geometrischen Primitiven und Clipping-Grenzen, erzeugt neue Scheitelpunkte an Schnittpunkten und verwirft oder trimmt Teile außerhalb der definierten Grenzen. Die verarbeitete Geometrie wird dann für weitere Stufen wie Rasterisierung oder Werkzeugpfadgenerierung ausgegeben. Die Clipping-Einheit ist in Konfigurationen mit Materialien wie Aluminiumlegierung, Edelstahl und technischen Kunststoffen erhältlich. Zu den wichtigsten Parametern gehören Betriebsdruck (1,0–1,6 MPa), Schnittgeschwindigkeit (0,5–2,0 m/s), Positioniergenauigkeit (±0,02 mm, ISO 230-2), Wiederholbarkeit (±0,01 mm, ISO 230-2), Versorgungsspannung (24 ±10 % V DC), Leistungsaufnahme (50–150 W), Betriebstemperatur (-40–85 °C, IEC 60068-2-1), Schutzart (IP54–IP65, IEC 60529), Materialgüte (6061-T6, ASTM B221), Gewicht (2,5–4,0 kg), Abmessungen (150×100×80 mm) und Zykluszeit (0,5–2,0 s). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Einheit ist für die Integration in größere Systeme konzipiert und hat eine kompakte Bauform. Für die Beschaffung verifizieren Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

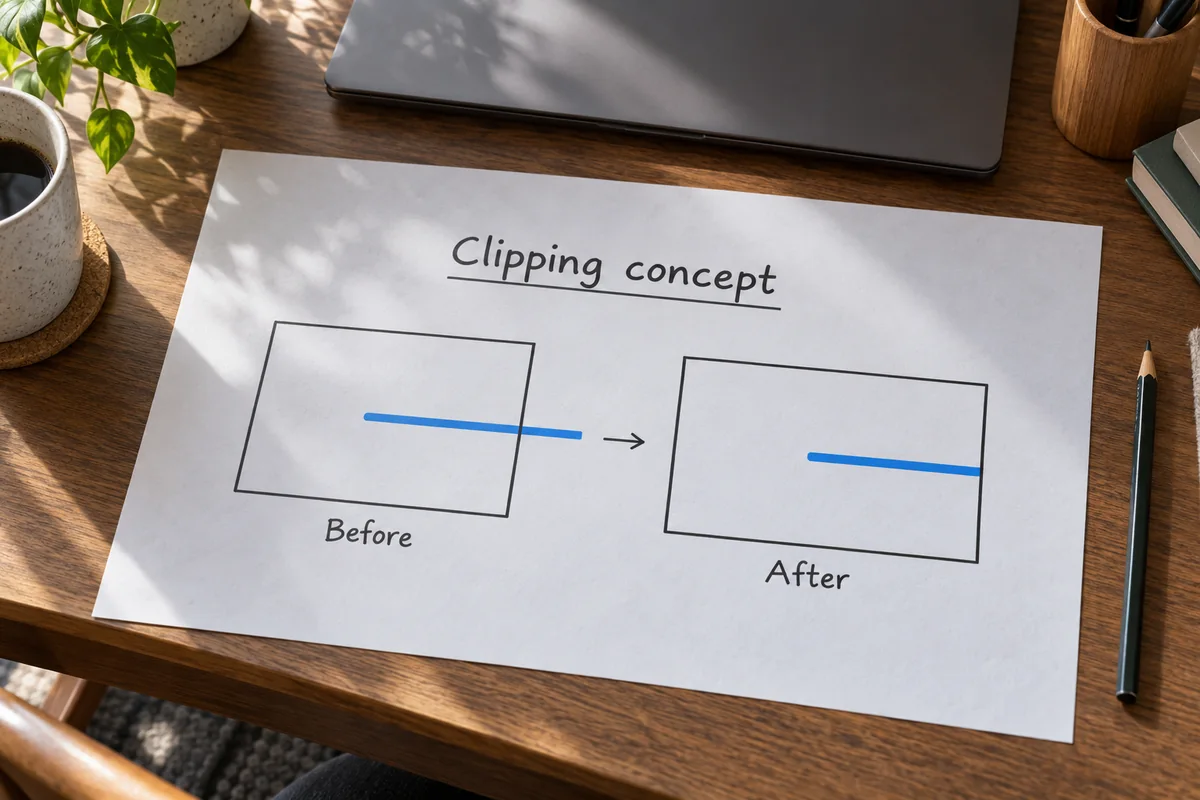
Die Einheit empfängt geometrische Daten (Scheitelpunkte, Kanten, Flächen) und wendet mathematische Clipping-Algorithmen an (z. B. Cohen-Sutherland, Liang-Barsky oder Sutherland-Hodgman). Sie berechnet Schnittpunkte zwischen geometrischen Primitiven und Clipping-Grenzen, erzeugt neue Scheitelpunkte an Schnittpunkten und verwirft oder trimmt Teile außerhalb der definierten Grenzen. Die verarbeitete Geometrie wird dann für weitere Stufen wie Rasterisierung oder Werkzeugpfadgenerierung ausgegeben.
Hauptmaterialien

Aluminiumlegierung, Edelstahl, Technische Kunststoffe
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Betriebsdruck1.0–1.6 MPa
Schnittgeschwindigkeit0.5–2.0 m/sHigher speeds reduce cycle time but increase wear
Positioniergenauigkeit±0.02 mmCritical for precision clippingISO 230-2
Wiederholgenauigkeit±0.01 mmEnsures consistent clipping resultsISO 230-2
Versorgungsspannung24 ±10% V DCStandard industrial voltage
Leistungsaufnahme50–150 WDepends on actuation frequency
Betriebstemperatur-40–85 °COutside this range, seals may failIEC 60068-2-1
SchutzartIP54–IP65IP65 for dusty or wet environmentsIEC 60529
Werkstoff6061-T6Aluminum alloy for lightweight and corrosion resistanceASTM B221
Gewicht2.5–4.0 kgAffects mounting and handling
Abmessungen (L×B×H)150×100×80 mmCompact design for integration
Zykluszeit0.5–2.0 sIncludes clamping and cutting

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Clipping-Algorithmus-Prozessor
    Führt mathematische Clipping-Algorithmen auf eingehende geometrische Daten aus.
    Material: Silizium (Integrierter Schaltkreis)
  • Grenzdefinition-Schnittstelle
    Empfängt und interpretiert Abgrenzungsparameter (Ebenen, Volumina).
    Material: Kupferlegierung (Steckverbinder)
  • Schnittpunktrechner
    Berechnet präzise Schnittpunkte zwischen Geometrie und Begrenzungsflächen.
    Material: Aluminiumlegierung (Kühlkörper/Gehäuse)
  • Ausgangspuffer
    Speichert vorübergehend beschnittene Geometrie, bevor sie an die nächste Prozessorstufe weitergegeben wird.
    Material: Technische Kunststoffe (Gehäuse)

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nur Atmosphärendruck (nicht druckbeaufschlagte Komponente)
Weitere Spezifikationen:Datendurchsatz: Bis zu 10 GB/s, Verarbeitungslatenz: <5 ms, Leistungsaufnahme: 15-45 W
Betriebstemperatur:0 °C bis 70 °C (Betrieb), -20 °C bis 85 °C (Lagerung)
Montage- und Anwendungskompatibilität
CAD-Datenformate (STEP, IGES, STL)3D-Netzdaten (polygonale Modelle)Punktwolkendaten von 3D-Scannern
Nicht geeignet: Hochvibrationsindustrielle Umgebungen (Werkstätten, Produktionshallen)
Auslegungsdaten
  • Maximale Polygonanzahl pro Modell
  • Erforderliche Ausschneidepräzision (Toleranz in mm)
  • Echtzeitverarbeitungsanforderungen (Bilder pro Sekunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-5,0 μm geometrische Toleranz bei 25 °C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Divergenz des Ausschneidealgorithmus über 0,01 rad Winkelabweichung oder 2,5 μm Positionsabweichung hinaus
Thermische Ausdehnungsdifferenz zwischen Siliziumsubstrat (CTE 2,6×10⁻⁶/K) und Aluminiumkühlkörper (CTE 23,1×10⁻⁶/K), die mechanische Spannungen über 150 MPa Streckgrenze verursacht
Fertigungskontext
Clipping-Einheit wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Klingenverschleiß und Abstumpfung
Ursache: Abrasive Kontakte mit harten Materialien, unsachgemäße Klingenausrichtung oder übermäßige Schneidkraft, die zu beschleunigtem Kantenabbau führen.
Lagerausfall im Antriebsmechanismus
Ursache: Kontaminationseintritt (Staub, Feuchtigkeit), unzureichende Schmierung oder Fehlausrichtung, die erhöhte Reibung und schließlich Blockierung oder Verschleiß verursachen.
Wartungsindikatoren
  • Ungewöhnliche Vibrationen oder hörbares Klopfen während des Betriebs, die auf mechanisches Ungleichgewicht oder Komponentenverschleiß hinweisen.
  • Erhöhte erforderliche Schneidkraft oder inkonsistente Schnittqualität, die auf Klingenverschleiß oder Fehlausrichtung hindeuten.
Technische Hinweise
  • Implementieren Sie einen regelmäßigen Klingeninspektions- und Schärfplan basierend auf Materialhärte und Nutzungshäufigkeit, um optimale Schneidleistung aufrechtzuerhalten.
  • Sorgen Sie für ordnungsgemäße Abdichtung und Schmierung der Antriebskomponenten und führen Sie periodische Ausrichtungsprüfungen durch, um vorzeitigen Lager- und Zahnradverschleiß zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ANSI B94.11-1979 - Spiralbohrer und SenkerDIN 8580:2003-09 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
  • Materialhärteprüfung mit Rockwell-Skala
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Taktjitter über 50 ps RMS bei 500 MHz Betriebsfrequenz → Pipeline-Synchronisationsfehler, der geometrische Datenkorruption verursacht → Phasenregelschleife mit 0,1 ppm Stabilität und differentielle Taktverteilung
Speicher-Bitflip durch Alphateilchen-Einschlag mit LET-Schwellenwert von 1,5 MeV·cm²/mg → Ausschneideebenen-Berechnungsfehler, der ungültige geometrische Primitiven erzeugt → Fehlerkorrigierender Code mit Hamming-Abstand 4 und dreifache modulare Redundanz für kritische Register

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Clipping-Einheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Clipping-Einheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die Hauptfunktion der Clipping-Einheit?

Die Clipping-Einheit führt geometrische Clipping-Operationen an 3D-Modellen oder CAD-Daten durch, indem sie Teile geometrischer Primitive entfernt, die außerhalb eines definierten Sichtvolumens, einer Clipping-Ebene oder einer Grenze liegen. Dadurch wird sichergestellt, dass nur sichtbare oder relevante Geometrie für nachfolgende Render-, Simulations- oder Fertigungsschritte verarbeitet wird.

Welche Materialien werden in der Clipping-Einheit verwendet?

Die in den Unterlagen aufgeführten Materialien umfassen Aluminiumlegierung, Edelstahl und technische Kunststoffe. Die aufgeführte spezifische Materialgüte ist 6061-T6 Aluminiumlegierung, aber verifizieren Sie das tatsächliche Material für Ihr Modell mit dem Hersteller.

Was sind die wichtigsten Leistungsparameter?

Zu den wichtigsten Parametern gehören Betriebsdruck (1,0–1,6 MPa), Schnittgeschwindigkeit (0,5–2,0 m/s), Positioniergenauigkeit (±0,02 mm), Wiederholbarkeit (±0,01 mm), Versorgungsspannung (24 ±10 % V DC), Leistungsaufnahme (50–150 W), Betriebstemperatur (-40–85 °C), Schutzart (IP54–IP65), Gewicht (2,5–4,0 kg), Abmessungen (150×100×80 mm) und Zykluszeit (0,5–2,0 s). Dies sind Referenzbereiche; bestätigen Sie für Ihre Anwendung.

Wie überprüfe ich die Konformität der Clipping-Einheit mit Normen?

Die aufgeführten Normen (z. B. ISO 230-2, IEC 60068-2-1, IEC 60529, ASTM B221) sind Beschaffungsreferenzen. Sie sind kein Nachweis einer Zertifizierung. Sie müssen die modellspezifische Konformität und Werte vor dem Kauf mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Clipping-Einheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Clipping-Algorithmus-Prozessor
Nächstes Produkt
Compliance Checker
AngebotChat