Strukturierte Fertigungsdaten · 2026

Zielmontagebaugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Zielmontagebaugruppe im Bereich Maschinen- und Anlagenbau anhand von Montagebohrungsdurchmesser bis Verstellbereich (X/Y) eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Zielmontagebaugruppe wird durch die Baugruppe aus Montagewinkel und Zielanschlussplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Baugruppe zur sicheren Montage und Positionierung von Verifikationszielen in einem Isocenter-Verifikationssystem.
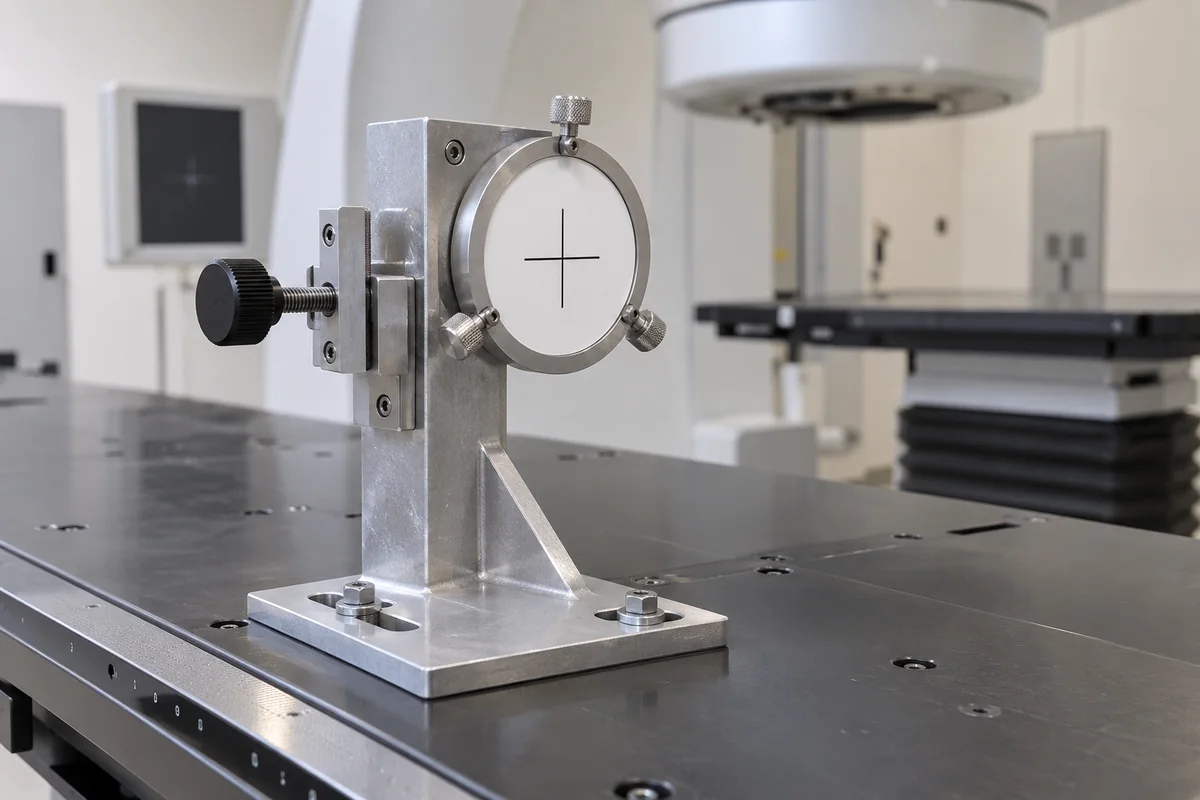
Zielmontagebaugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Zielmontagebaugruppe

Technische Definition

Die Zielmontagebaugruppe ist eine Komponente des Isocenter-Verifikationssystems, die für die präzise und wiederholbare Befestigung und räumliche Ausrichtung von Kalibrier- oder Verifikationszielen ausgelegt ist. Sie hält das Ziel in einer festen, bekannten Position relativ zum Referenzrahmen des Systems und ermöglicht so eine genaue Messung und Verifikation des Strahlungsisozentrums in medizinischen Linearbeschleunigern oder ähnlicher Strahlentherapieausrüstung. Die Baugruppe besteht typischerweise aus einem starren Rahmen oder einer Halterung mit verstellbaren oder festen Montagepunkten, die mit der Struktur des Verifikationssystems verbunden ist und eine stabile Plattform für das Ziel (z. B. Phantom, Marker oder Detektor) bietet. Das Design minimiert Durchbiegung und Vibration und erhält so die Positionsintegrität des Ziels während des Systembetriebs und der Messverfahren. Die Baugruppe ist in Aluminiumlegierung (6061-T6) oder Edelstahl erhältlich, mit schwarz eloxierter Oberfläche (Typ II, Klasse 2) für Korrosionsbeständigkeit. Sie verfügt über Montagebohrungen für M6–M8-Schrauben, Einstellbereiche von ±5 mm in X/Y und ±3° in Neigung/Schwenkung, Positioniergenauigkeit von ±0,05 mm und eine Lastkapazität von 5–10 kg. Der Betriebstemperaturbereich beträgt -40 bis 85 °C, die Schutzart IP54–IP65 und das Gewicht 0,8–1,2 kg. Die Baugruppe ist für die Kompatibilität mit IEC 60601-1 für die Sicherheit medizinischer Geräte ausgelegt. Alle Werte sind Referenzbereiche; modellspezifische Spezifikationen sind mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Die Baugruppe verwendet einen starren Rahmen oder eine Halterung mit Montagepunkten, die mit der Struktur des Verifikationssystems verbunden sind. Sie bietet eine stabile Plattform für das Ziel, mit verstellbarer oder fester Positionierung, um die erforderliche Ausrichtung zu erreichen. Das Design minimiert Durchbiegung und Vibration und stellt sicher, dass das Ziel während der Messverfahren in einer festen, bekannten Position bleibt. Einstellmechanismen ermöglichen Feinjustierung in X/Y- und Winkelrichtung, während die Montagebohrungen Standardbolzen für eine sichere Befestigung aufnehmen.

Hauptmaterialien

Aluminiumlegierung, Edelstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Montagebohrungsdurchmesser6.5–8.5 mmFits standard M6–M8 bolts
Verstellbereich (X/Y)±5 mmFor precise target positioning
Winkelverstellbereich±3 °Tilt and pan adjustment
Positioniergenauigkeit±0.05 mmRepeatable positioning
Tragfähigkeit5–10 kgMaximum target weight
Werkstoff6061-T6Aluminum alloy, corrosion resistantASTM B221
OberflächenbehandlungBlack anodizedType II, class 2MIL-A-8625
Betriebstemperatur-40–85 °CNicht kondensierend
SchutzartIP54–IP65Dust and water resistantIEC 60529
Gewicht0.8–1.2 kgLightweight design
GewindeartM6–M8Metric coarse threadISO 965
KompatibilitätIEC 60601-1For medical device safetyIEC 60601-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Montagewinkel
    Primärer Tragrahmen zur Befestigung am Verifikationssystem
    Material: Aluminiumlegierung
  • Zielanschlussplatte
    Präzisionsbearbeitete Oberfläche oder Vorrichtung, auf der das Verifikationsziel direkt montiert wird
    Material: Edelstahl
  • Verriegelungsmechanismus
    Sichert das Zielobjekt in Position, häufig mittels Klemmen, Schrauben oder Schnellverschlussstiften
    Material: Edelstahl
  • Verstellmechanismen
    Ermöglichen X/Y- und Winkelfeinjustierung am verstellbaren Aufbau; der feste Aufbau hat keine.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 2 bar
Weitere Spezifikationen:Schwingfestigkeit: ≤0,5 g RMS, Positioniergenauigkeit: ±0,1 mm
Betriebstemperatur:-20°C bis +80°C
Montage- und Anwendungskompatibilität
Medizinische KunststoffeEdelstahl 316LAluminiumlegierungen
Nicht geeignet: Hochkorrosive chemische Umgebungen
Auslegungsdaten
  • Zielgewicht und -abmessungen
  • Erforderliche Positionierungsgenauigkeit
  • Spezifikationen der Montageschnittstelle
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-500 N·m Drehmoment, 0-100 μm Positionstoleranz, -20°C bis 80°C Temperatur
Belastungs- und Ausfallgrenzen
Überschreiten von 550 N·m Drehmoment verursacht bleibende Verformung, Positionsfehler >150 μm überschreitet Auflösung des optischen Verifikationssystems, Temperatur >85°C induziert Wärmeausdehnung außerhalb des Kompensationsbereichs
Streckgrenze von Aluminiumlegierung 6061-T6 (276 MPa) wird bei 550 N·m überschritten, unterschiedlicher Wärmeausdehnungskoeffizient zwischen Aluminium (23,1 μm/m·°C) und Edelstahl-Befestigungshardware (17,3 μm/m·°C) erzeugt Spannungskonzentrationen
Fertigungskontext
Zielmontagebaugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Bolzenermüdungsbruch
Ursache: Zyklische Belastung durch Vibration oder Betriebsbeanspruchungen, die die Materialermüdungsgrenze überschreiten, oft verstärkt durch ungeeignetes Drehmoment oder Lockern
Fretting-Korrosion an Lagerflächen
Ursache: Mikrobewegung zwischen Passflächen unter Last, die zu oxidativem Verschleiß und Verlust der Klemmkraft aufgrund unzureichender Vorspannung oder Oberflächenkontamination führt
Wartungsindikatoren
  • Hörbares hochfrequentes Klappern oder Klopfen während des Betriebs, das auf lockere Komponenten hinweist
  • Sichtbare Fehlausrichtung oder Winkelabweichung von der ursprünglichen Montageposition während der Sichtprüfung
Technische Hinweise
  • Implementieren von Drehmomentverifizierungsverfahren mit kalibrierten Werkzeugen und Kontrollmarkierungen, um sicherzustellen, dass die richtige Vorspannung aufrechterhalten wird
  • Auftragen von Anti-Seize-Verbindung auf Gewindebefestigungen und Verwendung von Verriegelungsmechanismen (z. B. Nord-Lock-Scheiben), um vibrationsbedingtes Lockern zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 286-1:2010 (Geometrische Produktspezifikationen)ANSI B4.1-1967 (Bevorzugte Grenzmaße und Passungen für zylindrische Teile)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Ebenheit der Montagefläche: 0,1 mm
Qualitätsprüfung
  • Maßliche Verifikation mit Koordinatenmessmaschine (KMM)
  • Oberflächenrauheitsmessung nach ISO 4287
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Vibrationsinduziertes Fretting an verschraubten Verbindungen (ISO 10816 Vibrationsschweregrad >4,5 mm/s RMS) → Allmähliches Lockern verursacht Positionsdrift von 0,1 mm/Tag, die 150 μm Toleranz in 10 Tagen überschreitet → Anwenden von Nord-Lock-Keilsicherungsscheiben mit 30 N·m Vorspannmoment und Gewindesicherungsverbindung (Loctite 243)
Zyklische thermische Belastung (ΔT > 50°C/Stunde) von benachbartem Röntgengenerator → Differenzielle Ausdehnung induziert 0,05 mm thermische Durchbiegung, erzeugt 0,3° Winkelabweichung → Implementieren von Invar-36-Legierung (1,2 μm/m·°C CTE) thermischen Kompensationsstreben mit 5:1 Ausdehnungsverhältnis

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Zielmontagebaugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Zielmontagebaugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist der Zweck der Zielmontagebaugruppe?

Sie dient zur sicheren Montage und Positionierung von Verifikationszielen in einem Isocenter-Verifikationssystem, um eine präzise und wiederholbare Platzierung für genaue Isocenter-Messungen zu gewährleisten.

Welche Materialien werden verwendet?

Aluminiumlegierung (6061-T6) oder Edelstahl, mit schwarz eloxierter Oberfläche (Typ II, Klasse 2) für Korrosionsbeständigkeit.

Welche Einstellmöglichkeiten gibt es?

Es bietet ±5 mm Einstellung in X/Y und ±3° in Neigung/Schwenkung, mit einer Positioniergenauigkeit von ±0,05 mm.

Ist es mit medizinischen Gerätestandards kompatibel?

Die Baugruppe verweist auf IEC 60601-1 für die Sicherheit medizinischer Geräte, aber die Konformität muss für das spezifische Modell mit dem Hersteller verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Zielmontagebaugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Zielfunktionsprozessor
Nächstes Produkt
Zuführarm
AngebotChat