Strukturierte Fertigungsdaten · 2026

Schmiedegrad-Aluminiumlegierungsbarren

Auf Basis strukturierter CNFX-Herstellerprofile wird Schmiedegrad-Aluminiumlegierungsbarren im Bereich Grundmetallherstellung anhand von Aluminiumgehalt bis Streckgrenze eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schmiedegrad-Aluminiumlegierungsbarren wird durch die Baugruppe aus Aluminiummatrix und Legierungselemente beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Halbfertiges Aluminiumlegierungsmaterial, optimiert für Metallschmiedeprozesse
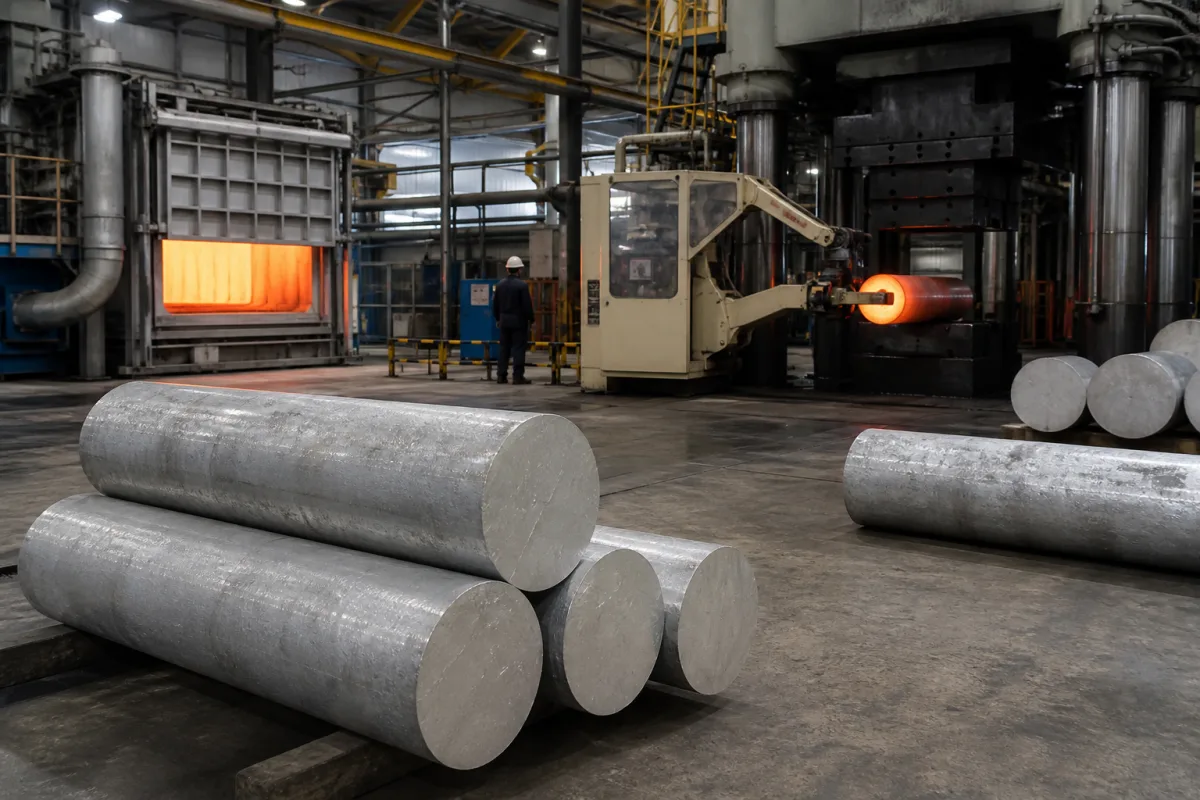
Schmiedegrad-Aluminiumlegierungsbarren in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Schmiedegrad-Aluminiumlegierungsbarren ist ein halbfertiges Industriematerial, das speziell für Metallumformungsprozesse wie Schmieden, Pressen und Stanzen entwickelt wurde. Diese Barren werden mit kontrollierten metallurgischen Eigenschaften hergestellt, um optimale Fließeigenschaften während der plastischen Verformung zu gewährleisten. Sie dienen als primärer Rohstoff für die Herstellung hochfester Aluminiumkomponenten in der Automobil-, Luftfahrt- und Industrieausrüstungsbranche. Die Materialzusammensetzung ist präzise ausbalanciert, um die strukturelle Integrität zu erhalten und gleichzeitig komplexe Formen unter hohem Druck und hohen Temperaturen zu ermöglichen.

Typische Spezifikationen für diesen Barren umfassen einen Aluminiumgehalt von 99,5–99,9 % (ASTM B211), eine Streckgrenze von 240–310 MPa, eine Zugfestigkeit von 310–380 MPa, eine Dehnung von 10–18 % und eine Brinellhärte von 85–110 HB nach T6-Wärmebehandlung. Die Korngröße wird als ASTM 5–8 (ASTM E112) angegeben, und die Dichte liegt bei 2,70–2,80 g/cm³ bei 20 °C. Die empfohlene Warmumformungstemperatur beträgt 350–500 °C. Verfügbare Durchmesser sind 50–500 mm mit Längen von 1000–6000 mm, und die Oberflächengüte beträgt Ra 1,6–3,2 μm (ISO 1302). Die Geradheit beträgt ≤1,5 mm/m (ISO 1101), und die Ultraschallprüfung erfüllt ASTM E127 Klasse A. Der Wärmebehandlungszustand ist T6 (lösungsgeglüht und künstlich gealtert).

Diese Barren sind für den Einsatz im Gesenkschmieden, Freiformschmieden und anderen plastischen Umformprozessen vorgesehen. Sie werden auf Wunsch in abgelängten oder kundenspezifischen Größen geliefert. Vor der Beschaffung oder Anwendung ist es wichtig, modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Aluminiumlegierungsbarren werden durch Druckkräfte in Schmiedepressen plastisch verformt, wobei das Material in die Gesenkformen fließt und die metallurgischen Eigenschaften erhalten bleiben. Der Barren wird auf den empfohlenen Schmiedetemperaturbereich (350–500 °C) erhitzt, um die Fließspannung zu reduzieren und die Duktilität zu erhöhen. Während des Schmiedens wird das Material hohem Druck ausgesetzt, wodurch es in die Form fließt. Die kontrollierte Kornstruktur und Legierungszusammensetzung gewährleisten eine gleichmäßige Verformung und verhindern Defekte wie Risse oder Porosität. Nach dem Schmieden können die Komponenten einer Wärmebehandlung (z. B. T6) unterzogen werden, um die gewünschten mechanischen Eigenschaften zu erreichen. Der Prozess erfordert eine sorgfältige Kontrolle von Temperatur, Dehnungsrate und Schmierung, um eine gleichbleibende Qualität zu gewährleisten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Aluminiumgehalt99.5–99.9 %Primärer Aluminiumanteil in der LegierungszusammensetzungASTM B211
Streckgrenze240–310 MPaMindeststreckgrenze bei RaumtemperaturASTM B211
Dehnung10–18 %Prozentuale Dehnung bei BruchASTM B211
KorngrößeASTM 5–8 µmDurchschnittlicher Korndurchmesser im MikrogefügeASTM E112
Schmiedetemperaturbereich350–500 °COptimaler Temperaturbereich für Warmumformungsvorgänge
Dichte2.70–2.80 g/cm³Materialdichte bei 20°CASTM B211
Durchmesser50–500 mmCustom sizes available on request.ASTM B211
Länge1000–6000 mmCut-to-length options available.ASTM B211
Zugfestigkeit310–380 MPaCritical for load-bearing components.ASTM B211
Härte85–110 HBBrinell hardness after heat treatment.ASTM E10
Oberflächenrauheit RaRa 1.6–3.2 μmSmooth surface reduces die wear.ISO 1302
Geradheit≤1.5 mm/mEnsures uniform forging stock.ISO 1101
UltraschallprüfungASTM E127 Class AGuarantees internal soundness.ASTM E127
WärmebehandlungszustandT6Solution heat-treated and artificially aged.ASTM B211

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminium Legierungselemente (Kupfer, Magnesium, Silizium, Zink)

Komponenten / BOM

Components / BOM
  • Aluminiummatrix
    Primäre strukturelle Basis, die Duktilität und Formbarkeit bereitstellt
    Material: Reines Aluminium mit kontrollierten Verunreinigungen
  • Legierungselemente
    Verbesserung mechanischer Eigenschaften einschließlich Festigkeit und Korrosionsbeständigkeit
    Material: Kupfer, Magnesium, Silizium, Zink in präzisen Verhältnissen
  • Kornfeiner
    Steuerung der Mikrostruktur für verbesserte Schmiedeeigenschaften
    Material: Titan-, Bor- oder Zirkoniumverbindungen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Homogenisierung unter 450°C für 8 Stunden Segregationsinduzierte Heißrissbildung während des Schmiedens bei 400°C Zweistufige Homogenisierung: 450°C für 8 Stunden, gefolgt von 520°C für 4 Stunden mit kontrollierter Abkühlung bei 30°C/Stunde
Überschreitung von 0,8 % Wasserstoffgehalt aus der Schmelzentspannung Porositätsinduzierte Oberflächenblasenbildung während Lösungsglühen bei 540°C Rotationsentspannung mit Argon bei 0,5 m³/t für 15 Minuten, wobei der Wasserstoffgehalt unter 0,15 ml/100g Al gehalten wird

Technische Bewertung

Betriebsbereich
Betriebsbereich
350-500°C Schmiedetemperaturbereich, 0,5-2,0 m/s Stößelgeschwindigkeit, 50-200 MPa Fließspannung
Belastungs- und Ausfallgrenzen
Korngrenzenverflüssigung bei 548°C (Eutektikum-Schmelzpunkt des Al-Si-Mg-Systems), 0,8 % Porositätsgrenze für Schmiedefehler, 15 % Dehnungsratengrenze für adiabatische Scherbandbildung
Konstitutionelle Verflüssigung von Mg₂Si-Ausscheidungen an Korngrenzen, die zu Heißrissen führt, Dehnungslokalisierung, die den Zener-Hollomon-Parameter von 1e14 s⁻¹ überschreitet, Oxidfilmeinschlüsse, die 0,8 % Volumenanteil überschreiten
Fertigungskontext
Schmiedegrad-Aluminiumlegierungsbarren wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Aluminum forging billet Aluminum forging stock Forging aluminum alloy Aluminum press forging material Aluminum stamping billet

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 MPa (Schmiededruck), typischer Betriebsdruck < 50 MPa
Weitere Spezifikationen:Brammendurchmesser: 100-500 mm, Länge: 1-6 m, Korngröße: ASTM 5-8
Betriebstemperatur:350-500°C (Schmiedebereich), Umgebungstemperatur bis 200°C (Betrieb)
Montage- und Anwendungskompatibilität
Automobile FahrwerkskomponentenLuftfahrt-StrukturschmiedeteileIndustriemaschinenteile
Nicht geeignet: Marine-/Salzwasserumgebungen ohne Schutzbeschichtung
Auslegungsdaten
  • Endabmessungen und Gewicht des geschmiedeten Teils
  • Erforderliche mechanische Eigenschaften (Streckgrenze, Dehnung)
  • Produktionsvolumen und Kapazität der Schmiedeeinrichtung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Heißrissbildung während des Schmiedens
Ursache: Unzureichendes Vorwärmen der Bramme oder ungleichmäßige Temperaturverteilung, die zu thermischen Spannungen führt, welche die Materialduktilität bei Schmiedetemperaturen überschreiten
Oberflächenoxidation und Zunderbildung
Ursache: Längere Exposition bei hohen Temperaturen in sauerstoffreichen Umgebungen während der Aufheizphasen, wodurch spröde Aluminiumoxidschichten entstehen
Wartungsindikatoren
  • Sichtbare Oberflächenverfärbung oder übermäßige Zunderbildung als Hinweis auf Oxidationsschäden
  • Hörbares Knacken oder Knallen während Aufheiz-/Schmiedevorgängen
Technische Hinweise
  • Implementierung von Aufheizsystemen mit kontrollierter Atmosphäre und Inertgasschutz zur Minimierung der Oberflächenoxidation
  • Verwendung von Präzisionstemperaturüberwachung und Mehrzonenheizung zur Gewährleistung einer gleichmäßigen thermischen Verteilung in der gesamten Bramme

Konformität und Fertigungsnormen

Referenznormen
ASTM B247/B247M - Norm für Aluminium- und Aluminiumlegierungs-Gesenkschmiedeteile, Handschmiedeteile und RingwalzschmiedeteileISO 6362 - Stranggepresste Stangen, Rohre und Profile aus Aluminium und AluminiumlegierungenDIN EN 586 - Aluminium und Aluminiumlegierungen - Schmiedeteile
Fertigungsgenauigkeit
  • Durchmessertoleranz: +/-0,5 % des Nenndurchmessers
  • Längentoleranz: +/-2 mm pro 100 mm Länge
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie

Hersteller von Schmiedegrad-Aluminiumlegierungsbarren

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Agent-Injektionssystem

Ein Teilsystem zur Injektion von Entschwefelungsmitteln in geschmolzenes Metall während der Stahlherstellung.

Spezifikationen ansehen ->
Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Aluminiumgehalt dieses Barrens?

Der Aluminiumgehalt beträgt typischerweise 99,5–99,9 % gemäß ASTM B211. Die genaue Zusammensetzung kann jedoch je nach Legierung variieren und sollte mit dem Lieferanten bestätigt werden.

Welche Schmiedetemperatur wird empfohlen?

Der empfohlene Warmumformungstemperaturbereich liegt bei 350–500 °C. Dieser Bereich optimiert die Fließeigenschaften und minimiert das Risiko von Rissen.

Welche Wärmebehandlung wird angewendet?

Der Barren wird typischerweise im T6-Zustand (lösungsgeglüht und künstlich gealtert) geliefert, um die spezifizierten mechanischen Eigenschaften zu erreichen. Bitte mit dem Hersteller bestätigen.

Sind kundenspezifische Größen erhältlich?

Ja, kundenspezifische Größen sind auf Anfrage erhältlich. Standarddurchmesser reichen von 50–500 mm und Längen von 1000–6000 mm, aber andere Abmessungen sind möglicherweise möglich.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schmiedegrad-Aluminiumlegierungsbarren

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schmiedegrad-Aluminiumlegierungsbarren?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schmelzofenmodul
Nächstes Produkt
Schmiedegrad-Kupferlegierungsbarren
AngebotChat