Auf Basis strukturierter CNFX-Herstellerprofile wird Schmiedegrad-Kupferlegierungsbarren im Bereich Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen anhand von Kupfergehalt bis Schmiedetemperaturbereich eingeordnet.
Ein typisches Schmiedegrad-Kupferlegierungsbarren wird durch die Baugruppe aus Legierungsmatrix und Intermetallische Phasen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Schmiedegrad-Kupferlegierungsbarren ist ein halbfertiges Industriematerial, das speziell für Warmschmiedeprozesse entwickelt wurde.
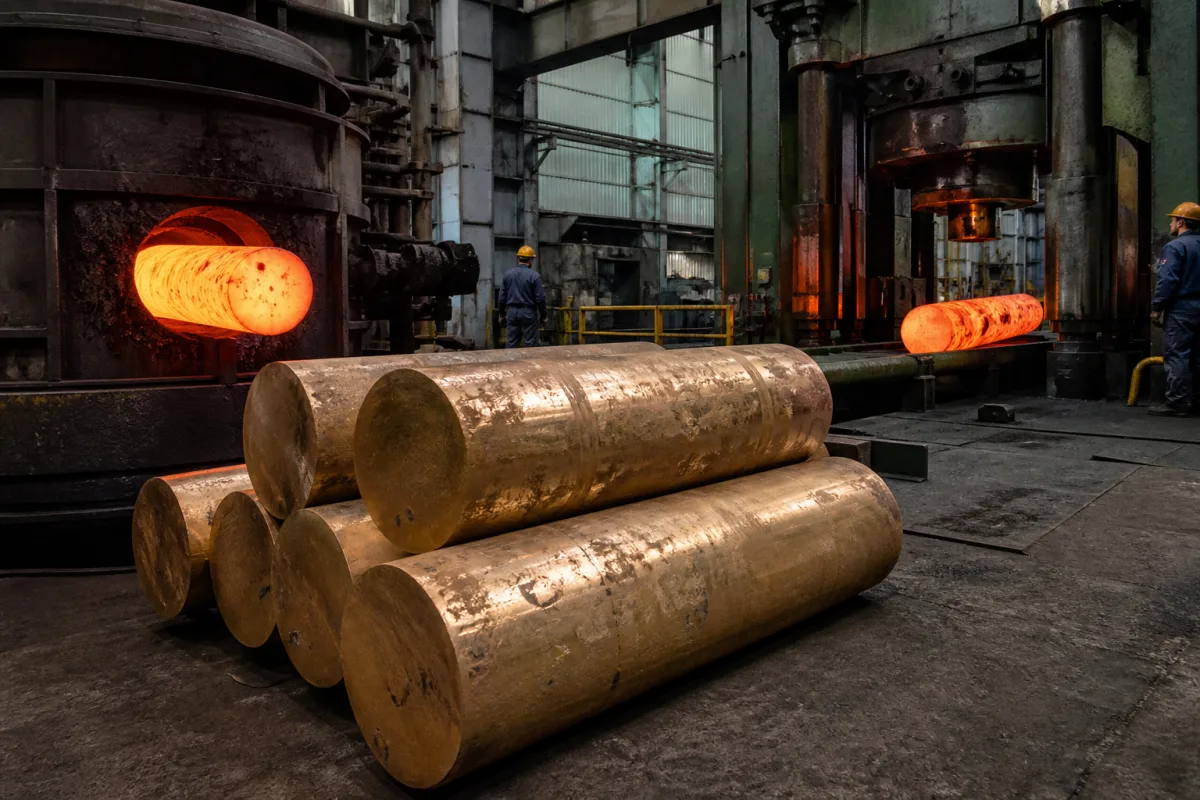
Technische Details und Fertigungskontext für Schmiedegrad-Kupferlegierungsbarren
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Kupfergehalt | ≥99.90 Prozent | Mindestkupferanteil in der LegierungszusammensetzungASTM B124 |
| Schmiedetemperaturbereich | 750–950 °C | Optimaler Temperaturbereich für Warmumformungsvorgänge |
| Streckgrenze | ≥200 MPa | Mindeststreckgrenze bei RaumtemperaturASTM B124 |
| Wärmeleitfähigkeit | 385–400 W/(m·K) | Wärmeübertragungsfähigkeit bei 20°C |
| Knüppel Durchmesser Toleranz | ±0.5 mm | Zulässige Abweichung vom NenndurchmesserGB/T 1804 |
| Korngröße | 0.015–0.045 µm | Durchschnittlicher Korndurchmesser im MikrogefügeASTM E112 |
| Länge | 500–6000 mm | Custom lengths available |
| Dichte | 8.9–8.94 g/cm³ | Near pure copper |
| Elektrische Leitfähigkeit | ≥100 % IACS | High for electrical applicationsASTM E1004 |
| Brinellhärte | 35–60 HB | As-forged conditionASTM E10 |
| Oberflächenqualität | ≤0.2 mm | Max defect depthGB/T 14956 |
| Geradheit | ≤1.5 mm/m | For automated forgingGB/T 1804 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Bis zu 1000 MPa (typische Schmiedepressenkapazität) |
| Weitere Spezifikationen: | Brammendurchmessertoleranz: ±1,5 %, Oberflächenrauheit: ≤25 μm Ra, Korngröße: ASTM 5-8 |
| Betriebstemperatur: | 750-950°C (Warmschmiedebereich) |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Der empfohlene Warmschmiedetemperaturbereich liegt bei 750–950 °C. Die genaue Temperatur sollte jedoch basierend auf der spezifischen Legierungszusammensetzung und der Komplexität des Schmiedeteils optimiert werden. Konsultieren Sie immer den Materiallieferanten oder Hersteller für präzise Prozessparameter.
Die aufgeführten Normen umfassen ASTM B124 für Kupfergehalt und Streckgrenze, GB/T 1804 für Durchmessertoleranz und Geradheit, ASTM E112 für Korngröße, ASTM E1004 für elektrische Leitfähigkeit, ASTM E10 für Härte und GB/T 14956 für Oberflächenqualität. Diese sind Referenznormen für die Verifizierung; sie garantieren keine Konformität, es sei denn, sie wird vom Lieferanten bestätigt.
Ja, die Mindestleitfähigkeit von 100 % IACS weist auf die Eignung für elektrische Anwendungen hin. Die Leitfähigkeit des Endbauteils kann jedoch durch den Schmiedeprozess und nachfolgende Wärmebehandlungen beeinflusst werden. Verifizieren Sie die erforderliche Leitfähigkeit mit dem Hersteller.
Die maximale Defekttiefe beträgt 0,2 mm gemäß GB/T 14956. Dies gewährleistet eine für das Schmieden geeignete Oberflächenqualität. Für kritische Anwendungen kann eine zusätzliche Oberflächenprüfung erforderlich sein.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.