Strukturierte Fertigungsdaten · 2026

Warmgeschmiedeter Aluminiumlegierungs-Barren

Auf Basis strukturierter CNFX-Herstellerprofile wird Warmgeschmiedeter Aluminiumlegierungs-Barren im Bereich Grundmetallherstellung anhand von Legierungsgrad bis Schmiedetemperatur eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Warmgeschmiedeter Aluminiumlegierungs-Barren wird durch die Baugruppe aus Aluminiummatrix und Korngefüge beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Warmgeschmiedeter Aluminiumlegierungs-Barren ist ein halbfertiges Industriematerial, das durch kontrollierte Erwärmung und anfängliche Verformungsprozesse hergestellt wird.

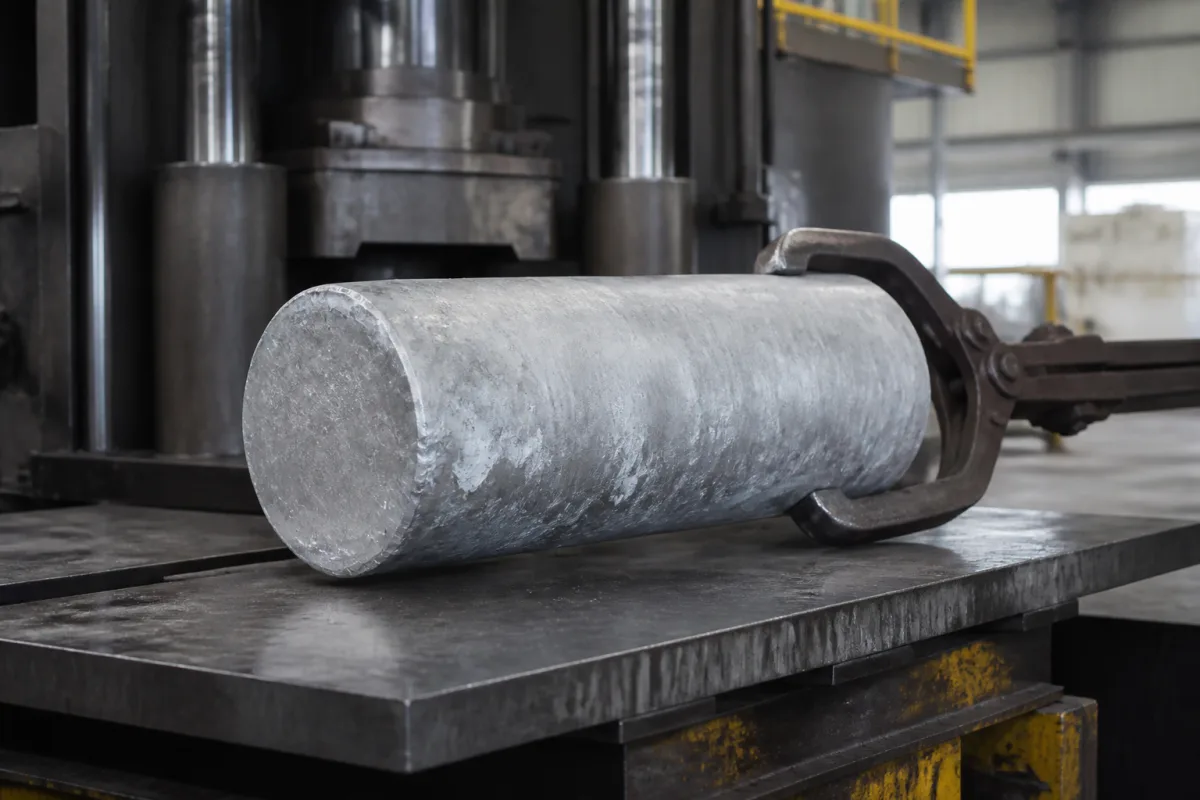
Warmgeschmiedeter Aluminiumlegierungs-Barren in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Warmgeschmiedeter Aluminiumlegierungs-Barren ist ein halbfertiges Industriematerial, das durch kontrollierte Erwärmung und anfängliche Verformungsprozesse hergestellt wird. Es dient als primärer Rohstoff für nachfolgende Präzisionsschmiede-, Press- und Stanzoperationen in der metallverarbeitenden Lieferkette. Dieses Material ist technisch so ausgelegt, dass es spezifische metallurgische Eigenschaften aufweist, die die Umformbarkeit und die endgültige Bauteilfestigkeit optimieren. Hersteller verlassen sich auf eine gleichbleibende Barrenqualität, um Defekte zu reduzieren und die Produktionseffizienz bei der Fertigung von Komponenten für Automobil, Luft- und Raumfahrt sowie Maschinenbau zu verbessern.

Der Barren wird typischerweise mit rundem oder rechteckigem Querschnitt geliefert, mit Durchmessern von 50 bis 500 mm und Längen von 100 bis 3000 mm, auf Wunsch auf Länge geschnitten. Übliche Legierungsqualitäten umfassen 6061, 6082 und 7075, wobei die spezifische Bezeichnung die mechanischen und physikalischen Eigenschaften bestimmt. Schmiedetemperaturen liegen typischerweise im Bereich von 400–500 °C, was eine optimale Plastizität gewährleistet. Die Streckgrenze variiert je nach Legierung und Wärmebehandlung zwischen 240 und 500 MPa, während die Härte zwischen 60 und 150 HB liegt. Die Korngröße wird auf ASTM 5–8 kontrolliert, und die Wärmeleitfähigkeit beträgt zwischen 150 und 200 W/m·K. Die Dichte liegt zwischen 2,70 und 2,82 g/cm³, und die Oberflächenrauheit nach der Bearbeitung beträgt typischerweise Ra 1,6–3,2 μm. Toleranzen werden auf ±0,5 mm gehalten, engere Toleranzen sind auf Anfrage möglich. Das Gewicht pro Stück liegt zwischen 5 und 500 kg, abhängig von den Abmessungen.

Relevante Normen für Beschaffung und Verifizierung umfassen ASTM B247 für Legierung und Schmieden, ASTM E8 für Zugprüfung, ASTM E112 für Korngröße, ASTM E1461 für Wärmeleitfähigkeit, GB/T 3191 für Abmessungen, ISO 2768-m für allgemeine Toleranzen, ISO 1302 für Oberflächentextur, ASTM B311 für Dichte und ASTM E10 für Härte. Diese Normen dienen als Referenz; die tatsächliche Konformität muss mit dem Lieferanten bestätigt werden.

Als neutrales Verzeichnis stellen wir dieses Produkt nicht her und verkaufen es nicht. Stellen Sie sicher, dass Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren, bevor Sie spezifizieren.

Funktionsprinzip

Aluminiumlegierung wird auf Schmiedetemperatur (typischerweise 400–500 °C) erhitzt und Druckkräften ausgesetzt, wie Pressen oder Hämmern, um eine gleichmäßige Kornstruktur und eine vorläufige Form zu erzeugen. Diese anfängliche Verformung verfeinert die Gussstruktur, beseitigt Porosität und richtet den Kornfluss aus, wodurch das Material für nachfolgende Endformungsoperationen wie Präzisionsschmieden, Stanzen oder Bearbeiten vorbereitet wird. Das kontrollierte Erhitzen und Verformen stellt sicher, dass der Barren konsistente mechanische Eigenschaften wie Streckgrenze und Härte aufweist, die für die nachgelagerte Verarbeitung entscheidend sind.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Legierungsgrad6061, 6082, 7075 n/aSpezifische AluminiumlegierungsbezeichnungASTM B247
Schmiedetemperatur400–500 °COptimaler Temperaturbereich für das Warmumformen
Streckgrenze240–500 MPaMindeststreckgrenze des MaterialsASTM E8
KorngrößeASTM 5–8 µmDurchschnittlicher Korndurchmesser im MikrogefügeASTM E112
Wärmeleitfähigkeit150–200 W/(m·K)Wärmeübertragungsfähigkeit während des SchmiedensASTM E1461
Durchmesser50–500 mmCustom sizes available.GB/T 3191
Länge100–3000 mmCut to length on request.GB/T 3191
Toleranz±0.5 mmTighter tolerances possible.ISO 2768-m
OberflächenrauheitRa 1.6–3.2 μmAs forged or machined.ISO 1302
Dichte2.70–2.82 g/cm³Varies with alloy composition.ASTM B311
Härte60–150 HBDepends on temper.ASTM E10
Gewicht5–500 kgPer piece, based on dimensions.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung 6061 Aluminiumlegierung 7075

Komponenten / BOM

Components / BOM
  • Aluminiummatrix
    Primäre metallische Struktur, die Basiseigenschaften bereitstellt
    Material: Aluminium mit Legierungselementen
  • Korngefüge
    Mikrostrukturelle Anordnung, die mechanische Eigenschaften beeinflusst
    Material: Metallurgische Phase

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Vormaterial-Vorerwärmungstemperaturgradient übersteigt 50°C/cm Oberflächenrisse während des Schmiedens aufgrund von differenziellem plastischem Fließen Mehrzonen-Induktionserwärmung mit PID-Regelung, die eine Gleichmäßigkeit von ±10°C gewährleistet
Dehnrate übersteigt 10 s⁻¹ während der Schmiedeverformung Adiabatische Erwärmung verursacht lokale Temperaturspitzen bis 600°C Geschlossener Regelkreis der servohydraulischen Presse begrenzt die Stößelgeschwindigkeit auf 100 mm/s

Technische Bewertung

Betriebsbereich
Betriebsbereich
Vormaterialtemperatur 350-500°C, Schmiededruck 50-150 MPa
Belastungs- und Ausfallgrenzen
Vormaterialtemperatur unter 300°C verursacht eine Fließspannung über 200 MPa, über 550°C initiiert beginnendes Schmelzen an Korngrenzen.
Versagen der dynamischen Rekristallisation aufgrund des Zener-Hollomon-Parameters, der bei niedrigen Temperaturen 1e15 s⁻¹ überschreitet, oder konstitutionelle Verflüssigung von Mg₂Si-Ausscheidungen oberhalb der Solidustemperatur.
Fertigungskontext
Warmgeschmiedeter Aluminiumlegierungs-Barren wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Aluminum Forging Billet Forging Aluminum Stock Hot Work Aluminum Alloy

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 MPa (typische Schmiedepressenkapazität)
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:350-500°C (typischer Warmumformbereich)
Montage- und Anwendungskompatibilität
Automobil-FahrwerkskomponentenLuft- und Raumfahrt-StrukturbautteileIndustrielle Maschinen-Schmiedeteile
Nicht geeignet: Marine-/Salzwasser-Korrosionsumgebungen ohne Schutzbeschichtungen
Auslegungsdaten
  • Endgewicht des Schmiedeteils (kg)
  • Erforderliches Längen-zu-Durchmesser-Verhältnis des Vormaterials
  • Legierungsgütespezifikation (z.B. 6061, 7075)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Oberflächenrisse
Ursache: Thermische Ermüdung durch wiederholte Erwärmungs- und Abkühlungszyklen während des Schmiedens, die zu Spannungskonzentration und Mikrorissbildung an Korngrenzen führt.
Kornvergröberung
Ursache: Übermäßige Vormaterialtemperatur oder längere Erwärmungsdauer, was zu reduzierter mechanischer Festigkeit, Duktilität und erhöhter Anfälligkeit für Verformung unter Last führt.
Wartungsindikatoren
  • Sichtbare Oberflächenverfärbung oder Oxidation, die auf Überhitzung über die empfohlenen Temperaturbereiche hinweist.
  • Hörbares Knacken oder Knallen während der Schmiedevorgänge, das auf innere Spannungsentlastung oder Rissausbreitung hindeutet.
Technische Hinweise
  • Einführung strenger Temperaturüberwachung und -regelung während der Erwärmungsphasen unter Verwendung kalibrierter Pyrometer, um den optimalen Schmiedetemperaturbereich (typischerweise 350-500°C für Aluminiumlegierungen) einzuhalten.
  • Anwendung kontrollierter Abkühlraten nach dem Schmieden und regelmäßige zerstörungsfreie Prüfung (Ultraschall- oder Eindringprüfung), um unter der Oberfläche liegende Fehler zu erkennen, bevor sie sich zu kritischen Schäden ausbreiten.

Konformität und Fertigungsnormen

Referenznormen
ISO 6362: Stranggepresste Stangen, Rohre und Profile aus Aluminium und AluminiumlegierungenASTM B247: Standard-Spezifikation für Gesenkschmiedestücke, Handschmiedestücke und Ringwalzstücke aus Aluminium und AluminiumlegierungenDIN 1748: Aluminium und Aluminiumlegierungen, stranggepresst; Stangen, Rundstäbe und Profile
Fertigungsgenauigkeit
  • Durchmesser: +/-0,5 mm für Durchmesser bis 50 mm
  • Länge: +/-2 mm pro 100 mm Länge
Qualitätsprüfung
  • Ultraschallprüfung auf innere Fehler
  • Chemische Zusammensetzungsanalyse mittels optischer Emissionsspektrometrie

Hersteller von Warmgeschmiedeter Aluminiumlegierungs-Barren

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->
Automatische Längen-Schneideinheit

Ein Präzisionsschneidsystem, das in einer Strangguss- und Walzlinie nichteisenmetallische Bänder oder Bleche automatisch misst und auf vorgegebene Längen schneidet.

Spezifikationen ansehen ->

Häufige Fragen

Welche Aluminiumlegierungen sind für diesen Barren verfügbar?

Das Verzeichnis listet Aluminiumlegierungen 6061, 6082 und 7075 als gängige Qualitäten. Die spezifische Legierungsbezeichnung bestimmt die mechanischen Eigenschaften und die Eignung für Ihre Anwendung. Bestätigen Sie die genaue Qualität immer mit dem Lieferanten.

Was sind die typischen Abmessungen und Toleranzen?

Der Durchmesser reicht von 50 bis 500 mm, die Länge von 100 bis 3000 mm, mit einer Standardtoleranz von ±0,5 mm. Engere Toleranzen sind auf Anfrage möglich. Verifizieren Sie Abmessungen und Toleranzen mit dem Lieferanten für Ihre spezifische Bestellung.

Welche Normen gelten für dieses Produkt?

Relevante Normen umfassen ASTM B247 für Legierung und Schmieden, ASTM E8 für Zugprüfung, ASTM E112 für Korngröße, ASTM E1461 für Wärmeleitfähigkeit, GB/T 3191 für Abmessungen, ISO 2768-m für Toleranzen, ISO 1302 für Oberflächenrauheit, ASTM B311 für Dichte und ASTM E10 für Härte. Dies sind Referenznormen; die tatsächliche Konformität muss bestätigt werden.

Wie sollte ich die Qualität des Barrens verifizieren?

Fordern Sie Materialprüfzertifikate an und prüfen Sie auf Oberflächendefekte, Maßgenauigkeit und Kornstruktur. Bestätigen Sie, dass Legierungsqualität, mechanische Eigenschaften und Abmessungen Ihren Anforderungen entsprechen. Verifizieren Sie immer mit dem rechtlichen Hersteller oder Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Warmgeschmiedeter Aluminiumlegierungs-Barren

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Warmgeschmiedeter Aluminiumlegierungs-Barren?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Walzspalt-Verstellsystem
Nächstes Produkt
Wassereinlass-/Auslassverteiler
AngebotChat