Auf Basis strukturierter CNFX-Herstellerprofile wird Metallguss-Formkern im Bereich Grundmetallherstellung anhand von Kernlänge bis Kerndurchmesser eingeordnet.
Ein typisches Metallguss-Formkern wird durch die Baugruppe aus Kernkörper und Entlüftungskanäle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Herausnehmbarer Einsatz zur Erzeugung von Innenhohlräumen in Metallgussformen
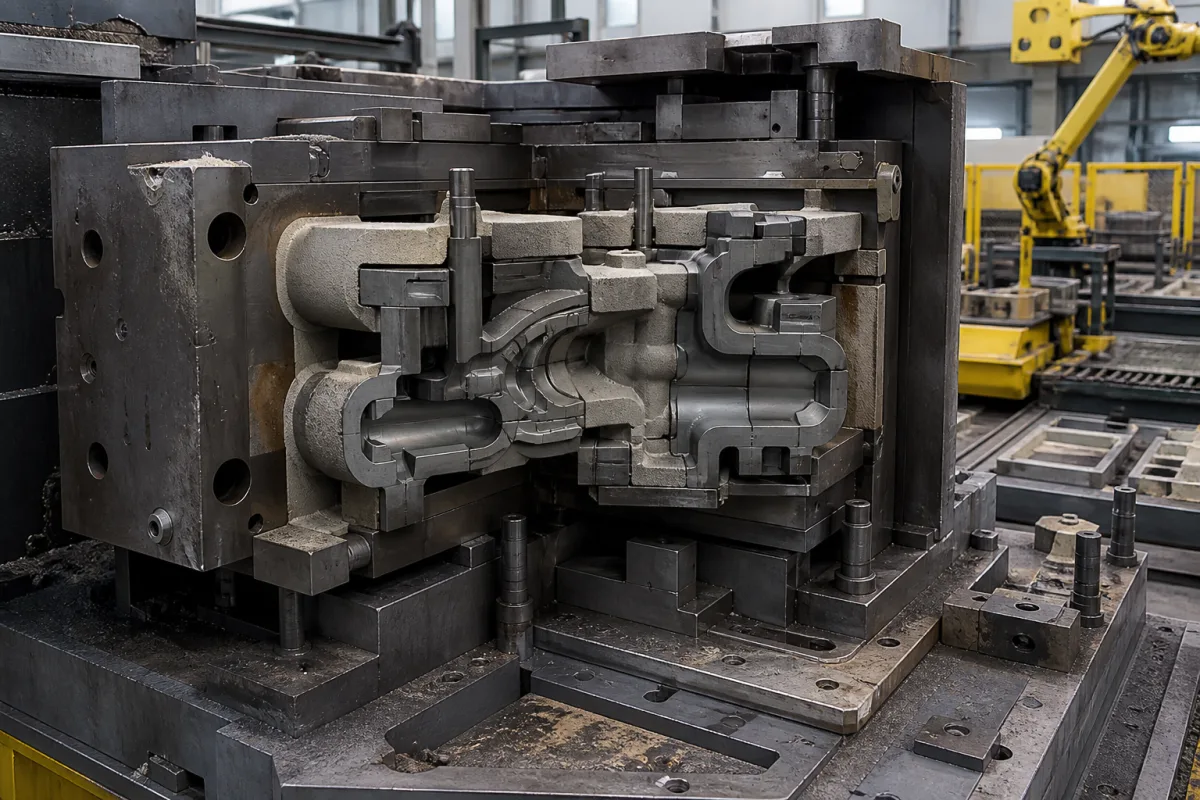
Technische Details und Fertigungskontext für Metallguss-Formkern
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Kernlänge | 100–500 mm | Primärabmessung |
| Kerndurchmesser | 20–150 mm | Querschnittsmessung |
| Oberflächenrauheit Ra | Ra 1.6–3.2 Ra | OberflächenrauheitISO 1302 |
| Wärmeausdehnungskoeffizient | 10–12 10⁻⁶/°C | Ausdehnungsrate mit TemperaturISO 11359 |
| Maximale Betriebstemperatur | 300–600 °C | Depends on core material; above 600°C requires ceramic coating |
| Härte | 45–55 HRC | Higher hardness improves wear resistanceISO 6508 |
| Dichte | 7.2–7.8 g/cm³ | Typical for steel coresISO 1183 |
| Zugfestigkeit | 500–800 MPa | Minimum for core integrity during castingISO 6892 |
| Kerndgewicht | 1–20 kg | Heavier cores may require handling equipment |
| Durchlässigkeit | 100–200 cm³/min | Critical for gas escape to prevent defectsASTM D3574 |
| Zerfallsfähigkeit | Good–Excellent | Ease of core removal after casting |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Bis zu 100 MPa (14.500 psi) während der Einspritzung, abhängig vom Gussverfahren |
| Durchflussrate: | Nicht anwendbar - statisches Bauteil während des Gießens |
| Betriebstemperatur: | Umgebungstemperatur bis 1600 °C (2912 °F) für Eisenlegierungen, niedriger für Nichteisenmetalle |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Der Kern ist ein herausnehmbarer Einsatz, der Innenhohlräume, Kanäle oder komplexe Geometrien in gegossenen Metallteilen erzeugt. Er wird vor dem Gießen in die Form eingesetzt und nach dem Erstarren entfernt.
Häufige Materialien sind Werkzeugstahl, Graphit, Keramikverbundstoff und Sand-Harz-Gemische. Die Wahl hängt vom Gießverfahren, der erforderlichen Oberflächengüte und der Entfernungsmethode ab.
Die Entfernungsmethoden variieren: Sandkerne können ausgeschüttelt werden, lösliche Kerne können chemisch aufgelöst werden, und Metallkerne können mechanisch extrahiert werden. Die Methode hängt vom Kernmaterial und Design ab.
Zu den Schlüsselparametern gehören Abmessungen (Länge, Durchmesser), Oberflächengüte, Wärmeausdehnung, maximale Betriebstemperatur, Härte, Dichte, Zugfestigkeit, Gewicht, Permeabilität und Kollabierbarkeit. Verifizieren Sie diese immer mit dem Hersteller für Ihre spezifische Anwendung.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.