Strukturierte Fertigungsdaten · 2026

Präzisions-Gießform-Auswerferstift

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Gießform-Auswerferstift im Bereich Grundmetallherstellung anhand von Stiftdurchmesser bis Stiftlänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Gießform-Auswerferstift wird durch die Baugruppe aus Stiftwelle und Kopf beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein präzisionsgefertigtes zylindrisches Bauteil, das in Metallgießformen verwendet wird, um erstarrte Gussteile gewaltsam aus Formhohlräumen auszuwerfen.
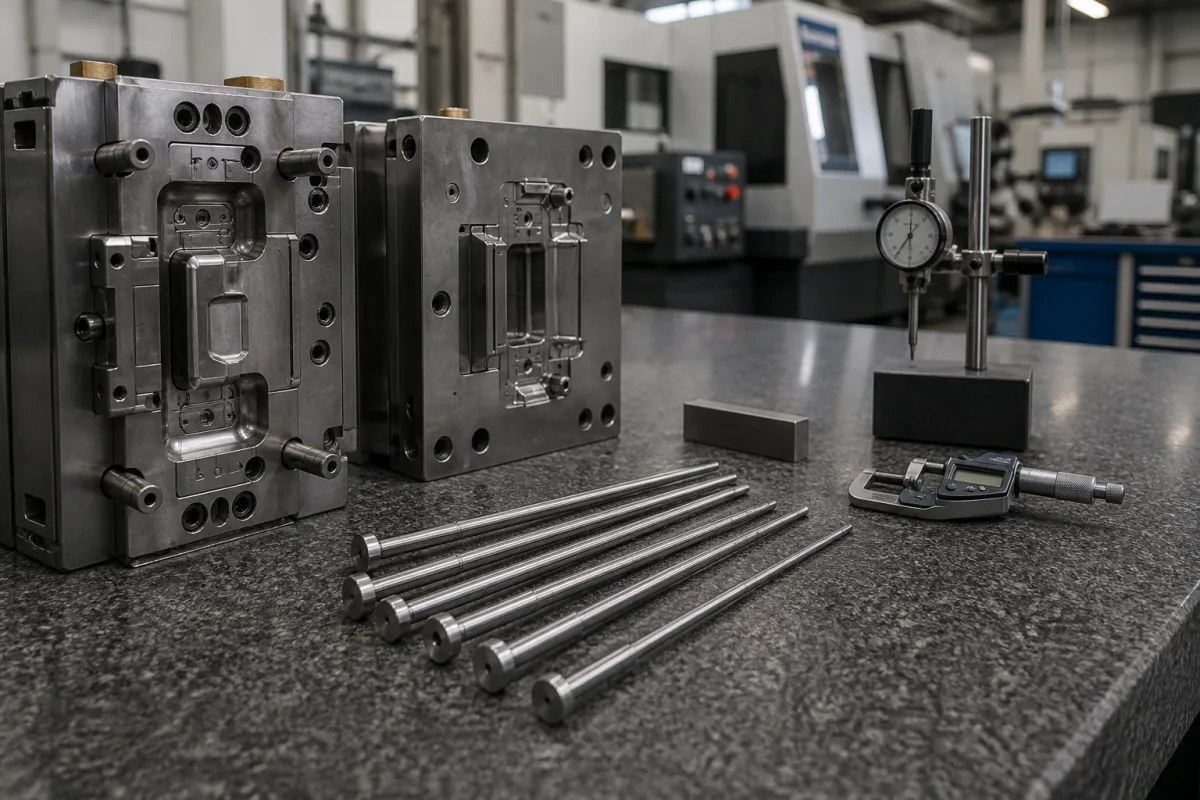
Präzisions-Gießform-Auswerferstift in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein präzisionsgefertigtes zylindrisches Bauteil, das in Metallgießformen verwendet wird, um erstarrte Gussteile gewaltsam aus Formhohlräumen auszuwerfen. Diese Stifte sind für automatisierte Gießereiproduktionslinien entscheidend, um eine konsistente Teilefreigabe ohne Beschädigung empfindlicher Gussteile zu gewährleisten. Sie halten extremen thermischen Zyklen und mechanischer Belastung während wiederholter Gießzyklen stand. Ein korrektes Auswerferstift-Design verhindert Gussfehler und erhält die Maßgenauigkeit in der Serienfertigung. Der Stift besteht typischerweise aus Warmarbeitsstahl wie H13 oder SKD61 oder aus Wolframkarbid für erhöhten Verschleißwiderstand. Verfügbare Durchmesser reichen von 1,0 bis 25,0 mm, Längen von 50 bis 400 mm, gemäß ISO 6751. Die Oberflächenhärte wird mit 58–62 HRC nach ISO 18265 angegeben, die Geradheitstoleranz beträgt 0,01 mm/m nach ISO 1101. Die Wärmeleitfähigkeit liegt zwischen 25 und 50 W/m·K (ASTM E1225), die Oberflächengüte bei Ra 0,2–0,4 (ISO 1302). Materialgüten umfassen H13, SKD61 und 4Cr5MoSiV1 (ASTM A681). Der Betriebstemperaturbereich liegt bei -40 bis 600 °C, die Zugfestigkeit bei 1200–1500 MPa (ASTM E8) und die Kerbschlagzähigkeit bei 20–40 J (ISO 148-1). Eine optionale Korrosionsschutzbeschichtung bietet 72 Stunden Salzsprühtest (ASTM B117). Das Gewicht variiert je nach Abmessungen zwischen 0,01 und 2,5 kg. Diese Stifte werden im Druckguss, Spritzguss und anderen Gießereiverfahren verwendet. Sie werden in Auswerfersystemen installiert und hydraulisch oder mechanisch betätigt. Die Auswahl erfordert die Berücksichtigung von Gussmaterial, Auswerfkraft, Zykluszeit und Betriebstemperatur. Die Überprüfung modellspezifischer Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten ist unerlässlich.

Funktionsprinzip

Hydraulische oder mechanische Kraft drückt den Stift durch die Form, kontaktiert die Gussoberfläche und löst sie nach dem Erstarren aus dem Hohlraum. Der Stift bewegt sich axial in einer Führungsbuchse und überträgt Kraft auf das Gussteil. Beim Öffnen der Form fährt die Auswerferplatte vor und treibt die Stifte nach vorne. Die Stiftspitze drückt gegen das Gussteil, bricht jegliche Haftung und schiebt es heraus. Nach dem Auswerfen fahren die Stifte für den nächsten Zyklus zurück. Das Design muss Wärmeausdehnung, Reibung und Verschleiß berücksichtigen. Richtige Stiftplatzierung und Kraftverteilung verhindern Verformung oder Beschädigung des Gussteils. Die Oberflächengüte und Härte des Stifts reduzieren Reibung und Verschleiß. Kühlkanäle können integriert werden, um thermische Zyklen zu bewältigen. Das Funktionsprinzip beruht auf präziser Zeitsteuerung und Ausrichtung, um zuverlässiges Auswerfen ohne Kleben oder Verziehen zu gewährleisten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Stiftdurchmesser1.0–25.0 mmNenndurchmesser mit FertigungstoleranzISO 6751
Stiftlänge50–400 mmGesamtarbeitslänge von Kopf bis SpitzeISO 6751
Oberflächenhärte58–62 HRCRockwell-C-Härte für VerschleißfestigkeitISO 18265
Geradheitstoleranz0.01/100 mm/mMaximale Abweichung von der idealen GeradheitISO 1101
Wärmeleitfähigkeit25–50 W/(m·K)Wärmeübergangskoeffizient für thermische ZyklenASTM E1225
Oberflächenrauheit RaRa 0.2–0.4 RaMittlere Rauheit für glatten AuswurfISO 1302
WerkstoffH13, SKD61, 4Cr5MoSiV1Hot-work tool steel; alternative grades available.ASTM A681
Betriebstemperatur-40–600 °CContinuous service; above 600°C reduces hardness.
Zugfestigkeit1200–1500 MPaAfter heat treatment; ensures resistance to bending.ASTM E8
Kerbschlagzähigkeit20–40 JCharpy V-notch; prevents fracture under shock loads.ISO 148-1
KorrosionsbeständigkeitSalt spray 72 hOptional coating; standard pins not corrosion-resistant.ASTM B117
Gewicht0.01–2.5 kgDepends on dimensions; approximate per piece.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

H13 Tool Steel SKD61 Alloy Steel Tungsten Carbide

Komponenten / BOM

Components / BOM
  • Stiftwelle
    Hauptzylindrischer Körper, der mit dem Gussstück in Kontakt kommt
    Material: Werkzeugstahl oder legierter Stahl
  • Kopf
    Haltevorrichtung, die verhindert, dass der Stift durch die Form fällt
    Material: Gleiches Material wie die Welle
  • Spitze
    Kontaktfläche zur Aufnahme des Gussstücks
    Material: Vergüteter Stahl oder Hartmetall
  • Kühlkanal
    Innere Durchgang für Kühlmittelzirkulation
    Material: In die Welle integriert

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Werkzeugversatz über die Toleranz von 0,05 mm hinaus Durchbiegung des Auswerferstifts >1,5 mm führt zum Klemmen Präzisionsgeschliffene Ausrichtflächen mit 0,01 mm Ebenheitstoleranz und gehärtete Führungsbuchsen
Unzureichende Schmierfilmdicke <5 µm bei 450 °C Fressen und Adhäsionsverschleiß an der Kontaktfläche zwischen Stift und Werkzeug Molybdändisulfid-Beschichtung mit 15 µm Dicke und automatisierte Schmierung mit mindestens 0,1 mL je Zyklus

Technische Bewertung

Betriebsbereich
Betriebsbereich
150-450 °C Werkzeugtemperatur, 20-80 MPa Auswerferkraft
Belastungs- und Ausfallgrenzen
650 °C Erweichungsschwelle für den Werkzeugstahl H13, Zugfestigkeitsgrenze von 1200 MPa
Thermische Ermüdung durch zyklisches Aufheizen (450 °C) und Abkühlen (150 °C) während der Gießzyklen führt zur Rissbildung an Spannungskonzentrationen
Fertigungskontext
Präzisions-Gießform-Auswerferstift wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

mold ejector pin die casting ejector casting knockout pin foundry ejector rod

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:bis 150 MPa (Auswerferkraft), 50 MPa (Werkzeugschließkraft)
Weitere Spezifikationen:Maximaler Auswerferhub: 300 mm, Oberflächengüte: Ra 0,4 µm, Verschleißbeständigkeit: >100.000 Zyklen (typisch)
Betriebstemperatur:Umgebungstemperatur bis 1200 °C (dauernd), 1400 °C (in der Spitze)
Montage- und Anwendungskompatibilität
Stahllegierungen (z. B. H13, P20)Aluminiumlegierungen (z. B. A356, 380)Kupferbasislegierungen (z. B. Messing, Bronze)
Nicht geeignet: Stark korrosive Metallschmelzen (z. B. Magnesiumlegierungen ohne Schutzatmosphäre)
Auslegungsdaten
  • Abmessungen der Formkavität (Durchmesser/Tiefe)
  • Erforderliche Auswerferkraft (abhängig von Gusswerkstoff und Geometrie)
  • Dicke der Formplatte und verfügbare Hublänge

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrisse
Ursache: Wiederholte Temperaturwechsel während der Gießzyklen erzeugen Dehnungs- und Schrumpfspannungen, die zu Mikrorissen führen, die sich durch den Werkstoff des Stifts ausbreiten, insbesondere an Spannungskonzentrationen wie Nuten oder Durchmesserübergängen.
Abrasiver Verschleiß und Fressen
Ursache: Reibung zwischen Stift und Führungsbuchsen beim Auswerfen in Verbindung mit Gussrückständen (Schlacke oder Oxidpartikel) als Abrasivstoff führt zu Materialabtrag, größerem Spiel und schließlich zum Festfressen.
Wartungsindikatoren
  • Sichtbare Riefen oder Fressspuren auf der Stiftoberfläche als Hinweis auf starken Verschleiß oder Werkstoffübertrag.
  • Hörbares Klemmen oder Schleifen beim Auswerfen als Hinweis auf Fluchtungsfehler, unzureichende Schmierung oder Schmutzansammlung.
Technische Hinweise
  • Nach dem Auswerfen einen geregelten Abkühlablauf einführen, um den Thermoschock zu minimieren, und Stifte aus Hochtemperaturlegierungen mit erhöhter Thermoermüdungsbeständigkeit einsetzen.
  • Eine spezielle Hochtemperatur-Antifressbeschichtung (z. B. DLC oder Keramik) aufbringen und strenge Ausricht- und Schmierintervalle einhalten, um abrasiven Verschleiß zu verringern.

Konformität und Fertigungsnormen

Referenznormen
ASTM A681 Standardspezifikation für legierte WerkzeugstähleDIN 17350 Stahl für die Wärmebehandlung
Fertigungsgenauigkeit
  • Durchmesser: +/-0,01 mm
  • Oberflächenrauheit: Ra 0,4 µm
Qualitätsprüfung
  • Härteprüfung (45-50 HRC)
  • Maßprüfung mit KMG

Hersteller von Präzisions-Gießform-Auswerferstift

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

OMET Technology Co., Limited
· CN
Fertigt außerdem: Precision Machined Components
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Mold Ejector Pins”
Quellseite ansehen ↗ o-met.cn · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien sind für Auswerferstifte verfügbar?

Gängige Materialien sind H13-Werkzeugstahl, SKD61-Legierungsstahl und Wolframkarbid. Materialgüten umfassen H13, SKD61 und 4Cr5MoSiV1 nach ASTM A681. Die Wahl hängt von Gießtemperatur, Verschleißfestigkeit und Kostenanforderungen ab.

Was sind die Standardabmessungen?

Der Stiftdurchmesser reicht von 1,0 bis 25,0 mm und die Länge von 50 bis 400 mm, gemäß ISO 6751. Dies sind Referenzbereiche; die tatsächlichen Abmessungen müssen für die spezifische Anwendung bestätigt werden.

Wie wird die Oberflächenhärte spezifiziert?

Die Oberflächenhärte beträgt typischerweise 58–62 HRC, gemessen nach ISO 18265. Diese Härte bietet Verschleißfestigkeit während der Auswerfzyklen.

Was ist der Betriebstemperaturbereich?

Der kontinuierliche Betriebstemperaturbereich liegt bei -40 bis 600 °C. Über 600 °C kann die Härte abnehmen. Verifizieren Sie die tatsächlichen Grenzen mit dem Lieferanten für Ihren Prozess.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Gießform-Auswerferstift

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Gießform-Auswerferstift?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Entlüftungsstift für Gussformen
Nächstes Produkt
Präzisions-Gießform-Kerneinsatz
AngebotChat