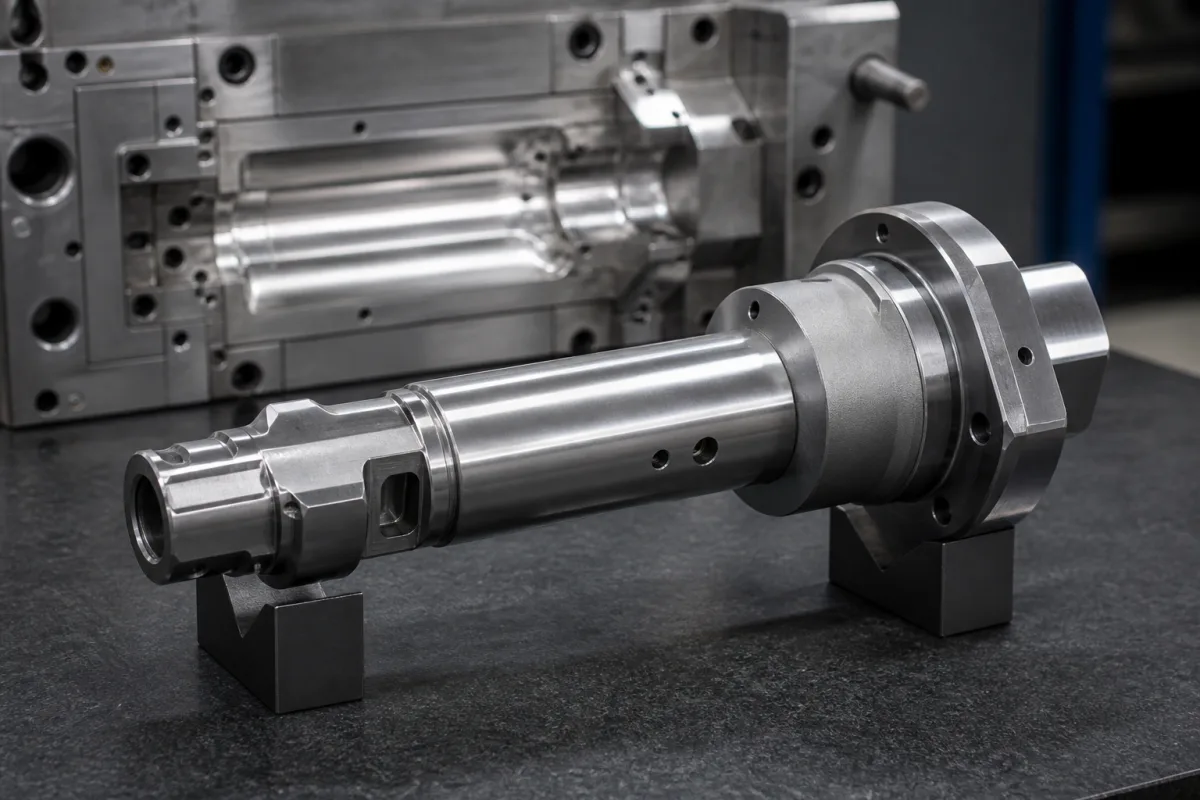
Technische Definition
Ein präzisionsgefertigter, abnehmbarer Einsatz, der in Gießformen verwendet wird, um komplexe Innenkonturen in Metallgussteilen zu erzeugen. Dieses Bauteil ermöglicht die Herstellung von hohlen oder komplizierten inneren Merkmalen, die durch den Hauptformkörper nicht geformt werden können. Es ist entscheidend für die Herstellung von Komponenten mit inneren Kanälen, Kühlkanälen oder komplexen Innenstrukturen in Automobil-, Luft- und Raumfahrt- sowie Industrieanwendungen. Der Einsatz ermöglicht eine effiziente Formmontage und -demontage bei gleichzeitiger Aufrechterhaltung der Maßgenauigkeit über Produktionsserien. Der Einsatz wird typischerweise aus Materialien wie H13-Werkzeugstahl, Kupferlegierung oder Graphit hergestellt, die basierend auf Wärmeleitfähigkeit, Härte und Betriebstemperaturanforderungen ausgewählt werden. Zu den wichtigsten Parametern gehören Einsatzlänge (50–300 mm), Durchmesser (10–80 mm), Entformungsschräge (0,5–3 Grad), Wärmeleitfähigkeit (15–50 W/m·K), Härte (45–55 HRC nach ASTM E18), Betriebstemperatur (-40 bis 300 °C), Oberflächenrauheit (Ra 0,4–0,8 μm nach ISO 1302), Zugfestigkeit (800–1200 MPa nach ASTM E8), Dichte (7,8–8,1 g/cm³ für Stahlsorten), Gewicht (0,5–5 kg pro Einsatz) und Korrosionsbeständigkeit (Salzsprühtest nach ISO 9227). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Der Einsatz wird vor dem Gießen präzise in der Formkavität positioniert und nach dem Erstarren durch dafür vorgesehene Zugangspunkte entfernt, wodurch präzise geformte Innenmerkmale zurückbleiben. Die richtige Auswahl erfordert die Berücksichtigung von Gussmaterial, Geometriekomplexität, Produktionsvolumen und Wärmemanagement. Verifizierungsfragen umfassen die Bestätigung der Materialgüte, Maßtoleranzen und die Einhaltung relevanter Normen. Wartungssignale umfassen Verschleiß, Verformung oder Oberflächenverschlechterung, die die Gussqualität beeinträchtigen können. Versagensgrenzen umfassen Risse, Erosion oder Verlust der Maßgenauigkeit, was einen Austausch erforderlich macht. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu bestätigen.
Funktionsprinzip
Der Einsatz wird vor dem Gießen präzise in der Formkavität positioniert. Nach dem Erstarren wird der Einsatz durch dafür vorgesehene Zugangspunkte entfernt, wodurch präzise geformte Innenmerkmale im Gussstück zurückbleiben. Die Geometrie und Oberflächengüte des Einsatzes beeinflussen direkt die Innenmaße und die Qualität des endgültigen Gussstücks. Geeignete Entformungsschrägen erleichtern die Entnahme, und die Wärmeleitfähigkeit beeinflusst die Abkühlungsraten. Der Einsatz muss wiederholten thermischen Zyklen und mechanischen Belastungen ohne Verformung standhalten. Sein Design muss eine effiziente Montage und Demontage ermöglichen, während Ausrichtung und Dimensionsstabilität erhalten bleiben. Der Entnahmeprozess ist entscheidend, um Schäden am Gussstück oder am Einsatz selbst zu vermeiden. Material und Oberflächenbehandlung des Einsatzes werden gewählt, um Verschleißfestigkeit, thermische Leistung und Kosten auszugleichen. Regelmäßige Inspektion und Wartung sind notwendig, um eine gleichbleibende Leistung sicherzustellen. Die Betriebsgrenzen des Einsatzes, wie maximale Temperatur und mechanische Belastung, müssen eingehalten werden, um vorzeitigen Ausfall zu verhindern. Der Einsatz ist ein austauschbares Bauteil, dessen Lebensdauer von den Einsatzbedingungen und Wartungspraktiken abhängt.