Strukturierte Fertigungsdaten · 2026

Präzisionsgeschmiedeter Zahnradrohling

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisionsgeschmiedeter Zahnradrohling im Bereich Grundmetallherstellung anhand von Teilkreisdurchmesser bis Stirnbreite eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisionsgeschmiedeter Zahnradrohling wird durch die Baugruppe aus Geschmiedeter Zahnradkörper und Nabenverlängerung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein near-net-shape geschmiedeter Metallrohling, der für nachfolgende Zahnradbearbeitungsvorgänge ausgelegt ist.

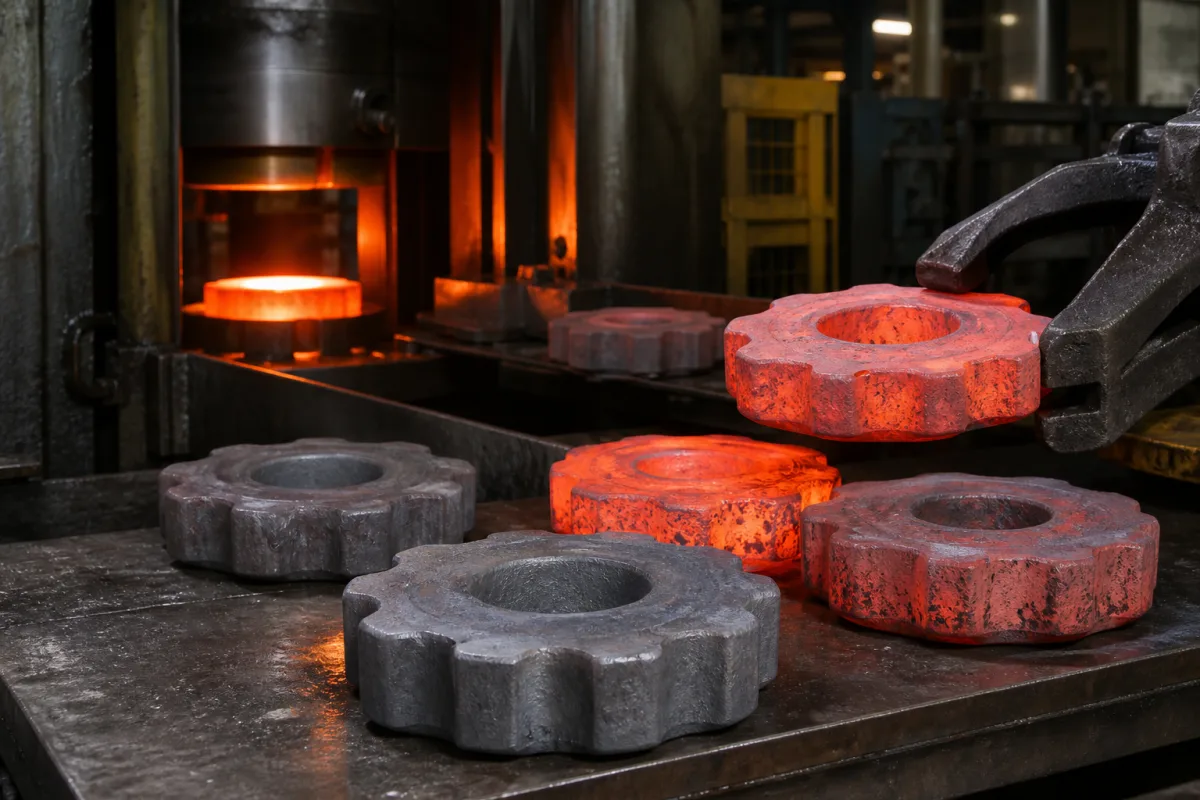
Präzisionsgeschmiedeter Zahnradrohling in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein präzisionsgeschmiedeter Zahnradrohling ist ein halbfertiges Metallbauteil, das durch Gesenkschmieden hergestellt wird, um eine Form zu erreichen, die der endgültigen Zahnradgeometrie nahe kommt. Er dient als Grundwerkstück in der Zahnradfertigungskette und reduziert Materialabfall und Bearbeitungszeit im Vergleich zu herkömmlichen Methoden. Diese Rohlinge sind in der Automobil-, Luft- und Raumfahrt- sowie Industriemaschinenbranche unverzichtbar, wo hochfeste, ermüdungsbeständige Zahnräder erforderlich sind. Hersteller kaufen diese standardisierten Rohlinge, um die Produktion zu rationalisieren und konsistente Materialeigenschaften vor dem endgültigen Zahnschneiden und den Endbearbeitungsvorgängen sicherzustellen. Der Schmiedeprozess optimiert den Kornfluss, was die mechanische Festigkeit und Ermüdungsbeständigkeit erhöht. Typische Materialien umfassen legierten Stahl 4140, Einsatzstahl 8620 und Edelstahl 304. Zu den wichtigsten Parametern gehören Teilkreisdurchmesser (50–200 mm), Zahnbreite (20–80 mm), Bohrungsdurchmesser (20–100 mm), Materialhärte (160–220 HB nach ISO 6506-1), Gewichtstoleranz (±1,5 %), Oberflächenrauheit (Ra 3,2–6,3 μm nach ISO 1302), Schmiedetoleranz (±0,5 mm nach ISO 8062-3), Materialgüte (20CrMnTi nach GB/T 3077), Schmiedetemperaturbereich (850–1200 °C), Maßtoleranz (±0,3 mm nach ISO 2768-m), Entformungsschräge (3–5°) und Wärmebehandlungszustand (normalisiert). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Überprüfen Sie immer die genauen Spezifikationen und geltenden Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Metall wird auf eine geeignete Schmiedetemperatur erhitzt (typischerweise 850–1200 °C für legierte Stähle) und dann unter hohem Druck in präzisen geschlossenen Gesenken verformt. Die Gesenke formen das Material zu einem near-net-shape Rohling mit optimiertem Kornfluss, der der Kontur des endgültigen Zahnrads folgt und so Festigkeit und Ermüdungsbeständigkeit erhöht. Nach dem Schmieden wird der Rohling normalisiert, um die Zerspanbarkeit und Gleichmäßigkeit zu verbessern. Der Prozess minimiert Materialabfall und reduziert die nachfolgende Bearbeitungszeit.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Teilkreisdurchmesser50–200 mmDurchmesser des Teilkreises
Stirnbreite20–80 mmBreite des Zahnrades entlang der Achse
Bohrungsdurchmesser20–100 mmDurchmesser der zentralen Befestigungsbohrung
Werkstoffhärte160–220 HBBrinellhärte des SchmiedematerialsISO 6506-1
Gewichtstoleranz±1.5 %Zulässige Abweichung vom Nenngewicht
OberflächenrauheitRa 3.2–6.3 Ra μmMittlere Oberflächenrauheit nach dem SchmiedenISO 1302
Schmiedetoleranz±0.5 mmNear-net shape reduces material waste.ISO 8062-3
Werkstoffgüte20CrMnTiCommon carburizing steel for gears.GB/T 3077
Schmiedetemperaturbereich850–1200 °COptimal for hot forging of alloy steel.
Maßtoleranz±0.3 mmEnsures consistent stock allowance for machining.ISO 2768-m
Entformungsschräge3–5 °Facilitates removal from dies.
WärmebehandlungszustandNormalizedImproves machinability and uniformity.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierungsstahl 4140 Einsatzstahl 8620 Edelstahl 304

Komponenten / BOM

Components / BOM
  • Geschmiedeter Zahnradkörper
    Hauptstrukturelement zur Bereitstellung von Festigkeit und Formgebung
    Material: Legierter Stahl
  • Nabenverlängerung
    Verlängerungsabschnitt für zusätzliche Montage oder Kupplung
    Material: Gleiches Material wie Gehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Schmiedetemperaturabweichung unter 1150°C für AISI 8620 Stahl Unvollständige Rekristallisation, die zu 15% Reduktion der Ermüdungsfestigkeit führt Geschlossener Regelkreis der Temperaturkontrolle mit 5°C Toleranz und Infrarot-Pyrometer-Validierung
Entkohlungsstiefe über 0,3 mm während der Wärmebehandlung Oberflächenhärtereduktion auf 45 HRC von erforderlichen 58-62 HRC Atmosphärengesteuerter Ofen mit 0,8% Kohlenstoffpotential und nachgelagerter Wirbelstromprüfung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-1200 MPa Druckspannung, -40°C bis 250°C Temperatur
Belastungs- und Ausfallgrenzen
Streckgrenzenschwelle bei 850 MPa Zugspannung, 350°C thermische Grenze für Mikrostrukturstabilität
Duktiler Bruchbeginn an Korngrenzen aufgrund zyklischer Ermüdungsbelastung über 10^7 Zyklen bei 600 MPa Spannungsamplitude, beschleunigt durch Karbidausscheidung bei 300-400°C
Fertigungskontext
Präzisionsgeschmiedeter Zahnradrohling wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Forged Gear Preform Near-Net Gear Forging Gear Forging Blank

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nicht anwendbar (statisches Bauteil)
Weitere Spezifikationen:Maximale Härte: 45 HRC (vor der Bearbeitung), Maßtoleranz: ±0,5 mm an kritischen Merkmalen
Betriebstemperatur:-40°C bis 400°C (abhängig vom Basismaterial)
Montage- und Anwendungskompatibilität
AutomobilgetriebeölIndustriegetriebeschmierstoffeHydraulikflüssigkeiten
Nicht geeignet: Hochkonzentrierte saure oder ätzende chemische Umgebungen
Auslegungsdaten
  • Erforderliches endgültiges Zahnradmodul/Teilung
  • Ziel-Zahnradrohlingdurchmesser und Stirnbreite
  • Materialgütespezifikation (z.B. AISI 8620, 4140)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Oberflächengrübchenbildung/Abschuppung
Ursache: Unzureichende Oberflächenhärte oder unsachgemäße Wärmebehandlung, die zu unter der Oberfläche liegenden Ermüdungsrissen unter zyklischer Belastung führt
Mikrostrukturelle Anomalien (Einschlüsse, Seigerungen)
Ursache: Verunreinigungen im Rohmaterial oder unsachgemäße Schmiedeparameter, die zu ungleichmäßiger Kornstruktur und Spannungskonzentrationen führen
Wartungsindikatoren
  • Hörbares hochfrequentes Pfeifen oder Schleifgeräusche während des Betriebs
  • Visuelle Oberflächenverfärbung (blaue/braune Anlassfarben), die Überhitzung anzeigt
Technische Hinweise
  • Regelmäßige Ölanalysen zur Überwachung von Schmierstoffkontamination und Additivabbau durchführen
  • Kontrollierte Einlaufverfahren mit schrittweise steigenden Lastzyklen etablieren, um die Oberflächenkaltverfestigung zu optimieren

Konformität und Fertigungsnormen

Referenznormen
ISO 6336: Berechnung der Tragfähigkeit von Stirn- und SchrägverzahnungenANSI/AGMA 2001-D04: Grundlegende Bemessungsfaktoren und Berechnungsmethoden für Evolventen-Stirn- und SchrägverzahnungenDIN 3961: Toleranzen für Stirnradverzahnungen; Genauigkeitssystem
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Zahnflankentoleranz: 0,05 mm
Qualitätsprüfung
  • Farbeindringprüfung auf Oberflächendefekte
  • Ultraschallprüfung auf innere Fehler

Hersteller von Präzisionsgeschmiedeter Zahnradrohling

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Agent-Injektionssystem

Ein Teilsystem zur Injektion von Entschwefelungsmitteln in geschmolzenes Metall während der Stahlherstellung.

Spezifikationen ansehen ->
Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden üblicherweise für präzisionsgeschmiedete Zahnradrohlinge verwendet?

Übliche Materialien sind legierter Stahl 4140, Einsatzstahl 8620 und Edelstahl 304. Die Materialgüte 20CrMnTi (nach GB/T 3077) ist ebenfalls als Referenz aufgeführt. Bestätigen Sie die erforderliche Materialgüte immer mit dem Lieferanten.

Was sind die typischen Maßtoleranzen für diese Rohlinge?

Typische Toleranzen umfassen Schmiedetoleranz ±0,5 mm (ISO 8062-3), Maßtoleranz ±0,3 mm (ISO 2768-m) und Gewichtstoleranz ±1,5 %. Dies sind Referenzwerte; die tatsächlichen Toleranzen hängen vom spezifischen Produkt ab und müssen verifiziert werden.

Wie wird die Oberflächenrauheit spezifiziert?

Die Oberflächenrauheit nach dem Schmieden beträgt typischerweise Ra 3,2–6,3 μm nach ISO 1302. Dies ist ein Referenzbereich; die erforderliche Oberfläche kann je nach Anwendung und nachfolgenden Bearbeitungsschritten variieren.

Welche Wärmebehandlung wird auf die Rohlinge angewendet?

Die Rohlinge werden typischerweise im normalisierten Zustand geliefert, um die Zerspanbarkeit und Gleichmäßigkeit zu verbessern. Andere Wärmebehandlungen können vom Kunden spezifiziert werden; bestätigen Sie dies mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisionsgeschmiedeter Zahnradrohling

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisionsgeschmiedeter Zahnradrohling?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Kühlkanaleinsatz für Gussformen
Nächstes Produkt
Präzisionsgießerei-Laufersystem
AngebotChat