Strukturierte Fertigungsdaten · 2026

Präzisionsgießerei-Laufersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisionsgießerei-Laufersystem im Bereich Gießereien anhand von Läuferdurchmesser bis Anschnittdicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisionsgießerei-Laufersystem wird durch die Baugruppe aus Hauptverteiler und Verzweigungsläufer beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das Präzisionsgießerei-Laufersystem ist eine präzisionsgefertigte Komponente des Angusssystems, die in Gießereibetrieben eingesetzt wird.

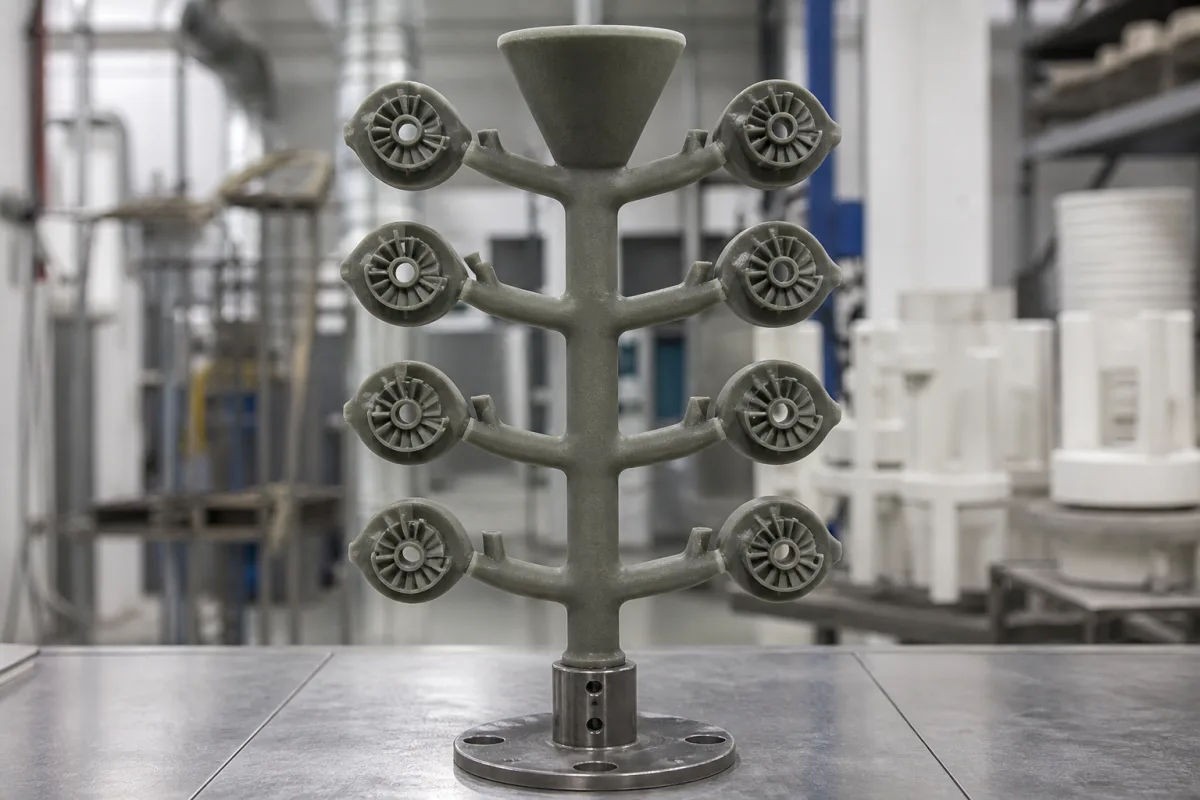
Präzisionsgießerei-Laufersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Präzisionsgießerei-Laufersystem ist eine präzisionsgefertigte Komponente des Angusssystems, die in Gießereibetrieben eingesetzt wird. Es steuert den Fluss von geschmolzenem Metall vom Gießtrog durch Läufer und Anschnitte in die Formhohlräume. Durch die Steuerung der Strömungsdynamik und der thermischen Bedingungen gewährleistet es eine ordnungsgemäße Füllung, minimiert Turbulenzen und reduziert Defekte wie Porosität und Lauf Fehler. Diese Komponente beeinflusst direkt die Ausbeute und die Gussqualität in der industriellen Produktion. Hersteller integrieren diese Systeme in Dauerformen und Werkzeuge für die Serienfertigung. Das System ist in Materialien wie H13-Werkzeugstahl, Kupferlegierung und Keramikverbundwerkstoff erhältlich, die jeweils unterschiedliche thermische und Verschleißeigenschaften bieten. Zu den wichtigsten Parametern gehören: Läuferdurchmesser (10–50 mm), Anschnittdicke (1–5 mm), Durchflusskapazität (0,5–5 kg/s), Wärmeleitfähigkeit (15–45 W/m·K), Oberflächenrauheit (Ra 0,8–3,2 μm), Betriebsdruck (1,0–1,6 MPa), Betriebstemperatur (-20–300°C), Werkstoffgüte (ZG230-450 nach GB/T 11352), Gewicht (5–50 kg), Toleranz (±0,5 mm nach ISO 8062), Dichte (7,8 g/cm³) und Härte (140–200 HB nach GB/T 231.1). Diese Werte sind Referenzbereiche und müssen für das jeweilige Modell und die Anwendung bestätigt werden. Das System ist für den Einsatz in Gießereien konzipiert, in denen eine präzise Steuerung des Metallflusses entscheidend ist. Die Auswahl erfordert die Berücksichtigung von Gussgeometrie, Legierungstyp, Gießtemperatur und Produktionsvolumen. Die ordnungsgemäße Integration in das Formdesign und die Anordnung des Angusssystems ist unerlässlich. Die Verifizierung sollte Maßprüfungen, Materialzertifizierungen und Druckprüfungen umfassen. Wartungssignale sind Verschleiß an Läufern oder Anschnitten, Oberflächenverschlechterung oder Änderungen im Fließverhalten. Versagensgrenzen umfassen das Überschreiten der Betriebstemperatur oder des Drucks, was zu thermischer Ermüdung oder strukturellem Versagen führen kann. Bestätigen Sie stets modellspezifische Spezifikationen und die Einhaltung relevanter Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das Laufersystem leitet geschmolzenes Metall vom Gießtrog durch ein Netzwerk von Läufern und Anschnitten in die Formhohlräume. Es nutzt kontrollierte Strömungsdynamik, um eine gleichmäßige Füllung zu gewährleisten und Turbulenzen zu minimieren. Das thermische Management im System hilft, die optimale Metalltemperatur aufrechtzuerhalten und vorzeitige Erstarrung zu verhindern. Die Gestaltung der Läuferquerschnitte und Anschnittgeometrien beeinflusst Durchflussrate und Druckverteilung. Richtig konstruierte Systeme reduzieren Lufteinschlüsse und Oxidbildung und verbessern so die Gussintegrität.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Läuferdurchmesser10–50 mmDurchmesser des primären Strömungskanals
Anschnittdicke1–5 mmEintrittsdicke in den Gusshohlraum
Durchsatzleistung0.5–5 kg/sMaximaler Schmelzmetall-Durchsatz
Wärmeleitfähigkeit15–45 W/(m·K)Wärmeübertragungskoeffizient des Materials
OberflächenrauheitRa 0.8–3.2 Ra µmInnenkanal-Oberflächengüte
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur-20–300 °CExceeding 300°C may degrade refractory coating.
WerkstoffgüteZG230-450Cast steel grade for high strength and wear resistance.GB/T 11352
Gewicht5–50 kgDepends on runner system size and configuration.
Toleranz±0.5 mmEnsures proper fit and alignment in mold.ISO 8062
Dichte7.8 g/cm³Typical for cast steel.
Härte140–200 HBAffects wear resistance and machinability.GB/T 231.1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

H13 Werkzeugstahl Kupferlegierung Keramik-Verbundwerkstoff

Komponenten / BOM

Components / BOM
  • Hauptverteiler
    Primärer Schmelzmetall-Verteilkanal
    Material: Werkzeugstahl H13
  • Verzweigungsläufer
    Sekundärverteilung zu mehreren Toren
    Material: Werkzeugstahl H13
  • Gusskanäle
    Gesteuerte Eintrittspunkte zu Gusskavitäten
    Material: Kupferlegierung
  • Filtereinsatz
    Entfernt Einschlüsse aus dem Metallschmelzestrom
    Material: Keramikverbundwerkstoff

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermischer Ausdehnungskoeffizienten-Mismatch (Stahlläufer: 12×10⁻⁶/°C vs. Keramikform: 5×10⁻⁶/°C) Läuferrissbildung bei 650°C Aluminiumgießtemperatur Abgestufte thermische Ausdehnungsschnittstelle unter Verwendung einer Inconel 718 Übergangsschicht (13,0×10⁻⁶/°C).
Oberflächenspannungsgradient (Marangoni-Effekt) bei 0,72 N/m für geschmolzenes Aluminium Unvollständige Formfüllung mit 15% Porosität in dünnen Bereichen Anwendung gepulster elektromagnetischer Felder bei 50 Hz, 0,5 Tesla, um die effektive Oberflächenspannung auf 0,55 N/m zu reduzieren.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 bar (7,25-36,26 psi) metallostatischer Druck.
Belastungs- und Ausfallgrenzen
3,0 bar (43,51 psi) Druck verursacht Formerosion, 0,3 bar (4,35 psi) Druck verursacht unvollständige Füllung.
Verletzung des Bernoulli-Prinzips (P + ½ρv² + ρgh = konstant), die bei Reynolds-Zahlen >2300 zu turbulenter Strömung führt, was Oxid-Einschlüsse und Gasentrapment verursacht.
Fertigungskontext
Präzisionsgießerei-Laufersystem wird innerhalb von Gießereien nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Gating System Pouring System Metal Distribution Network

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5-1,5 bar (7-22 psi) abhängig vom Anguss-Design
Durchflussrate:0,5-15 kg/s (1,1-33 lb/s) basierend auf Läuferdurchmesser und Metallviskosität
Betriebstemperatur:Bis zu 1600°C (2912°F) für Eisenlegierungen, 700-800°C (1292-1472°F) für Nichteisenmetalle
Montage- und Anwendungskompatibilität
Stahllegierungen (Kohlenstoffstahl, Edelstahl)Aluminiumlegierungen (A356, 380)Kupferlegierungen (Bronze, Messing)
Nicht geeignet: Hochkorrosive Schmelzmetalle (z.B. Titan ohne spezielle Beschichtungen)
Auslegungsdaten
  • Gesamtgussgewicht (kg/lb)
  • Anzahl der Kavitäten in der Form
  • Erforderliche Füllzeit (Sekunden)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte thermische Zyklen durch Schmelzmetallkontakt und Abkühlzyklen, die zu Spannungskonzentrationen an geometrischen Diskontinuitäten und Materialversprödung führen.
Erosiver Verschleiß
Ursache: Hochgeschwindigkeitsfluss von Schmelzmetall mit abrasiven Partikeln (z.B. Sand, Oxide), der fortschreitenden Materialverlust und Oberflächenverschlechterung verursacht.
Wartungsindikatoren
  • Sichtbare Risse oder Spalten auf Läuferoberflächen, die auf strukturelle Beeinträchtigung hinweisen.
  • Abnormale Strömungsmuster oder Spritzer während des Gießvorgangs, die auf innere Beschädigungen oder Blockaden hindeuten.
Technische Hinweise
  • Implementieren Sie regelmäßige thermografische Inspektionen, um frühzeitige thermische Spannungskonzentrationen zu erkennen, bevor sichtbare Risse auftreten.
  • Wenden Sie spezielle feuerfeste Beschichtungen auf kritischen Verschleißflächen an und halten Sie geeignete Vorwärmprotokolle ein, um thermischen Schock zu minimieren.

Konformität und Fertigungsnormen

Referenznormen
ISO 8062:2020 (Geometrische Produktspezifikationen - Gussstücke)ASTM A703/A703M-22 (Stahlgussstücke, Allgemeine Anforderungen, für drucktragende Teile)DIN EN 10213:2007 (Stahlgussstücke für Druckzwecke)
Fertigungsgenauigkeit
  • Wandstärke: +/-0,5 mm
  • Oberflächenrauheit: Ra 3,2 μm maximal
Qualitätsprüfung
  • Maßliche Prüfung mittels KMG (Koordinatenmessgerät)
  • Radiografische Prüfung (RT) für innere Fehler

Hersteller von Präzisionsgießerei-Laufersystem

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Cangzhou Sefu Ceramic New Materials Co., Ltd.
Cangzhou · CN
Fertigt außerdem: Diesel Particulate Filter (DPF)、Particulate Filter、Catalyst Substrate
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Casting Pouring System”
Quellseite ansehen ↗ sefunm.com · geprüft am 2026-09-07

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien sind für das Laufersystem verfügbar?

Das Laufersystem kann aus H13-Werkzeugstahl, Kupferlegierung oder Keramikverbundwerkstoff gefertigt sein. Jedes Material bietet unterschiedliche Wärmeleitfähigkeit und Verschleißfestigkeit. Die Wahl hängt von der Gießanwendung und den Leistungsanforderungen ab.

Wie beeinflusst das Laufersystem die Gussqualität?

Es steuert den Fluss von geschmolzenem Metall in den Formhohlraum, gewährleistet eine ordnungsgemäße Füllung und minimiert Turbulenzen. Dadurch werden Defekte wie Porosität und Lauf Fehler reduziert, was die Ausbeute und Gussqualität verbessert.

Welche Normen gelten für diese Komponente?

Relevante Normen sind ISO 8062 für Maßtoleranzen, GB/T 11352 für Werkstoffgüte und GB/T 231.1 für Härte. Dies sind Referenznormen; die Einhaltung ist mit dem Hersteller zu verifizieren.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Gießereien

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisionsgießerei-Laufersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisionsgießerei-Laufersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Kühlkanaleinsatz für Gussformen
Nächstes Produkt
Präzisionsgießsystem
AngebotChat