Technische Definition
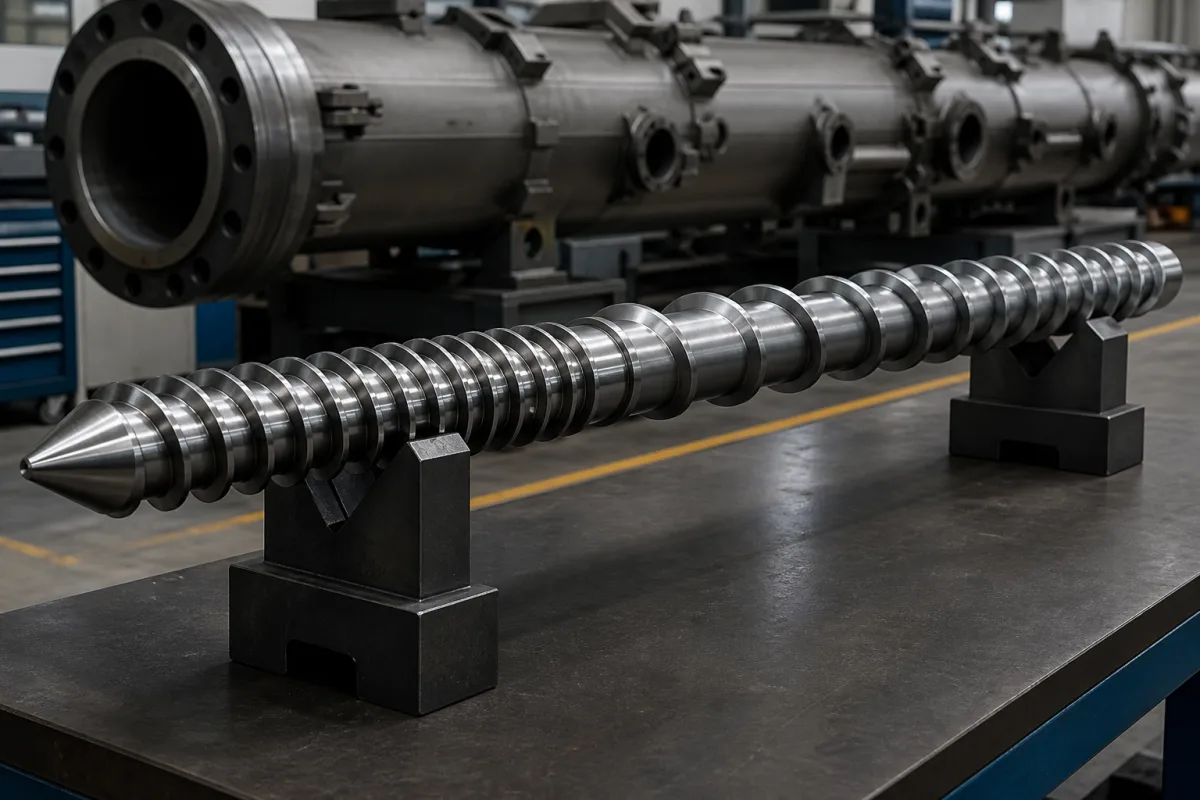
Eine präzisionsgefertigte rotierende Schnecke, die als Kernverarbeitungselement in Kunststoffextrusionsmaschinen dient. Sie plastifiziert feste Polymerpellets durch mechanische Scherung und Wärmeenergie und fördert dann das geschmolzene Material unter Druck durch die Extrusionsdüse. Diese Komponente bestimmt direkt den Produktionsdurchsatz, die Schmelzehomogenität und die Energieeffizienz in kontinuierlichen Polymerverarbeitungslinien. Als kritisches Verschleißteil in der B2B-Fertigung stellt sie einen wiederkehrenden Verbrauchsartikel in der Lieferkette der Kunststoffverarbeitung dar. Die Geometrie der Schnecke, einschließlich Durchmesser, Längen-zu-Durchmesser-Verhältnis, Kanaltiefe und Kompressionsverhältnis, ist auf das spezifische Polymer und die Anwendung zugeschnitten. Der typische Durchmesser reicht von 20 bis 200 mm, mit L/D-Verhältnissen von 20 bis 35. Die Kanaltiefe variiert von 5 bis 20 mm, und das Kompressionsverhältnis von 2,0 bis 3,5. Die Oberflächenhärte ist mit 58–62 HRC für Verschleißfestigkeit spezifiziert, erreicht durch Nitrieren oder andere Behandlungen. Die maximale Drehzahl beträgt 120–300 U/min, und die Betriebstemperatur muss dem Schmelzbereich des Polymers entsprechen, typischerweise 150–400 °C. Werkstoffgüten wie 38CrMoAlA (gemäß GB/T 3077) werden verwendet, wobei Nitrieren eine übliche Oberflächenbehandlung ist. Toleranzen werden auf ±0,02 mm (ISO 2768-m) gehalten, um Schmelzehomogenität zu gewährleisten. Das Gewicht reicht von 50 bis 500 kg, abhängig von Größe und Material. Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Die Schnecke ist ein Verschleißteil; ihre Lebensdauer hängt von Betriebsbedingungen und Materialauswahl ab. Regelmäßige Inspektion auf Verschleiß, insbesondere im Dosierbereich, ist unerlässlich, um Produktqualität zu erhalten und Ausfälle zu vermeiden. Korrekte Ausrichtung und Drehmomentbehandlung sind während Installation und Betrieb entscheidend.
Funktionsprinzip
Rotationsbewegung erzeugt Scherwärme, um Polymere zu schmelzen, während die Wendelgeometrie Material unter Druck nach vorne fördert. Wenn sich die Schnecke dreht, werden Polymerpellets in die Einzugszone gezogen, wo sie verdichtet und erhitzt werden. Die abnehmende Kanaltiefe in der Kompressionszone erhöht den Druck und schmilzt das Polymer weiter. In der Dosierzone wird die Schmelze homogenisiert und zur Düse gepumpt. Das Design der Schnecke, einschließlich Steigung und Kanaltiefe, bestimmt das Gleichgewicht zwischen Schererwärmung und Förderleistung. Betriebsparameter wie Schneckendrehzahl und Zylindertemperatur müssen für das spezifische Polymer optimiert werden, um eine gleichbleibende Schmelzequalität und Ausstoß zu erreichen.