Strukturierte Fertigungsdaten · 2026

Polymer-Extrusionsdüsenplatte

Auf Basis strukturierter CNFX-Herstellerprofile wird Polymer-Extrusionsdüsenplatte im Bereich Herstellung von Kunststoffen in Primärformen anhand von Düsendurchmesser bis Plattendicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Polymer-Extrusionsdüsenplatte wird durch die Baugruppe aus Düsenfeld und Montageflansch beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Präzisionsgefertigte Platte, die geschmolzenen Kunststoff beim Extrudieren in spezifische Profile formt.

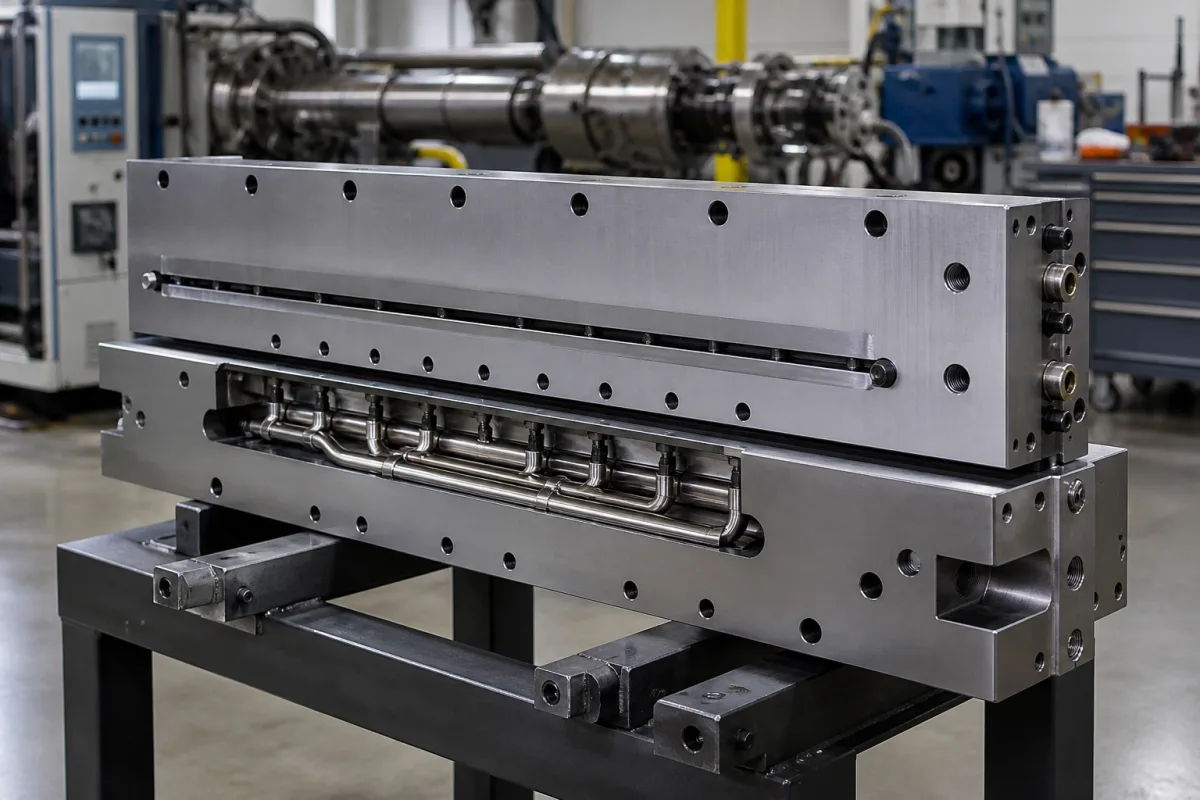
Polymer-Extrusionsdüsenplatte in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Polymer-Extrusionsdüsenplatte ist ein präzisionsgefertigtes Bauteil, das in der Herstellung von Kunststoffen in Primärformen verwendet wird, um geschmolzenes Polymer zu kontinuierlichen Profilen zu formen. Sie ist ein kritisches Teil von Extrusionssystemen und bestimmt die endgültige Querschnittsgeometrie von Produkten wie Platten, Rohren und kundenspezifischen Formen. Die Platte enthält sorgfältig konstruierte Öffnungen, durch die geschmolzener Kunststoff unter Druck gepresst wird, und das austretende Profil wird gekühlt, um seine Form zu behalten. In B2B-Lieferketten ermöglichen diese Düsenplatten Herstellern, konsistente, maßgenaue Profile für die Bau-, Automobil- und Verpackungsindustrie zu produzieren. Das Design der Düsenplatte wirkt sich direkt auf Produktqualität, Materialeffizienz und Produktionsdurchsatz aus. Zu den wichtigsten Parametern gehören: Öffnungsdurchmesser (1–10 mm), Plattdicke (20–80 mm), Betriebstemperatur (150–300 °C), Druckstufe (10–40 MPa), Oberflächenhärte (58–62 HRC), Oberflächengüte (0,4–0,8 μm Ra), Strömungskanallänge (30–120 mm), Materialgüte (H13 nach ASTM A681), Gewicht (15–60 kg), Toleranz (±0,05 mm nach ISO 2768-m), Heizleistung (2–8 kW) und maximaler Betriebsdruck (40 MPa). Zu den hinterlegten Materialien gehören Werkzeugstahl, Edelstahl und gehärtetes Aluminium. Diese Werte sind Referenzbereiche und müssen mit dem rechtlichen Hersteller oder Lieferanten für spezifische Modelle und Anwendungen verifiziert werden. Die Düsenplatte ist ein Bauteil, keine vollständige Maschine, und ihre Leistung hängt von der Integration mit dem Extruder und der nachgeschalteten Kühlausrüstung ab. Käufer sollten die Materialverträglichkeit mit dem verarbeiteten Polymer sowie die erforderlichen Maßtoleranzen und Oberflächengüte für ihre Anwendung bestätigen. Regelmäßige Inspektion auf Verschleiß, Korrosion und Ablagerungen ist notwendig, um Produktqualität zu erhalten und Defekte wie Düsenlinien oder ungleichmäßige Abmessungen zu vermeiden.

Funktionsprinzip

Geschmolzener Kunststoff wird unter Druck durch präzise bearbeitete Öffnungen in der Düsenplatte gepresst, nimmt beim Austritt die Form der Öffnung an und wird dann gekühlt, um das geformte Profil zu erhalten. Die Düsenplatte wird auf Betriebstemperatur erhitzt, um das Polymer fließfähig zu halten, und der Druck wird innerhalb des Nennbereichs gehalten, um einen gleichmäßigen Fluss zu gewährleisten. Die Geometrie der Öffnungen, einschließlich Durchmesser, Länge und Oberflächengüte, beeinflusst die Schmelzeverteilung und den Druckabfall. Nach dem Austritt aus der Düse wird das Profil gekühlt, oft durch Luft oder Wasser, um die Form zu verfestigen. Die Düsenplatte muss präzise ausgerichtet und sicher montiert sein, um Leckagen oder Verformungen zu verhindern. Der Prozess erfordert eine sorgfältige Kontrolle von Temperatur, Druck und Durchsatz, um konsistente Produktabmessungen und Oberflächenqualität zu erreichen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Düsendurchmesser1–10 mmPrimäre Öffnungsabmessung für Profilformung
Plattendicke20–80 mmGesamtdicke der Matrizenplatte
Betriebstemperatur150–300 °CMaximale Dauerbetriebstemperatur
Nenndruck10–40 MegapascalMaximale Extrusionsdruckkapazität
Oberflächenhärte58–62 HRCRockwell-Härte der Arbeitsflächen
Oberflächenrauheit0.4–0.8 μm RaSmooth finish reduces melt adhesion and die lines.
Fließkanallänge30–120 mmAffects melt distribution and pressure drop.
WerkstoffgüteH13Hot-work tool steel; alternative: 40CrMoV13-9.ASTM A681
Gewicht15–60 kgDepends on size and thickness; affects handling.
Toleranz±0.05 mmCritical for uniform melt flow and product consistency.ISO 2768-m
Heizleistung2–8 kWRequired to maintain operating temperature; depends on size.
Max. Betriebsdruck40 MPaSafety limit; exceed may cause die failure.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Edelstahl Gehärtetes Aluminium

Komponenten / BOM

Components / BOM
  • Düsenfeld
    Formt geschmolzenen Kunststoff in das gewünschte Profil
    Material: Werkzeugstahl
  • Montageflansch
    Befestigt die Matrizenplatte am Extruderzylinder
    Material: Edelstahl
  • Thermische Ausgleichskanäle
    Sichert gleichmäßige Temperaturverteilung
    Material: Gleiches Material wie Platte

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Nicht gleichmäßiger Temperaturgradient über 15°C/mm über den Plattenquerschnitt. Differenzielle thermische Ausdehnung induziert Plattenverzug >50 µm, verursacht Profilmaßabweichung über ±0,1 mm Toleranz hinaus. Integrieren Sie mehrzonige Patronenheizer mit PID-Regelung, die einen Gradienten <5°C/mm aufrechterhalten, implementieren Sie Inconel 718 Wärmebarriereschichten an den Montagepunkten.
Ausfall der Polymerschmelzfiltration, der >100 µm Kontaminationspartikel zulässt. Abrasiver Partikeleinschlag erzeugt lokalisierte Erosionskrater >0,3 mm Tiefe, stört die laminare Strömung und verursacht Oberflächendefekte. Installieren Sie zweistufige Filtration (100 µm Sieb + 40 µm Sintermetall) mit Differenzdrucküberwachung, die bei ΔP>1,2 MPa automatisch auf Bypass umschaltet.

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-45 MPa Druck, 180-280°C Temperatur, 0,1-2,0 mm/s Extrusionsgeschwindigkeit.
Belastungs- und Ausfallgrenzen
Überschreitung der Streckgrenze bei 310 MPa (AISI 4140 Stahl), thermischer Ausdehnungsunterschied >0,15 mm/m bei 300°C, Oberflächenrauheitsverschlechterung über Ra 0,4 µm hinaus.
Thermisch-mechanische Ermüdung durch zyklische Erwärmung (ΔT=120°C), die Mikrorissbildung an Spannungskonzentrationspunkten (Kt=2,8) verursacht, Polymerdegradationsprodukte (Rußansammlung) beschleunigen abrasiven Verschleiß durch Drei-Körper-Mechanismus.
Fertigungskontext
Polymer-Extrusionsdüsenplatte wird innerhalb von Herstellung von Kunststoffen in Primärformen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Extrusion Die Profile Die Shape Forming Plate

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 70 MPa (10.000 psi) maximaler Betriebsdruck
Durchflussrate:0,5-500 kg/h (abhängig von der Profilkomplexität)
Betriebstemperatur:150-350°C (typischer Polymerverarbeitungsbereich)
Montage- und Anwendungskompatibilität
Polyethylen (HDPE/LDPE)Polypropylen (PP)Polyvinylchlorid (PVC)
Nicht geeignet: Abrasiv gefüllte Verbundwerkstoffe (z.B. glasfaserverstärkte Polymere mit über 30 % Füllstoffgehalt)
Auslegungsdaten
  • Erforderliche Profilabmessungen und Toleranzen
  • Polymer-Schmelzflussindex (MFI) oder Viskosität
  • Zielproduktionsrate (kg/h)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrisse
Ursache: Wiederholte Heiz- und Kühlzyklen während der Extrusionsprozesse verursachen thermische Ausdehnungs- und Kontraktionsspannungen, die zu Mikrorissen führen, die sich durch das Werkzeugplattenmaterial ausbreiten, insbesondere an Spannungskonzentrationspunkten wie Schraubenlöchern und Strömungskanälen.
Strömungsinduzierte Erosion und Korrosion
Ursache: Hochgeschwindigkeits-Polymerfluss mit abrasiven Additiven oder korrosiven Nebenprodukten trägt allmählich kritische Strömungsoberflächen ab, verändert die Werkzeuggeometrie und verursacht Maßungenauigkeiten in extrudierten Produkten, verschärft durch falsche Materialauswahl für die Werkzeugplatte.
Wartungsindikatoren
  • Sichtbare Polymerdegradation oder Verkohlung an den Werkzeugaustrittskanten, die auf schlechte Temperaturkontrolle oder Materialanhaftung hindeutet.
  • Hörbares Zischen oder unregelmäßige Strömungsgeräusche, die auf interne Leckage oder Druckungleichgewichte innerhalb der Werkzeugkanäle hindeuten.
Technische Hinweise
  • Implementieren Sie kontrollierte Heiz-/Kühlprotokolle mit graduellen Temperaturrampen, um thermischen Schock zu minimieren und eine gleichmäßige Temperaturverteilung der Werkzeugplatte während des Betriebs und der Abschaltung aufrechtzuerhalten.
  • Wenden Sie spezielle Oberflächenbehandlungen (wie Nitrieren oder Hartverchromen) auf kritische Strömungsoberflächen an und etablieren Sie regelmäßige Maßkontrollen mit Präzisionsmessgeräten, um frühzeitigen Verschleiß zu erkennen, bevor er die Produktqualität beeinträchtigt.

Konformität und Fertigungsnormen

Referenznormen
ASTM D638 - Standardprüfverfahren für Zugfestigkeit von KunststoffenDIN 16901 - Extrusionswerkzeuge für Kunststoffe und Kautschuk
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Strömungskanäle: 0,05 mm
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) Maßverifikation
  • Oberflächenrauheitsmessung (Ra ≤ 0,4 µm)

Hersteller von Polymer-Extrusionsdüsenplatte

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien sind für Polymer-Extrusionsdüsenplatten verfügbar?

Laut Verzeichnis sind hinterlegte Materialien Werkzeugstahl, Edelstahl und gehärtetes Aluminium. Die aufgeführte spezifische Materialgüte ist H13 Warmarbeitsstahl nach ASTM A681. Das tatsächliche Material muss jedoch mit dem rechtlichen Hersteller oder Lieferanten für Ihre Anwendung bestätigt werden, da es vom verarbeiteten Polymer und den erforderlichen Betriebsbedingungen abhängt.

Was sind typische Betriebsparameter für eine Polymer-Extrusionsdüsenplatte?

Referenzbereiche aus dem Verzeichnis umfassen: Öffnungsdurchmesser 1–10 mm, Plattdicke 20–80 mm, Betriebstemperatur 150–300 °C, Druckstufe 10–40 MPa, Oberflächenhärte 58–62 HRC, Oberflächengüte 0,4–0,8 μm Ra, Strömungskanallänge 30–120 mm, Gewicht 15–60 kg, Toleranz ±0,05 mm nach ISO 2768-m, Heizleistung 2–8 kW und maximaler Betriebsdruck 40 MPa. Diese sind Referenzwerte und müssen für das spezifische Modell und die Anwendung verifiziert werden.

Wie beeinflusst die Düsenplatte die Produktqualität?

Die Düsenplatte bestimmt die Querschnittsform des extrudierten Profils. Ihr Design, einschließlich Öffnungsgeometrie, Oberflächengüte und Strömungskanallänge, beeinflusst die Schmelzeverteilung und den Druckabfall, was sich direkt auf Maßgenauigkeit und Oberflächenqualität auswirkt. Eine glatte Oberfläche reduziert Schmelzeanhaftung und Düsenlinien, während eine angemessene Toleranz konsistente Abmessungen gewährleistet. Regelmäßige Wartung ist erforderlich, um Verschleiß und Ablagerungen zu vermeiden, die die Qualität beeinträchtigen können.

Welche Normen gelten für Polymer-Extrusionsdüsenplatten?

Das Verzeichnis listet ASTM A681 für die Materialgüte H13 und ISO 2768-m für allgemeine Toleranzen. Diese sind Referenznormen für Beschaffung und Verifizierung. Sie implizieren keine Zertifizierung oder Konformität eines bestimmten Produkts. Käufer sollten mit dem Lieferanten bestätigen, dass die Düsenplatte die für ihre Anwendung erforderlichen Normen erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kunststoffen in Primärformen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Polymer-Extrusionsdüsenplatte

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Polymer-Extrusionsdüsenplatte?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Polymer-Extrusions-Schmelzefiltersieb
Nächstes Produkt
Polymer-Extrusionsschnecke
AngebotChat