Strukturierte Fertigungsdaten · 2026

Förderübergabesystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Förderübergabesystem im Bereich Herstellung von Metallwaren anhand von Fördergeschwindigkeit bis Tragfähigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Förderübergabesystem wird durch die Baugruppe aus Antriebsmotor und Förderband-/Rollenbaugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das Aluminiumprofile zwischen verschiedenen Bearbeitungsstationen in einer integrierten Fertigungslinie transferiert.
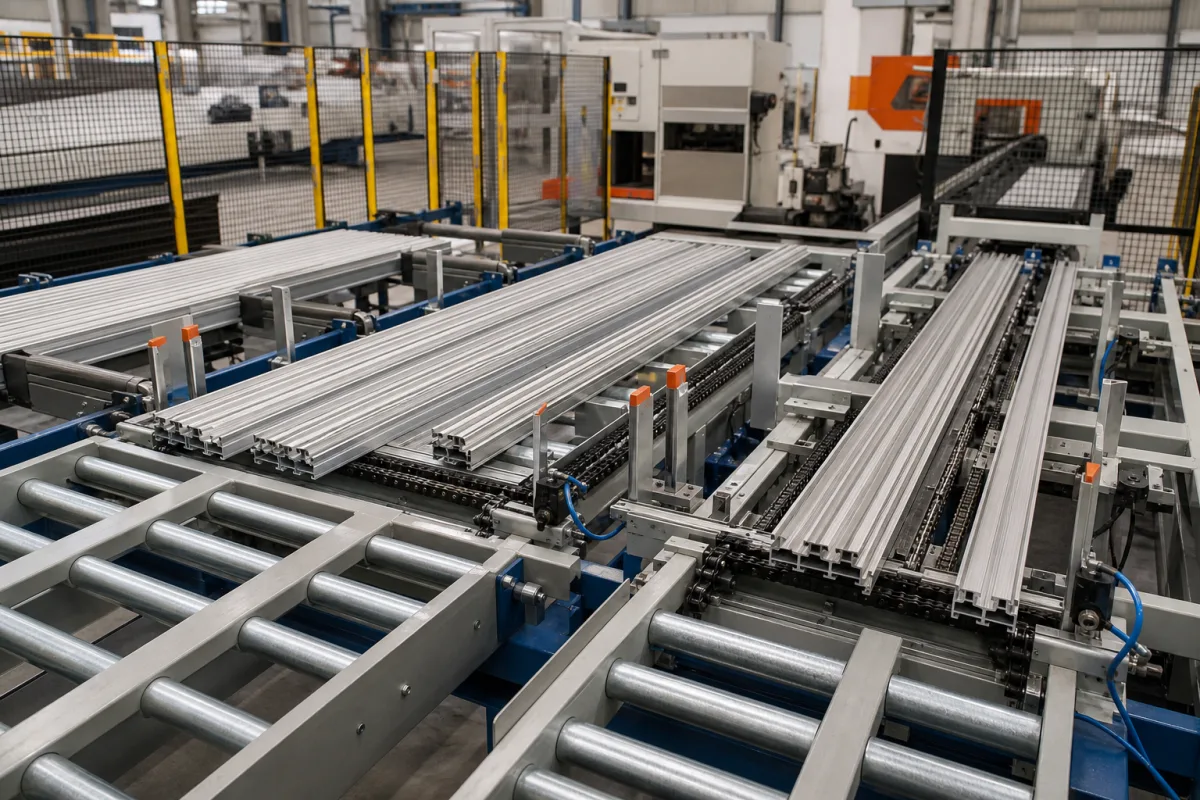
Förderübergabesystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Förderübergabesystem ist eine Komponente des integrierten Fertigungssystems für Aluminiumprofile und verantwortlich für die präzise Bewegung und Positionierung von Aluminiumprofilen zwischen verschiedenen Bearbeitungsstufen wie Schneiden, Bohren, Fräsen und Montage. Es gewährleistet einen kontinuierlichen Materialfluss, minimiert Handhabungszeiten und erhält die Ausrichtungsgenauigkeit während des gesamten Fertigungsprozesses. Das System nutzt motorgetriebene Förderbänder, Rollen oder Ketten, um Profile entlang vorgegebener Wege zu transportieren. Es integriert Sensoren und Steuerungen zur Erkennung der Profilpositionen, Synchronisierung mit angrenzender Ausrüstung und führt sanfte Übergänge zwischen verschiedenen Förderabschnitten oder Verarbeitungsmodulen aus. Das System verarbeitet Profile mit Breiten von 20 bis 300 mm, Fördergeschwindigkeiten von 0,5 bis 2,0 m/s und Lastkapazitäten bis zu 2000 kg. Die Positioniergenauigkeit beträgt ±0,5 mm, was für nachgelagerte Prozesse entscheidend ist. Der Betriebstemperaturbereich liegt zwischen -10°C und 60°C, und der Pneumatikdruck beträgt 0,6 bis 0,8 MPa. Die Stromversorgung erfolgt über 380 V AC ±10% (IEC 60038), mit Motorleistungen von 1,5 bis 5,5 kW und Steuerspannung von 24 V DC ±10% (IEC 61131-2). Die Schutzart ist IP54 bis IP65 (IEC 60529). Rahmenmaterial ist Q235B Kohlenstoffstahl (GB/T 700), Rollenmaterial ist 45# Stahl, hartverchromt (GB/T 699). Das Maschinengewicht beträgt 800 bis 1500 kg, und die Stellfläche beträgt 3000×800×1200 mm (L×B×H). Verwendete Materialien umfassen Aluminiumlegierung, Edelstahl und Industrie-Polymere. Diese Spezifikationen sind Referenzbereiche; modellspezifische Werte sind mit dem Hersteller zu verifizieren. Das System ist keine eigenständige Maschine, sondern eine Übergabekomponente; seine Leistung hängt von der Integration in die Fertigungslinie ab. Regelmäßige Wartung umfasst die Prüfung der Bandspannung, des Rollenverschleißes und der Sensorausrichtung. Ausfallerscheinungen sind Fehlausrichtung, ungewöhnliche Geräusche oder Staus. Vor der Auswahl ist die Kompatibilität mit Ihren Profilabmessungen und Verarbeitungsanforderungen zu bestätigen.

Funktionsprinzip

Das System nutzt motorgetriebene Förderbänder, Rollen oder Ketten, um Profile entlang vorgegebener Wege zu transportieren. Sensoren erkennen die Profilpositionen und senden Signale an eine Steuerung, die die Fördergeschwindigkeit mit angrenzenden Verarbeitungsmodulen synchronisiert. Pneumatische oder mechanische Mechanismen können beim Umlenken oder Anhalten von Profilen an bestimmten Stationen helfen. Die Steuerung gewährleistet sanfte Übergänge und verhindert Kollisionen. Das System arbeitet innerhalb spezifizierter Geschwindigkeits- und Lastbereiche; Überschreitungen können zu Fehlausrichtungen führen. Das Funktionsprinzip beruht auf präziser Koordination zwischen mechanischen Komponenten und Steuerlogik.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Fördergeschwindigkeit0.5–2.0 m/sHigher speeds may cause profile misalignment
Tragfähigkeit500–2000 kgMaximum total load on transfer system
Profilbreitenbereich20–300 mmOutside range requires custom tooling
Positioniergenauigkeit±0.5 mmCritical for downstream processing
Betriebstemperatur-10–60 °CBelow -10°C seals may harden
Betriebsdruck0.6–0.8 MPaBelow 0.6 MPa insufficient force
Stromversorgung380 ±10% V ACDreiphasig, 50 HzIEC 60038
Motorleistung1.5–5.5 kWDepends on load and speed
Steuerspannung24 ±10% V DCFor PLC and sensorsIEC 61131-2
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
RahmenmaterialQ235BCarbon steel, paintedGB/T 700
Rollenmaterial45#Steel, hard chrome platedGB/T 699
Maschinengewicht800–1500 kgVaries with length and options
Stellfläche (L×B×H)3000×800×1200 mmBase model, customizable

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung Edelstahl Industrielle Polymere

Komponenten / BOM

Components / BOM
  • Antriebsmotor
    Stellt mechanische Antriebskraft zum Bewegen von Förderelementen bereit
    Material: Stahlgehäuse mit Kupferwicklungen
  • Förderband-/Rollenbaugruppe
    Direkte Kontaktfläche zum Transport von Aluminiumprofilen
    Material: Verschleißfester Gummi oder Polyurethan
  • Übergabemechanismus
    Ermöglicht einen reibungslosen Übergang zwischen verschiedenen Förderbandabschnitten
    Material: Präzisionsgefräster Stahl
  • Positionssensoren
    Erfasst die Profillage und löst Transfervorgänge aus
    Material: Edelstahl mit optischen/induktiven Komponenten
  • Steuereinheit
    Synchronisiert die Transfergeschwindigkeit mit den benachbarten Stationen, sodass Profile weder kollidieren noch verhungern.
  • Umlenkmechanismus
    Ein Profil vom Hauptweg schieben oder an einer Station stoppen, an Linien, die dies benötigen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung >0,2 mm zwischen Förderbändern am Übergabepunkt Profilkantenaufprall verursacht 90°-Rotationsabweichung Laserausrichtungssensoren mit 0,05 mm Präzision und servojustierbare Montagehalterungen
Angesammelter Aluminiumoxidabrieb >0,5 mm Dicke auf Führungsschienen Erhöhter Reibungskoeffizient μ von 0,15 auf >0,35 verursacht Motorüberlastung Automatisiertes pneumatisches Wischersystem, das alle 50 Zyklen mit 0,2 MPa Luftdruck aktiviert wird

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 15-45 kg Tragfähigkeit pro Profil, 50-150 mm Profilbreite
Belastungs- und Ausfallgrenzen
Überschreitet 2,5 m/s Lineargeschwindigkeit, was zu Bandschlupf >5 % führt, überschreitet 50 kg Last, was zu >0,5 mm Verformung in Übergabeschienen führt, überschreitet 180 mm Profilbreite, was zu Verklemmungen an Führungsrollen führt
Riemenscheiben-Reibungskoeffizient μ fällt bei hohen Geschwindigkeiten unter 0,3 aufgrund thermischer Ausdehnung, Schienenverformung überschreitet die Streckgrenze σ_y=250 MPa bei kritischer Last, Profilbreite überschreitet die Lagerlufttoleranz von ±0,1 mm
Fertigungskontext
Förderübergabesystem wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (mechanisches System, nicht unter Druck)
Weitere Spezifikationen:Max. Profilgewicht: 50 kg, Max. Profillänge: 6 m, Übergabegeschwindigkeit: 0,1-1,0 m/s
Betriebstemperatur:-10°C bis +60°C
Montage- und Anwendungskompatibilität
Aluminiumprofile (stranggepresst)AluminiumlegierungskomponentenEloxierte Aluminiumteile
Nicht geeignet: Korrosive chemische Umgebungen (z. B. Säurebäder, Salzsprühkammern)
Auslegungsdaten
  • Profilabmessungen (Länge, Breite, Höhe)
  • Durchsatz der Fertigungslinie (Einheiten/Stunde)
  • Erforderliche Übergabeentfernung zwischen Stationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Bandfehlausrichtung und Spurführungsversagen
Ursache: Unsachgemäße Installation, abgenutzte oder beschädigte Riemenscheiben, ungleichmäßige Beladung oder Ansammlung von Material auf Rollen, die zu Bandabdrift und Kantenschäden führt.
Lagerschaden in Rollen oder Riemenscheiben
Ursache: Unzureichende Schmierung, Eindringen von Verunreinigungen (Staub, Feuchtigkeit), übermäßige Bandspannung, die zu Überlastung führt, oder unsachgemäße Lagerausrichtung, die vorzeitigen Verschleiß und Ausfall verursacht.
Wartungsindikatoren
  • Hörbares Quietschen, Schleifen oder Kratzen von Rollen oder Lagern, das auf Schmierungversagen oder mechanischen Verschleiß hinweist.
  • Sichtbare Bandabweichung, Kantenausfransung oder Materialverschüttung entlang des Förderwegs, die auf Spurführungsprobleme oder strukturelle Fehlausrichtung hinweist.
Technische Hinweise
  • Implementieren Sie ein routinemäßiges Infrarot-Thermographieprogramm, um die Temperaturen von Rollen und Lagern zu überwachen und überhitzte Komponenten vor einem katastrophalen Ausfall zu identifizieren.
  • Installieren und warten Sie automatische Bandspurführungssysteme mit regelmäßigen Ausrichtungsprüfungen und verwenden Sie verschleißfeste, gekröpfte Riemenscheiben, um Kantenverschleiß zu reduzieren und die Bandlebensdauer zu verlängern.

Konformität und Fertigungsnormen

Referenznormen
ISO 5048:1989 - Kontinuierliche mechanische Fördereinrichtungen - Bandförderer mit Tragrollen - Berechnung der Betriebsleistung und ZugkräfteANSI/CEMA 402-2003 - BandfördererDIN 22101:2011 - Kontinuierliche Förderer - Bandförderer für Schüttgüter - Grundlagen für Berechnung und Bemessung
Fertigungsgenauigkeit
  • Bandausrichtung: +/- 3 mm über 10 m Länge
  • Rollenzentrizität: +/- 0,05 mm
Qualitätsprüfung
  • Zerstörungsfreie Prüfung (ZfP) von Schweißnähten mittels Ultraschallprüfung
  • Lastprüfung mit 125 % der Nennkapazität für 4 Stunden

Hersteller von Förderübergabesystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Wie hoch ist die maximale Lastkapazität des Förderübergabesystems?

Die Lastkapazität ist mit 500 bis 2000 kg angegeben, abhängig von der Konfiguration. Dies ist ein Referenzbereich; die tatsächliche Kapazität für ein bestimmtes Modell ist mit dem Hersteller zu bestätigen.

Kann das System Aluminiumprofile unterschiedlicher Breiten verarbeiten?

Ja, der Profilbreitenbereich liegt zwischen 20 und 300 mm. Profile außerhalb dieses Bereichs erfordern möglicherweise kundenspezifische Werkzeuge. Bitte Kompatibilität mit Ihren Profilabmessungen prüfen.

Wie hoch ist die Positioniergenauigkeit des Übergabesystems?

Die Positioniergenauigkeit beträgt ±0,5 mm, was für nachgelagerte Prozesse entscheidend ist. Diese Genauigkeit wird unter spezifizierten Betriebsbedingungen eingehalten.

Welche Stromversorgungsanforderungen hat das System?

Das System benötigt eine dreiphasige 380 V AC ±10% Stromversorgung (IEC 60038) und eine Steuerspannung von 24 V DC ±10% (IEC 61131-2). Die Motorleistung liegt zwischen 1,5 und 5,5 kW. Genaue Anforderungen sind mit dem Hersteller zu klären.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Förderübergabesystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Förderübergabesystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Fugensystem
Nächstes Produkt
Gasdiffusor
AngebotChat