Strukturierte Fertigungsdaten · 2026

Werkstück-Positioniervorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkstück-Positioniervorrichtung im Bereich Herstellung von Metallwaren anhand von Spannkraft bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkstück-Positioniervorrichtung wird durch die Baugruppe aus Grundplatte und Führungsstift beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Vorrichtung, die Werkstücke während des Roboterschweißens sicher hält und präzise positioniert.

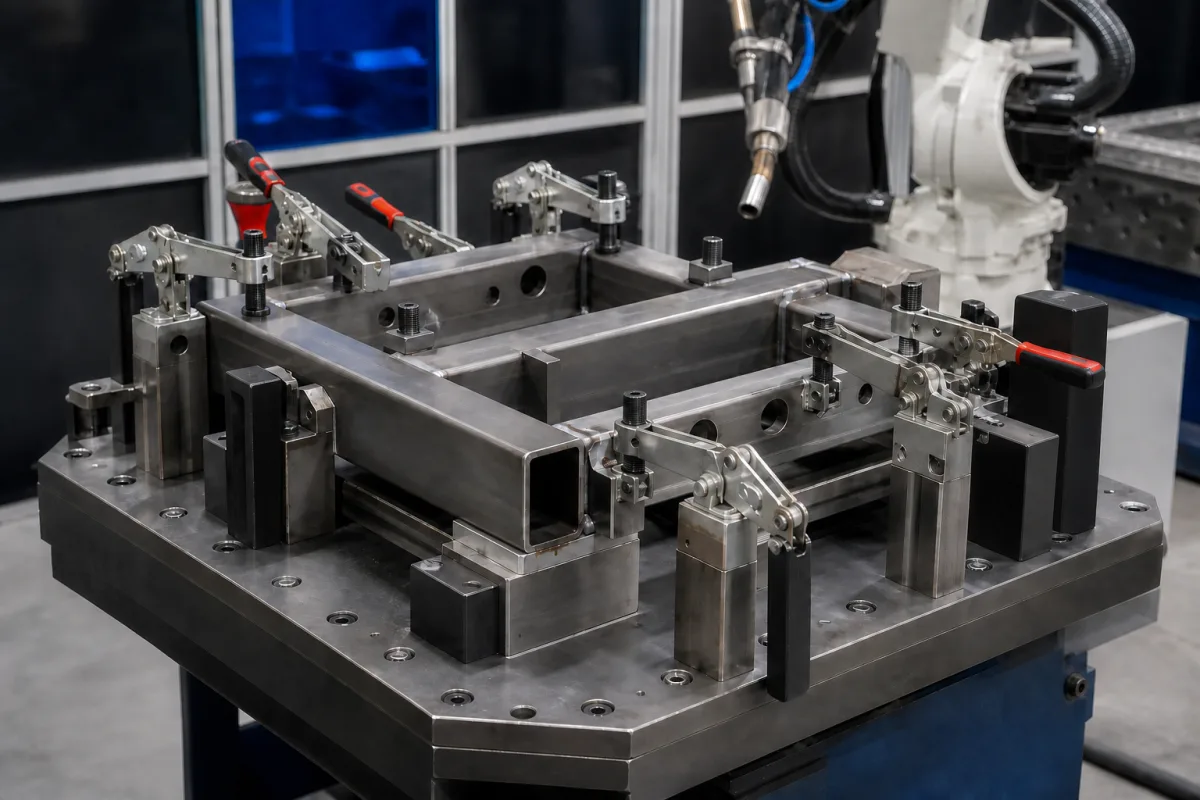
Werkstück-Positioniervorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Werkstück-Positioniervorrichtung ist eine spezialisierte Komponente in einer Roboterschweißstation, die Metallwerkstücke genau lokalisiert, klemmt und unterstützt, um sie in der richtigen Ausrichtung und Position für konsistentes, hochwertiges automatisiertes Schweißen zu halten. Sie gewährleistet wiederholbare Positionierung, um Schweißpräzision und Effizienz zu erhalten. Die Vorrichtung ist so ausgelegt, dass sie mit der Roboterschweißzelle interagiert und das Werkstück an den programmierten Schweißkoordinaten präsentiert, sodass der Roboter seinen Schweißpfad in jedem Zyklus genau ausführen kann. Hergestellt aus Kohlenstoffstahl oder Werkzeugstahl, ist die Vorrichtung darauf ausgelegt, den Kräften und Bedingungen einer Schweißumgebung standzuhalten. Zu den wichtigsten Parametern gehören: Klemmkraft von 5–50 kN, die die Schweißverformungskräfte überschreiten muss; Positioniergenauigkeit von ±0,05 mm und Wiederholbarkeit von ±0,02 mm, beide entscheidend für Schweißnahtkonsistenz und Chargengleichmäßigkeit, verifiziert nach ISO 230-2. Der Betriebstemperaturbereich liegt bei -20 bis 80 °C, und Schweißwärme kann Kühlung erfordern. Das maximale Werkstückgewicht beträgt 500 kg; schwerere Teile erfordern kundenspezifische Konstruktion. Das Eigengewicht der Vorrichtung liegt zwischen 150 und 350 kg, was Handhabung und Installation beeinflusst. Die Grundfläche beträgt 1200×800×600 mm, und der Einstellbereich von ±50 mm ermöglicht die Anpassung an Teilevarianten. Die Klemmgeschwindigkeit beträgt 1–3 Sekunden und beeinflusst die Zykluszeit. Der Schutzgrad ist IP54 nach IEC 60529 und bietet Schutz gegen Staub und Spritzwasser. Das Material ist typischerweise Q235-Kohlenstoffstahl nach GB/T 700, mit Verzinkung nach ASTM B633 für Korrosionsbeständigkeit. Diese Werte sind Verzeichnis-Referenzbereiche und müssen für das tatsächliche Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Die Vorrichtung verwendet mechanische Klemmen, Positionierer (Stifte, Anschläge) und Stützen, um das Werkstück gegen eine Referenzfläche zu immobilisieren. Sie interagiert mit der Roboterschweißzelle und stellt sicher, dass das Werkstück an den programmierten Schweißkoordinaten präsentiert wird, sodass der Roboter seinen Schweißpfad in jedem Zyklus genau ausführen kann. Die Klemmkraft, einstellbar zwischen 5 und 50 kN, muss die Schweißverformungskräfte überschreiten, um Stabilität zu gewährleisten. Positioniergenauigkeit und Wiederholbarkeit werden durch präzise Positionierer und Klemmmechanismen sichergestellt, verifiziert nach ISO 230-2. Der Einstellbereich von ±50 mm ermöglicht die Anpassung an Teilevarianten, während die Klemmgeschwindigkeit von 1–3 Sekunden die Zykluszeit beeinflusst. Der Betriebstemperaturbereich von -20 bis 80 °C erfordert die Berücksichtigung von Kühlung bei Schweißwärme. Gewicht und Grundfläche der Vorrichtung müssen gegen die Reichweite des Roboters und die Bodenfläche geprüft werden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–50 kNMust exceed welding distortion forces
Positioniergenauigkeit±0.05 mmCritical for weld seam consistencyISO 230-2
Wiederholgenauigkeit±0.02 mmEnsures batch uniformityISO 230-2
Betriebstemperatur-20–80 °CWelding heat may require cooling
Max. Werkstückgewicht500 kgHeavier parts need custom design
WerkstoffQ235Carbon steel standardGB/T 700
OberflächenbehandlungZinc platingCorrosion resistanceASTM B633
Gewicht150–350 kgAffects handling and installation
Grundfläche (L×B×H)1200×800×600 mmCheck robot reach envelope
Verstellbereich±50 mmAccommodates part variations
Spannzeit1–3 sAffects cycle time
SchutzartIP54Dust and splash protectionIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Werkzeugstahl

Komponenten / BOM

Components / BOM
  • Grundplatte
    Bietet die starre Grundlage und Montagefläche für alle anderen Vorrichtungskomponenten.
    Material: Stahl
  • Führungsstift
    Positioniert das Werkstück präzise durch Eingriff in vorgebohrte Löcher oder Kanten.
    Material: gehärteter Stahl
  • Klemmarm
    Übt Kraft aus, um das Werkstück fest gegen die Anschläge zu halten.
    Material: Stahl
  • Stützblock
    Verhindert Werkstückverformung oder -schwingung während des Schweißens.
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Angesammelte partikuläre Kontamination (Eisenoxid, Schweißspritzer) an den Spannflächen Progressiver Verlust der Spannkraft aufgrund reduzierten Reibungskoeffizienten Integriertes Druckluft-Reinigungssystem mit 6 bar Druck, Hartverchromung (50 µm) auf Spannflächen
Zyklische thermische Belastung durch Schweißwärmeeintrag (2-5 kJ/mm) Thermische Ermüdungsrisse an den Befestigungspunkten der Vorrichtung Wassergekühlte Vorrichtungsbasis mit 10 L/min Durchflussrate, Inconel 718 Wärmebarriere-Einsätze

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,02-0,05 mm Positionsgenauigkeit, 500-2000 N Spannkraft, -20°C bis 80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Spannkraft fällt unter 450 N, Positionsfehler überschreitet 0,06 mm, Temperatur überschreitet 85°C
Thermische Ausdehnung von Aluminiumlegierungskomponenten (Koeffizient 23,1×10⁻⁶/°C) verursacht dimensionale Instabilität, Verschleiß an der Spannschnittstelle reduziert den Reibungskoeffizienten von 0,4 auf unter 0,3
Fertigungskontext
Werkstück-Positioniervorrichtung wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Maximale Spannkraft: 5000 N
Weitere Spezifikationen:Positioniergenauigkeit: ±0,05 mm, Wiederholgenauigkeit: ±0,02 mm
Betriebstemperatur:-20°C bis 150°C
Montage- und Anwendungskompatibilität
StahllegierungenAluminiumlegierungenEdelstahl
Nicht geeignet: Hochvibrationsumgebungen ohne Dämpfung
Auslegungsdaten
  • Werkstückabmessungen (LxBxH)
  • Erforderliche Spannkraft
  • Roboter-Reichweite und Montageschnittstelle

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Lockern der Spannkomponenten
Ursache: Wiederholte Spannzyklen und Vibration führen zu Materialermüdung, was Verschleiß an Backen, Zapfen oder Schrauben verursacht und zu reduzierter Spannkraft und Positionsgenauigkeit führt.
Fehlausrichtung und Positionsdrift
Ursache: Ansammlung von Schmutz, thermische Ausdehnung oder falsche Kalibrierung führen dazu, dass die Vorrichtung ihre präzise Ausrichtung verliert, was zu inkonsistenter Werkstückpositionierung führt.
Wartungsindikatoren
  • Sichtbares Spiel oder Wackeln in der Vorrichtung im entspannten Zustand, was auf verschlissene Komponenten hinweist.
  • Hörbare Schleif- oder Kratzgeräusche während des Spannvorgangs, die auf Schmutzansammlung oder Fehlausrichtung hindeuten.
Technische Hinweise
  • Implementieren Sie einen regelmäßigen Reinigungs- und Schmierplan, um Schmutzansammlungen zu verhindern und den Verschleiß an beweglichen Teilen zu reduzieren.
  • Verwenden Sie präzise Ausrichtungswerkzeuge und führen Sie periodische Kalibrierungsprüfungen durch, um die Positionsgenauigkeit aufrechtzuerhalten und Drift frühzeitig zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54-2005 Werkzeugmaschinen - SpannvorrichtungenDIN 6325-1 Zylindrische Werkstückspannvorrichtungen
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,01mm
  • Ebenheit: 0,05mm pro 100mm
Qualitätsprüfung
  • Koordinatenmessmaschinen (KMM) Verifikation
  • Härteprüfung (Rockwell C Skala)

Hersteller von Werkstück-Positioniervorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck einer Werkstück-Positioniervorrichtung beim Roboterschweißen?

Sie hält Metallwerkstücke sicher und positioniert sie präzise in der richtigen Ausrichtung für automatisiertes Schweißen, um konsistente Schweißqualität und Wiederholbarkeit über Produktionszyklen zu gewährleisten.

Welche wichtigen Spezifikationen sind bei der Auswahl dieser Vorrichtung zu beachten?

Wichtige Spezifikationen umfassen Klemmkraft (5-50 kN), Positioniergenauigkeit (±0,05 mm), Wiederholbarkeit (±0,02 mm), Betriebstemperatur (-20 bis 80 °C), maximales Werkstückgewicht (500 kg) und Grundfläche (1200×800×600 mm). Diese müssen für die spezifische Anwendung verifiziert werden.

Wie gewährleistet die Vorrichtung Positioniergenauigkeit?

Sie verwendet präzise Positionierer, Klemmen und Stützen, um das Werkstück gegen eine Referenzfläche zu immobilisieren, wobei Genauigkeit und Wiederholbarkeit nach ISO 230-2 verifiziert werden. Der Einstellbereich von ±50 mm ermöglicht die Anpassung an Teilevarianten.

Welche Wartungssignale deuten darauf hin, dass die Vorrichtung Aufmerksamkeit benötigt?

Anzeichen sind reduzierte Klemmkraft, erhöhte Positionsabweichung, Verschleiß an Positionierern oder Klemmen sowie Korrosion. Regelmäßige Inspektion der Oberflächenbehandlung und beweglichen Teile wird empfohlen. Konsultieren Sie immer den Hersteller für Wartungsrichtlinien.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkstück-Positioniervorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkstück-Positioniervorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Wellenfeder
Nächstes Produkt
Wärmebehandlungsofen
AngebotChat