Strukturierte Fertigungsdaten · 2026

Roboter-Schweißstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Roboter-Schweißstation im Bereich Kraftfahrzeugherstellung anhand von Nennlastkapazität bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Roboter-Schweißstation wird durch die Baugruppe aus Industrieroboterarm und Schweißbrenner beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezialisierte automatisierte Station innerhalb einer Montagelinie, die Schweißarbeiten an Karosseriekomponenten mit Industrierobotern durchführt.

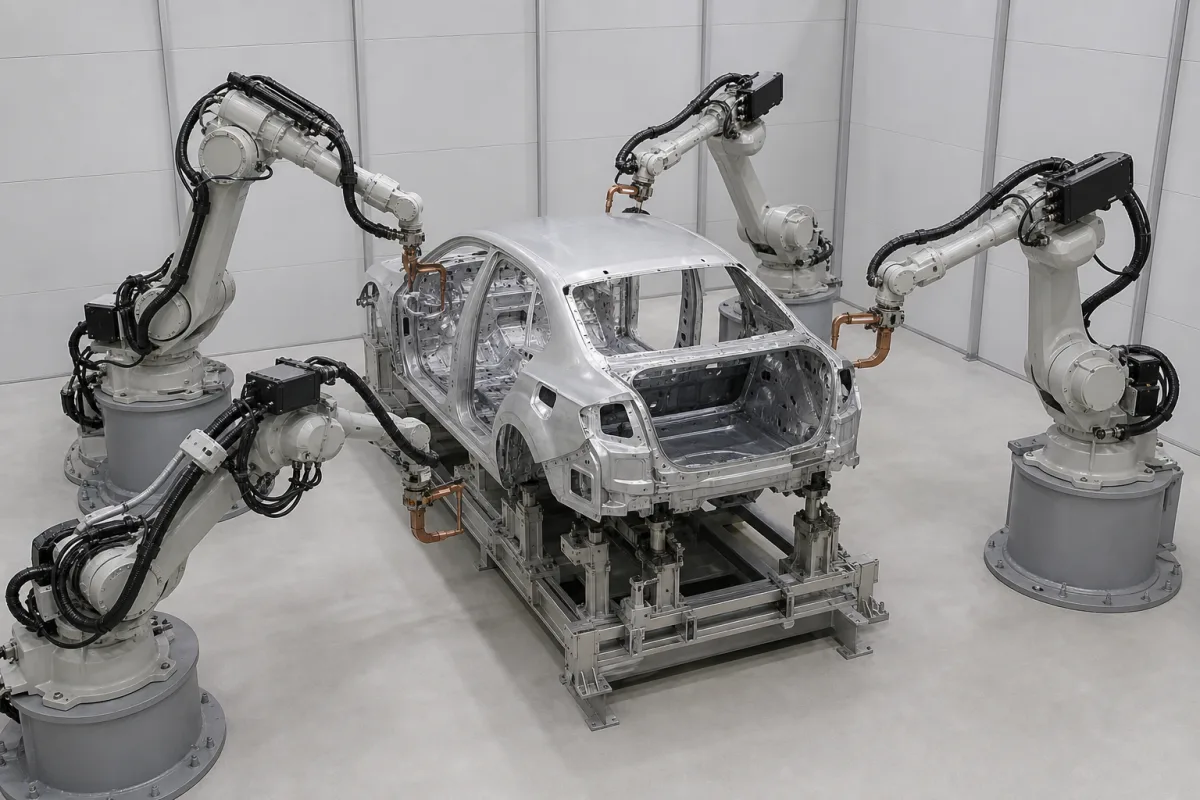
Roboter-Schweißstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Diese Roboter-Schweißstation ist eine Komponente eines automatisierten Multi-Material-Karosserie-Montagesystems. Sie verwendet programmierbare Industrieroboter mit Schweißwerkzeugen, um Metallkomponenten wie Stahl, Aluminium oder Multi-Material-Kombinationen zu verbinden, die die Karosseriestruktur des Fahrzeugs bilden. Die Station gewährleistet präzises, konsistentes und schnelles Schweißen gemäß programmierten Pfaden und trägt so zur strukturellen Integrität und Maßgenauigkeit der endgültigen Karosseriemontage bei. Die Station umfasst typischerweise eine Positioniervorrichtung zum Halten des Werkstücks, einen oder mehrere Roboter mit Schweißausrüstung, eine Schweißstromquelle, einen Drahtvorschub (falls zutreffend) und Sicherheitssysteme wie Absaugung und Lichtvorhänge. Der Prozess wird von einer zentralen SPS oder Robotersteuerung gesteuert, die Roboterbewegung, Schweißparameter (Strom, Spannung, Geschwindigkeit) und die Sequenzierung mit der breiteren Montagelinie koordiniert. Zu den wichtigsten Parametern gehören Nennlastkapazität (150–300 kg, einschließlich Roboter, Positionierer und Werkzeug), Positioniergenauigkeit (±0,05–±0,1 mm), Wiederholbarkeit (±0,02–±0,05 mm), Schweißgeschwindigkeit (0,5–1,5 m/min), Nennleistung (30–80 kW), Versorgungsspannung (380 V AC ±10 %, dreiphasig, 50/60 Hz), Betriebstemperatur (0–40 °C), Luftfeuchtigkeit (20–80 % relative Luftfeuchtigkeit, nicht kondensierend), Schutzart (IP54–IP65), Stellfläche (20–50 m²) und Gewicht (5000–12000 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Station ist für die Integration in Montagelinien der Kraftfahrzeugherstellung ausgelegt, und ihre Leistung ist gemäß Normen wie ISO 9283 für Robotergenauigkeit und IEC 60038 für Spannung zu verifizieren. Käufer sollten modellspezifische Spezifikationen und Konformität mit dem gesetzlichen Hersteller oder Lieferanten bestätigen.

Funktionsprinzip

Industrieroboter, gesteuert durch vorprogrammierte Pfade und Parameter, bedienen Schweißbrenner (z. B. MIG/MAG, Laser oder Punktschweißen), um Metallkomponenten zu verbinden. Die Station umfasst typischerweise eine Positioniervorrichtung zum Halten des Werkstücks, den/die Roboter mit Schweißausrüstung, eine Schweißstromquelle, Drahtvorschub (falls zutreffend) und Sicherheitssysteme wie Absaugung und Lichtvorhänge. Der Prozess wird von einer zentralen SPS oder Robotersteuerung gesteuert, die Roboterbewegung, Schweißparameter (Strom, Spannung, Geschwindigkeit) und die Sequenzierung mit der breiteren Montagelinie koordiniert.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennlastkapazität150–300 kgIncludes robot, positioner, and toolingISO 9283
Positioniergenauigkeit±0.05–±0.1 mmCritical for weld seam consistencyISO 9283
Wiederholgenauigkeit±0.02–±0.05 mmEnsures uniform weld qualityISO 9283
Schweißgeschwindigkeit0.5–1.5 m/minDepends on material and thickness
Nennleistung30–80 kWIncludes robot, welder, and peripherals
Versorgungsspannung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur0–40 °CBelow 0°C may affect weld quality
Luftfeuchtigkeit20–80 % RHNon-condensing
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
Stellfläche20–50 Includes robot cell and safety fencing
Gewicht5000–12000 kgDepends on configuration and options

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahl (Strukturrahmen) Aluminium (Gehäuse/Schutzeinrichtungen) Kupfer (elektrische Komponenten)

Komponenten / BOM

Components / BOM
  • Industrieroboterarm
    Bewegt den Schweißbrenner präzise entlang programmierter Bahnen, um Bauteile zu fügen.
    Material: Aluminium/Stahl (Struktur), Harmonische Antriebe/Getriebe (Gelenke)
  • Schweißbrenner
    Führt den Schweißlichtbogen/Wärme und ggf. Zusatzwerkstoff zur Verbindungsstelle.
    Material: Kupferlegierung (leitende Teile), Keramik (Isolierung)
  • Werkstück-Positionier-Vorrichtung
    Hält und positioniert präzise die Fahrzeugkarosserie-Komponenten während des Schweißprozesses.
    Material: Stahl (Rahmen), Werkzeugstahl (Spann-/Positionierstifte)
  • Schweißstromquelle
    Stellt geregelten elektrischen Strom und Spannung zum Erzeugen des Schweißlichtbogens bereit.
    Material: Stahl (Gehäuse), Kupfer/Elektronikkomponenten (Innenleben)
  • SPS (speicherprogrammierbare Steuerung)
    Koordiniert Roboterbewegung, Schweißparameter und Ablaufsteuerung mit dem Rest der Linie.
  • Rauchabsauganlage
    Saugt Schweißrauch vom Lichtbogen weg, sodass die Einhausung atmungsaktiv bleibt.
  • Sicherheits-Lichtvorhänge
    Stoppt den Roboter, wenn jemand die Ebene der Zellenöffnung durchbricht.
  • Drahtvorschub
    Führt dem Brenner bei den Prozessen, die es verwenden, Fülldraht zu.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Netzspannungsschwankung, die ±10% des Nennwerts von 480V Drehstrom überschreitet Sättigung des Schweißtransformator-Kerns, die zu instabiler Lichtbogenstabilität führt Installation eines Spannungsreglers mit ±2% Toleranz und eines Oberschwingungsfilters am Netzeingang
Reduzierung der Kühlmittel-Durchflussrate unter 4 L/min aufgrund von Pumpendegradation Überhitzung des Schweißbrenners, die zur Verformung der Verbrauchsspitze führt Implementierung eines redundanten Kühlkreislaufs mit Durchflusssensor-Verriegelung bei einem Schwellenwert von 3,5 L/min

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa (8-12 bar) Schutzgasdruck, 15-25 V Schweißspannung, 150-300 A Schweißstrom
Belastungs- und Ausfallgrenzen
Schutzgasdruck <0,6 MPa verursacht Porositätsfehler; Schweißstrom >350 A verursacht Elektrodenspitzen-Schmelzen; Roboter-Positionsgenauigkeit >±0,5 mm verursacht Fehlausrichtung
Argon/CO2-Schutzgasdruck unter 0,6 MPa ermöglicht atmosphärische Kontamination (Stickstoff-, Sauerstoffaufnahme), die Porosität verursacht; Joulesche Erwärmung bei >350 A überschreitet den Schmelzpunkt der Kupferelektrode (1085°C); Thermische Ausdehnungsdifferenz zwischen Roboterarmkomponenten bei >80°C Umgebungstemperatur verursacht Positionsdrift
Fertigungskontext
Roboter-Schweißstation wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 1,0 MPa (Druckluftversorgung)
Weitere Spezifikationen:Maximale Schweißdicke: 6 mm, Positioniergenauigkeit: ±0,1 mm, Taktzeit: 30-120 Sekunden pro Komponente
Betriebstemperatur:5°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Automobilkarosseriebleche aus unlegiertem StahlAluminiumlegierungs-KomponentenFeuerverzinkte Stahlbleche
Nicht geeignet: Explosionsgefährdete oder hochentzündliche Atmosphären (ATEX-Zone 0/20)
Auslegungsdaten
  • Maximale Bauteilabmessungen (LxBxH)
  • Erforderlicher Schweißdurchsatz (Teile pro Stunde)
  • Verfügbare Bodenfläche und Medienanschlüsse

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verstopfung der Brennerdüse
Ursache: Akkumulation von Spritzern und Ablagerungen aus dem Schweißprozess, unzureichender Schutzgasfluss oder falsche Drahtvorschubausrichtung
Ausfall des Servomotoren-Encoders
Ursache: Elektromagnetische Störungen, mechanische Vibrationen, die zu Fehlausrichtung führen, oder thermische Belastung durch Dauerbetrieb
Wartungsindikatoren
  • Unregelmäßiges Schweißraupenaussehen (visuell: unregelmäßige Muster, Porosität oder übermäßige Spritzer)
  • Ungewöhnliche Schleif- oder Klickgeräusche während der Armbewegung (hörbar: Hinweis auf Zahnrad- oder Lagerungsverschleiß)
Technische Hinweise
  • Einführung eines vorbeugenden Wartungsplans für Brennerreinigung und Düsenaustausch basierend auf Lichtbogenstunden, nicht Kalenderzeit
  • Installation von Vibrationsüberwachungssensoren an kritischen Achsen und regelmäßige Thermografie zur Früherkennung von Überhitzung von Motoren und Antrieben

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 10218-1:2011 (Roboter und Robotikgeräte - Sicherheitsanforderungen)DIN EN ISO 10218-2:2011 (Roboter und Robotikgeräte - Sicherheitsanforderungen für Robotersysteme und -integration)CE-Kennzeichnung (EU-Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Schweißnahtposition: +/-0,5 mm
  • Wiederholgenauigkeit: +/-0,1 mm
Qualitätsprüfung
  • Visuelle Schweißnahtprüfung (DIN EN ISO 5817)
  • Zerstörungsfreie Prüfung (Ultraschallprüfung nach DIN EN ISO 17640)

Hersteller von Roboter-Schweißstation

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

EVS Tech Co. Ltd.
Chengdu · CN
Fertigt außerdem: Welding Positioner、Automation System、Assembly Robot und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Robotic Welding Station”
Quellseite ansehen ↗ evsint.com · geprüft am 2026-09-03

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->

Häufige Fragen

Welche Schweißverfahren kann diese Station ausführen?

Die Station kann je nach Konfiguration mit Schweißbrennern für MIG/MAG, Laser oder Punktschweißen ausgestattet werden. Das spezifische Verfahren muss mit dem Lieferanten für die beabsichtigte Anwendung bestätigt werden.

Welche wichtigen Spezifikationen sind vor dem Kauf zu prüfen?

Wichtige Spezifikationen umfassen Nennlastkapazität, Positioniergenauigkeit, Wiederholbarkeit, Schweißgeschwindigkeit, Leistungsanforderungen, Betriebstemperatur, Luftfeuchtigkeitsbereich, Schutzart, Stellfläche und Gewicht. Diese Werte sind Referenzbereiche und müssen für das tatsächliche Modell bestätigt werden.

Wie wird die Station in eine Montagelinie integriert?

Die Station wird von einer zentralen SPS oder Robotersteuerung gesteuert, die Roboterbewegung, Schweißparameter und die Sequenzierung mit der breiteren Montagelinie koordiniert. Die Integration erfordert eine geeignete Stromversorgung, Sicherheitssysteme und Kommunikationsschnittstellen.

Welche Sicherheitsfunktionen sind typischerweise enthalten?

Sicherheitssysteme umfassen typischerweise Absaugung und Lichtvorhänge. Zusätzliche Sicherheitsmaßnahmen können je nach lokalen Vorschriften und der spezifischen Installation erforderlich sein und sollten mit dem Lieferanten besprochen werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Roboter-Schweißstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Roboter-Schweißstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Roboter-Montagearme
Nächstes Produkt
SCR-Katalysator (Selektive Katalytische Reduktion)
AngebotChat