Strukturierte Fertigungsdaten · 2026

Schneidmesser-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidmesser-Baugruppe im Bereich Herstellung von Leder, Lederwaren und Schuhen anhand von Klingenbreite bis Klingendicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidmesser-Baugruppe wird durch die Baugruppe aus Schneidklinge und Klingenhalter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Präzisionsbaugruppe, die das Schneidmesser und seinen Halte-/Befestigungsmechanismus für Leder-Spaltoperationen enthält.
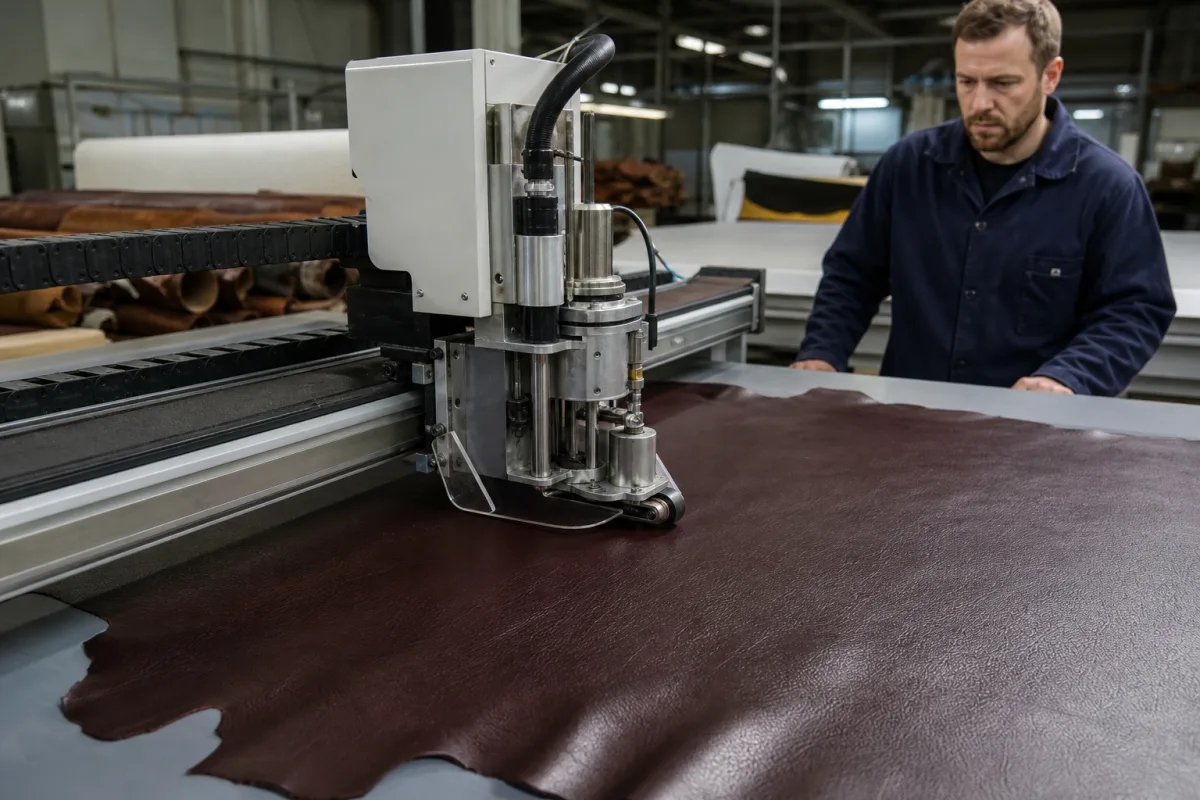
Schneidmesser-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Schneidmesser-Baugruppe

Technische Definition

Die Schneidmesser-Baugruppe ist eine kritische Komponente einer industriellen Leder-Spaltmaschine, die dafür verantwortlich ist, Leder präzise zu schaben, um eine gleichmäßige Dicke zu erreichen. Sie besteht aus dem Schneidmesser, dem Messerhalter, Verstellmechanismen und Befestigungshardware, die darauf ausgelegt ist, während des Hochgeschwindigkeits-Spaltbetriebs eine konstante Schnitttiefe und einen konstanten Winkel beizubehalten. Die Baugruppe ist in Konfigurationen mit Messerbreiten von 50 bis 150 mm, Messerdicken von 0,5 bis 1,2 mm und Schnittwinkeln von 15 bis 30 Grad erhältlich. Die Messerhärte liegt zwischen 58 und 62 HRC, und das Messermaterial ist als Cr12MoV hochlegierter Chromstahl spezifiziert, unter Bezugnahme auf die Norm GB/T 1299. Die Montagebohrungsdurchmesser reichen von 8 bis 20 mm, und der Messerschlag wird bei oder unter 0,02 mm gehalten, um eine gleichmäßige Spaltdicke zu gewährleisten. Die maximale Betriebsdrehzahl beträgt 3000 bis 6000 U/min, und der Betriebstemperaturbereich liegt zwischen -10 und 60 Grad Celsius. Die Baugruppe wiegt zwischen 0,5 und 2,5 kg. Diese Parameter dienen als Referenzbereiche für die Auswahl und müssen gegen das spezifische Maschinenmodell und die Anwendung verifiziert werden. Die Baugruppe ist für die Verwendung in der Herstellung von Leder und verwandten Produkten konzipiert, wo sie auf die Spindel der Spaltmaschine montiert wird. Korrekte Installation und Ausrichtung sind für eine optimale Leistung unerlässlich. Eine regelmäßige Inspektion des Messerverschleißes und der Verstellmechanismen wird empfohlen, um die Schnittqualität aufrechtzuerhalten. Konsultieren Sie vor der Beschaffung oder Verwendung immer den rechtlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu bestätigen.

Funktionsprinzip

Die Baugruppe hält das Schneidmesser in einem präzisen Winkel relativ zur Lederoberfläche. Wenn das Leder durch die Maschine läuft, entfernt das Messer eine dünne, gleichmäßige Schicht von der Unterseite. Die Baugruppe ermöglicht Mikrojustierungen zur Steuerung der Schnitttiefe und hält die Messerstabilität während des Betriebs aufrecht. Der Schnittwinkel und die Tiefe des Messers werden über Verstellmechanismen eingestellt, und die Befestigungshardware gewährleistet eine sichere Befestigung an der Maschinenspindel. Während des Betriebs dreht sich das Messer mit Geschwindigkeiten von bis zu 6000 U/min, und der Schlag wird innerhalb von 0,02 mm gehalten, um Vibrationen zu vermeiden und einen sauberen Schnitt zu gewährleisten. Der Bediener muss die Schnitttiefe gemäß der gewünschten Lederdicke einstellen, und die Stabilität der Baugruppe ist für gleichmäßige Ergebnisse entscheidend.

Hauptmaterialien

Schnellarbeitsstahl, Wolframkarbid, Edelstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Klingenbreite50–150 mmDetermines maximum skiving width
Klingendicke0.5–1.2 mmAffects cutting rigidity and sharpness
Schnittwinkel15–30 °Optimizes cutting efficiency and edge life
Klingenhärte58–62 HRCEnsures wear resistance and edge retention
KlingenmaterialCr12MoVHigh-carbon chromium steel for durabilityGB/T 1299
Bohrungsdurchmesser8–20 mmMust match machine spindle
Rundlauf≤0.02 mmCritical for uniform skiving thickness
Maximale Drehzahl3000–6000 rpmExceeding may cause vibration and poor cut
Betriebstemperatur-10–60 °COutside range may affect blade material properties
Gewicht0.5–2.5 kgAffects handling and machine balance

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Schneidklinge
    Primäres Schneidelement zum Abhobeln von Leder auf die gewünschte Dicke
    Material: Schnellarbeitsstahl oder Wolframkarbid
  • Klingenhalter
    Sichert die Schneidklinge in präziser Position und Ausrichtung
    Material: Edelstahl oder gehärteter Stahl
  • Tiefenverstellmechanismus
    Ermöglicht die Feinabstimmung der Schnitttiefe durch Mikrometer- oder Schraubenverstellung
    Material: Stahl mit Präzisionsgewinden
  • Montagewinkel
    Verbaut die Baugruppe am Rahmen der Schälmaschine
    Material: Gusseisen oder Stahl
  • Winkelverstellmechanismus
    Stellt den Klingenwinkel relativ zur Lederoberfläche ein, der zusammen mit der Tiefe das Spaltprofil bestimmt.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 5 bar Hydraulikdruck am Befestigungsmechanismus
Weitere Spezifikationen:Messergeschwindigkeit: 500-3000 U/min, Lederdicke: 0,5-5,0 mm
Betriebstemperatur:10°C bis 40°C (Umgebungsbetriebstemperaturbereich)
Montage- und Anwendungskompatibilität
Vollnarbiges RindslederVegetabil gegerbte HäuteSynthetische Lederverbundstoffe
Nicht geeignet: Abrasive Materialien, die Metallnieten oder harte Verunreinigungen enthalten
Auslegungsdaten
  • Lederdickenbereich (mm)
  • Erforderliche Schärfbreite (mm)
  • Produktionsdurchsatz (Stück/Stunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 mm Schnitttiefe, 0,01-0,05 mm Messerspiel, 15-45 m/min Vorschubgeschwindigkeit
Belastungs- und Ausfallgrenzen
Messer-Schneidenradius überschreitet 0,02 mm, Messertemperatur überschreitet 250°C, Messerdurchbiegung überschreitet 0,1 mm
Adhäsiver Verschleiß (Archard'sche Verschleißgleichung: V = KWL/H, wobei V=Verschleißvolumen, K=Verschleißkoeffizient, W=Last, L=Gleitweg, H=Härte) und thermische Entfestigung (Arrhenius-artige Temperaturabhängigkeit der Streckgrenze)
Fertigungskontext
Schneidmesser-Baugruppe wird innerhalb von Herstellung von Leder, Lederwaren und Schuhen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Stumpfwerden und Ausbrechen der Messerschneide
Ursache: Materialermüdung durch zyklische Belastung, ungeeignete Materialauswahl für die Werkstückhärte oder übermäßige Schnittkräfte, die die Konstruktionsgrenzen überschreiten
Verschleiß der Lager- und Spindelbaugruppe
Ursache: Kontaminationseintrag (Metallpartikel, Kühlmittelrückstände), unzureichende Schmierung oder Fehlausrichtung, die eine ungleichmäßige Lastverteilung verursacht
Wartungsindikatoren
  • Erhöhte Vibration oder ungewöhnliche hörbare Harmonische während des Betriebs
  • Sichtbare Verfärbung des Messers (Anlaufen) oder übermäßiges Funken beim Schneiden
Technische Hinweise
  • Einführung vorausschauender Instandhaltung mit Schwingungsanalyse und Thermografie zur Früherkennung von Lager- und Unwuchtverschleiß
  • Etablierung strenger Messerschärfprotokolle mit kontrollierter Schneidgeometrierestaurierung und korrekter Einlaufprozeduren nach der Wartung

Konformität und Fertigungsnormen

Referenznormen
ISO 15641:2001 (Fräswerkzeuge für die Hochgeschwindigkeitsbearbeitung)ANSI B94.19-1997 (Fräswerkzeuge und Schaftfräser)DIN 1837 (Kreissägeblätter für die Holzbearbeitung)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Messerdicken-Gleichmäßigkeit: +/-0,02 mm
Qualitätsprüfung
  • Härteprüfung (Rockwell-C-Skala)
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Leder-Narbenabrasion (SiO2-Gehalt 0,5-2,0 %) → Fortschreitende Abrundung der Messerschneide (Schneidenradius >0,02 mm) → PVD-beschichtete Wolframkarbid-Messer (Härte 1800-2200 HV) mit 3-5 μm TiAlN-Beschichtung
Reibungserwärmung (Reibungskoeffizient μ=0,3-0,5) → Thermisch bedingtes Verklemmen des Messers durch Ausdehnung (Spiel <0,005 mm) → Gezielte Luftkühlung mit 15-25 m/s Geschwindigkeit und thermisch kompensierende Halterungen aus Invar-Legierung (CTE 1,2×10⁻⁶/K)

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Schneidmesser-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Schneidmesser-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Materialien werden für das Schneidmesser verwendet?

Das Messermaterial ist als Cr12MoV hochlegierter Chromstahl spezifiziert, unter Bezugnahme auf die Norm GB/T 1299. Je nach Modell können auch andere Materialien wie Schnellarbeitsstahl, Hartmetall und Edelstahl verfügbar sein, aber die aufgeführte Norm ist eine Referenz zur Verifizierung.

Was ist die maximale Betriebsdrehzahl?

Die maximale Betriebsdrehzahl beträgt 3000 bis 6000 U/min. Das Überschreiten dieses Bereichs kann Vibrationen und schlechte Schnittqualität verursachen. Bestätigen Sie immer die Drehzahlbewertung für Ihr spezifisches Baugruppenmodell.

Wie stelle ich eine gleichmäßige Spaltdicke sicher?

Die gleichmäßige Dicke hängt davon ab, den Messerschlag bei oder unter 0,02 mm zu halten und die Schnitttiefe und den Winkel richtig einzustellen. Eine regelmäßige Inspektion und Kalibrierung der Baugruppe wird empfohlen.

Was sind die Betriebstemperaturgrenzen?

Der Betriebstemperaturbereich liegt zwischen -10 und 60 Grad Celsius. Der Betrieb außerhalb dieses Bereichs kann die Materialeigenschaften des Messers und die Leistung beeinträchtigen. Verifizieren Sie dies mit dem Hersteller für Ihre Anwendung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Leder, Lederwaren und Schuhen

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Schneidmesser-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Roboter-Modul zur Schuhoberteil-Handhabung
Nächstes Produkt
System zur Reproduktion von Leder-Narbenmustern
AngebotChat