Strukturierte Fertigungsdaten · 2026

Ringdüse

Auf Basis strukturierter CNFX-Herstellerprofile wird Ringdüse im Bereich Maschinen- und Anlagenbau anhand von Düsendurchmesser bis Düsenspalt eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Ringdüse wird durch die Baugruppe aus Matrizenkörper und Dorn beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine kritische Komponente in Blasfolienanlagen, die geschmolzenes Plastik zu einem kontinuierlichen Schlauch formt.

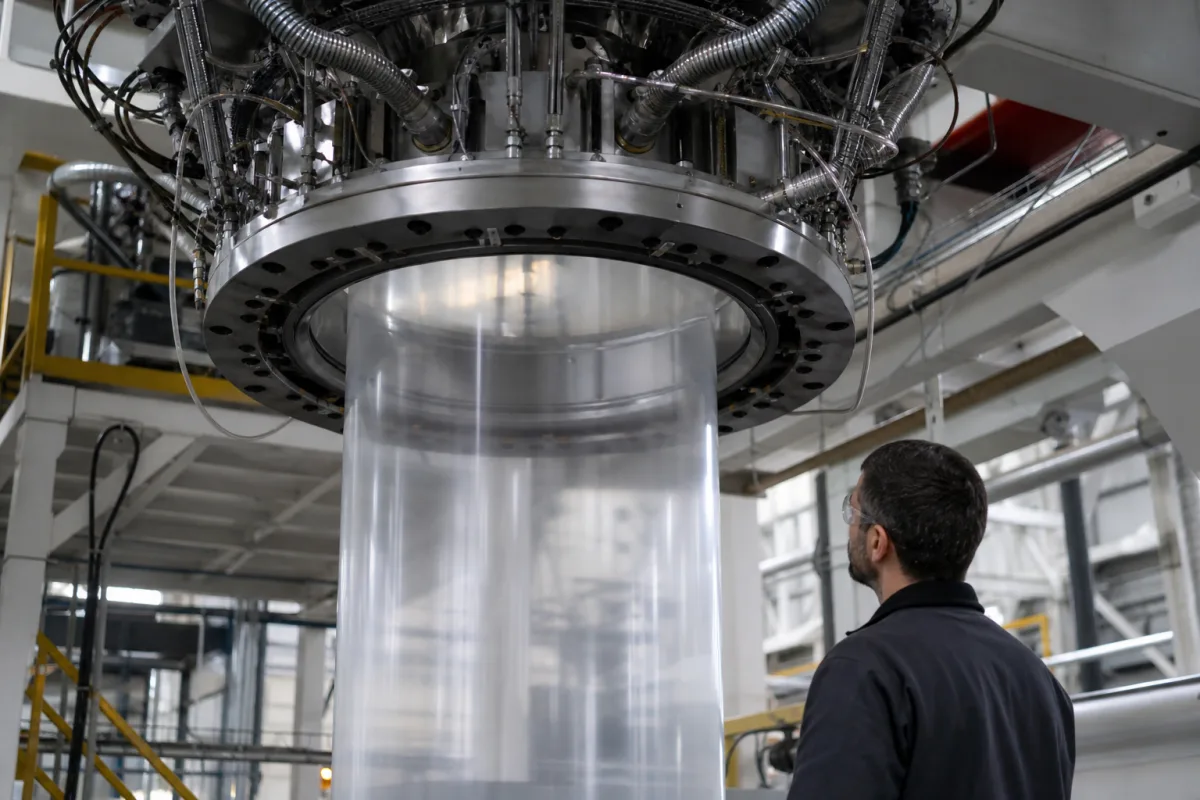
Ringdüse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Ringdüse ist der Extrusionskopf in einer Blasfolienanlage, in dem geschmolzenes Plastik durch eine kreisförmige Öffnung gepresst wird, um einen kontinuierlichen Schlauch zu bilden. Sie steuert die anfängliche Form, Dickeverteilung und Abmessungen der Plastikfolie, bevor sie in die Blasenbildungs- und Kühlphasen eintritt. Richtige Düsenkonstruktion und Wartung sind entscheidend für die Herstellung gleichmäßiger, hochwertiger Plastikfolien mit konsistenten Eigenschaften. Die Düse besteht typischerweise aus Werkzeugstahl, Edelstahl oder gehärteten Stahllegierungen, um den hohen Temperaturen und Drücken des Extrusionsprozesses standzuhalten. Zu den wichtigsten Parametern gehören Düsendurchmesser (50–2000 mm), Düsenspalt (0,5–3,0 mm), Ausstoßleistung (50–1500 kg/h), Betriebstemperatur (150–350°C), Betriebsdruck (10–50 MPa), Oberflächenrauheit (Ra 0,2–0,4 μm, gemäß ISO 4287), Härte (HRC 58–62, gemäß ASTM E18), Materialgüte (S136 oder 2316, gemäß DIN 1.2083 oder 1.2316), Heizleistung (5–50 kW) und Gewicht (100–5000 kg). Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Die Konstruktion und der Zustand der Düse beeinflussen direkt die Folienqualität, und regelmäßige Inspektion und Wartung sind notwendig, um Fehler wie Dickeschwankungen, Gels oder Düsenlinien zu vermeiden. Überprüfen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor dem Kauf oder der Verwendung.

Funktionsprinzip

Geschmolzenes Plastik aus dem Extruder tritt in den Düsenkörper ein und fließt durch interne Kanäle (oft ein Spiraldorn-Design), um das Material gleichmäßig um den Umfang zu verteilen. Das Plastik passiert dann den ringförmigen Spalt zwischen Düsenkörper und Dorn und bildet einen nahtlosen Schlauch. Die Spaltbreite und Düsengeometrie bestimmen die anfängliche Dicke und Abmessungen der Folie, die weiter durch Luftdruck und Dehnung während der Blasenbildung kontrolliert werden. Die Düse muss eine gleichmäßige Temperatur und Schmelzfluss aufrechterhalten, um konsistente Folieneigenschaften zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Düsendurchmesser50–2000 mmDetermines film width; larger diameters for wider films.
Düsenspalt0.5–3.0 mmAffects film thickness and clarity.
Ausstoßleistung50–1500 kg/hMatches extruder throughput.
Betriebstemperatur150–350 °CResin-dependent; above 350°C risks degradation.
Betriebsdruck10–50 MPaBelow 10 MPa insufficient melt flow.
OberflächenrauheitRa 0.2–0.4 μmLower roughness improves film clarity.ISO 4287
HärteHRC 58–62Wear resistance for abrasive polymers.ASTM E18
WerkstoffgüteS136 / 2316Corrosion-resistant stainless steel.DIN 1.2083 / 1.2316
Heizleistung5–50 kWDepends on die size and required temperature.
Gewicht100–5000 kgAffects installation and handling.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Edelstahl Gehärtete Stahllegierungen

Komponenten / BOM

Components / BOM
  • Matrizenkörper
    Äußeres Gehäuse mit Strömungskanälen und Formgebungsoberfläche
    Material: Vergüteter Werkzeugstahl
  • Dorn
    Zentraler Kern, der den Ringspalt mit dem Dornkörper erzeugt
    Material: Vergüteter Werkzeugstahl
  • Düsenlippe
    Präzisionskante, an der der Film aus der Düse austritt
    Material: Vergüteter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Nicht-uniformer Temperaturgradient über 15°C/mm über die Düsenfläche Differenzielle thermische Ausdehnung erzeugt >0,1 mm radiale Fehlausrichtung Integration von 12-Zonen-PID-gesteuerten Patronenheizungen mit 0,5°C-Auflösungs-Rückmeldung
Polymer-Schmelzebruch bei Wandschubspannung > 0,14 MPa·s Oberflächendefekte pflanzen sich als Sharkskin-Rauheit > 5 μm Ra fort Implementierung eines konischen Strömungskanals mit 8:1 L/D-Verhältnis und 2°-Kegelwinkel

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-35 MPa Innendruck, 180-240°C Temperatur, 0,5-2,5 m/min Extrusionsgeschwindigkeit
Belastungs- und Ausfallgrenzen
Material-Streckgrenze überschritten bei 45 MPa Innendruck, thermischer Abbau über 280°C oder Strömungsinstabilität unter 0,3 m/min
Von-Mises-Spannung, die die Streckgrenze von Werkzeugstahl H13 (1650 MPa) überschreitet, verursacht plastische Verformung; Arrhenius-Kinetik beschleunigt Polymerabbau über 280°C; Reynolds-Zahl < 2000 induziert laminare Strömungsinstabilität
Fertigungskontext
Ringdüse wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:10-50 MPa (abhängig von Polymerviskosität und Düsenkonstruktion)
Durchflussrate:5-500 kg/h (variiert mit Düsendurchmesser und Polymertyp)
Betriebstemperatur:150-300°C (typischer Polymerverarbeitungsbereich)
Montage- und Anwendungskompatibilität
Polyethylen (PE-LD/PE-HD)Polypropylen (PP)Polyvinylchlorid (PVC)
Nicht geeignet: Abrasiv gefüllte Polymere (z.B. glasfaserverstärkte Kunststoffe)
Auslegungsdaten
  • Erforderlicher Folien-Durchmesser (mm)
  • Ziel-Ausbringungsmenge (kg/h)
  • Polymer-Schmelzefließindex (MFI)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Abrasive Verschleiß und Riefenbildung
Ursache: Verunreinigende Partikel (z.B. Polymeradditive, Verunreinigungen aus recyceltem Material), die in der Polymerschmelze zirkulieren und Mikroschneiden und Materialabtrag auf der Düsenoberfläche verursachen, insbesondere in den Strömungskanälen und Landbereichen.
Thermische Ermüdungsrisse
Ursache: Zyklische thermische Spannungen durch wiederholte Heiz-/Kühlzyklen während des An- und Abfahrens oder Prozess-Temperaturschwankungen, die zu Rissinitiierung und -ausbreitung im Düsenkörper führen, insbesondere an Spannungskonzentratoren wie Schraubenlöchern oder scharfen Kanten.
Wartungsindikatoren
  • Sichtbare Riefen oder Kratzer auf der Düsenfläche oder den Strömungsflächen, oft begleitet von unregelmäßiger Extrudatoberfläche (z.B. Streifen, Linien), die auf Materialverschlechterung hindeuten.
  • Hörbares Zischen oder unregelmäßige Extrusionsgeräusche, die auf mögliche Unregelmäßigkeiten beim Düsenschwellen oder interne Strömungsbehinderung durch partielle Verstopfung oder Verschleiß hindeuten.
Technische Hinweise
  • Strikte Materialfiltration (z.B. Siebpackungen, Schmelzefilter) vor der Düse implementieren, um abrasive Verunreinigungen zu minimieren und die Verschleißraten zu reduzieren.
  • Thermisches Management optimieren: kontrollierte Heiz-/Kühlzyklen verwenden, um thermische Schocks zu minimieren, und für anspruchsvolle Anwendungen Düsenmaterialien mit höherer thermischer Ermüdungsbeständigkeit (z.B. spezielle Werkzeugstähle) in Betracht ziehen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 10088-3 - Nichtrostende Stähle - Technische Lieferbedingungen für Halbzeug, Stäbe, Walzdraht, Profile und BlankstahlerzeugnisseCE-Kennzeichnung - EU-Konformität für Maschinensicherheit (Richtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Flächen: 0,05 mm
Qualitätsprüfung
  • Dimensionsprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell C-Skala)

Hersteller von Ringdüse

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Aus welchen Materialien werden Ringdüsen typischerweise hergestellt?

Laut Verzeichnis werden Ringdüsen üblicherweise aus Werkzeugstahl, Edelstahl oder gehärteten Stahllegierungen hergestellt. Die spezifische Materialgüte kann S136 oder 2316 sein, aber bestätigen Sie dies immer mit dem Hersteller.

Was ist der typische Düsenspaltbereich?

Der Düsenspalt liegt typischerweise zwischen 0,5 und 3,0 mm, was die Dicke und Klarheit der Folie beeinflusst. Der genaue Spalt muss je nach Harz und gewünschten Folieneigenschaften eingestellt werden.

Wie beeinflusst der Düsendurchmesser die Folienbreite?

Der Düsendurchmesser bestimmt die anfängliche Folienbreite; größere Durchmesser werden für breitere Folien verwendet. Der Referenzbereich liegt bei 50 bis 2000 mm, aber die tatsächliche Größe hängt von der Maschine und Anwendung ab.

Warum ist die Oberflächenrauheit wichtig?

Eine geringere Oberflächenrauheit (Ra 0,2–0,4 μm) verbessert die Folienklarheit, indem sie Schmelzflussstörungen reduziert. Die Messnorm ist ISO 4287, aber die tatsächliche Anforderung sollte mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Ringdüse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Ringdüse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Riemenscheiben
Nächstes Produkt
Ringraum-Absperrvorrichtung
AngebotChat