Strukturierte Fertigungsdaten · 2026

Crimpkopf-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Crimpkopf-Baugruppe im Bereich Maschinen- und Anlagenbau anhand von Crimpkraft bis Einstellbereich Crimphöhe eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Crimpkopf-Baugruppe wird durch die Baugruppe aus Stempel / Stanzwerkzeug und Matrize / Amboss beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die zentrale mechanische Baugruppe in einer automatischen Kabelbaum-Crimpmaschine, die den eigentlichen Crimpvorgang an Anschlüssen und Steckverbindern durchführt.
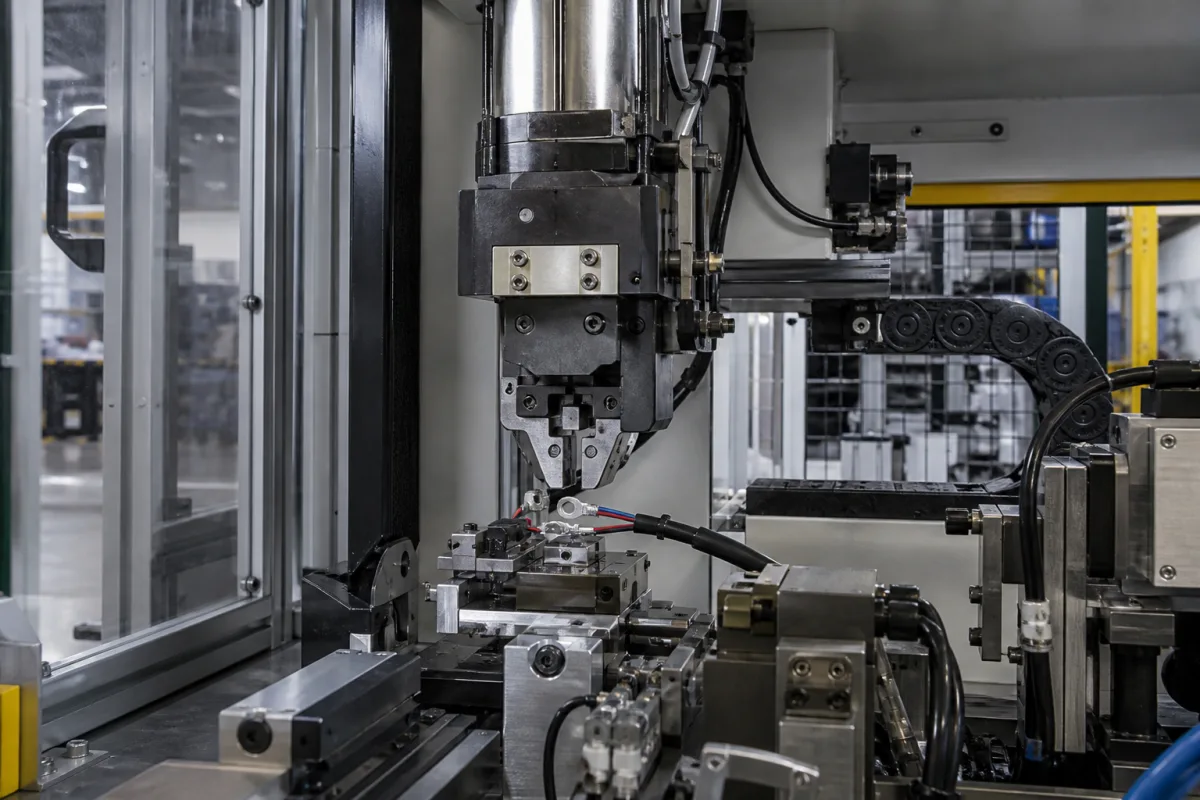
Crimpkopf-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Crimpkopf-Baugruppe ist eine präzise mechanische Komponente in einer automatischen Kabelbaum-Crimpmaschine. Sie ist für die kritische Aufgabe verantwortlich, kontrollierte Kraft aufzubringen, um einen Metallanschluss oder Steckverbinder um ein abisoliertes Drahtende zu verformen und so eine sichere, gasdichte und elektrisch leitfähige Verbindung zu schaffen. Diese Baugruppe interagiert direkt mit dem Zuführsystem und der Steuereinheit der Maschine, um den Crimpzyklus auszuführen. Die Baugruppe besteht typischerweise aus einem Rahmen, einem Stempel oder Stößel, einem Werkzeugsatz und einem Antriebsmechanismus (hydraulisch, pneumatisch oder servoelektrisch). Sie ist so ausgelegt, dass sie verschiedene Anschlussgrößen und Drahtquerschnitte aufnehmen kann, mit einstellbarer Crimphöhe und Crimpkraft. Die verwendeten Materialien wie Werkzeugstahl, Hartmetall und hochfester legierter Stahl gewährleisten Haltbarkeit und Verschleißfestigkeit. Zu den wichtigsten Parametern gehören ein Crimpkraftbereich von 20–50 kN, ein Einstellbereich für die Crimphöhe von 0,5–3,0 mm und eine Crimpgenauigkeit von ±0,02 mm. Die Zyklusrate kann je nach Modell 60–120 Zyklen pro Minute erreichen. Der Betriebsdruck ist mit 0,5–0,8 MPa angegeben, und der Betriebstemperaturbereich liegt bei 5–50 °C. Die Baugruppe hat eine Schutzart von IP54–IP65 (IEC 60529) und ist mit DIN-48083-Werkzeugsätzen kompatibel. Das Gewicht liegt zwischen 8–15 kg. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem Hersteller oder Lieferanten verifiziert werden. Die Leistung der Baugruppe wirkt sich direkt auf die Qualität der Crimpverbindung aus, weshalb eine korrekte Auswahl, Installation und Wartung entscheidend sind.

Funktionsprinzip

Die Baugruppe erhält einen Anschluss vom Zuführsystem und positioniert einen abisolierten Draht darin. Ein hydraulischer, pneumatischer oder servoelektrischer Aktuator treibt einen Stempel oder Stößel an, der die Crimpflügel des Anschlusses in ein Präzisionswerkzeug drückt. Diese plastische Verformung des Anschlussmaterials um die Drahtlitzen erzeugt eine dauerhafte mechanische und elektrische Verbindung. Die Baugruppe gibt dann den fertigen Crimp frei.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Crimpkraft20–50 kNDetermines terminal deformation; below 20 kN may not achieve proper crimp height.
Einstellbereich Crimphöhe0.5–3.0 mmAdjustable to match different terminal sizes.
Crimpgenauigkeit±0.02 mmCritical for consistent electrical and mechanical connection.
Taktzahl60–120 Zyklen/minHigher rates increase production throughput.
Betriebstemperaturbereich5–50 °COutside this range, seals and lubricants degrade.
SchutzartIP54–IP65Protects against dust and water splashes.IEC 60529
WerkstoffgüteCr12MoVHigh wear resistance for long service life.GB/T 1299
Gewicht8–15 kgAffects handling and mounting requirements.
Kompatibilität mit CrimpwerkzeugenDIN 48083Ensures interchangeability with standard dies.DIN 48083

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Hartmetall Hochfester Legierungsstahl

Komponenten / BOM

Components / BOM
  • Stempel / Stanzwerkzeug
    Übt die Abwärtskraft aus, um das Anschlussstück in die Matrize zu verformen.
    Material: Werkzeugstahl oder Hartmetall
  • Matrize / Amboss
    Die stationäre Formfläche, die den Anschluss um den Draht herum formt.
    Material: Werkzeugstahl oder Hartmetall
  • Klemmenaufnehmer / Nest
    Positioniert und hält die Klemme präzise während des Crimpvorgangs.
    Material: Vergüteter Stahl
  • Aktor (z.B. Hydraulikzylinder)
    Stellt die Antriebskraft zum Betätigen des Stempels bereit.
    Material: Stahl, Dichtungen, Hydraulikflüssigkeit
  • Rahmen / Gehäuse
    Bietet strukturelle Steifigkeit und Ausrichtung für alle beweglichen Teile.
    Material: Hochfester Stahl oder Gusseisen

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung über 0,05 mm zwischen Stempel- und Matrizenmittellinien Asymmetrisches Crimpen verursacht Anschlussstückwanddickenvariation über 15% Präzisionsgeschliffene Ausrichtungsstifte mit 0,005 mm Toleranz und Laser-Ausrichtungsverifikationssystem
Reduktion der Schmiermittelfilmdicke unter 2 μm an Matrizen-Gleitflächen Adhäsiver Verschleiß erzeugt 50+ μm tiefe Riefen auf Matrizenoberflächen Druckumlaufschmiersystem mit 0,1 MPa Druck und 5 μm Partikelfiltration

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-45 kN Crimpkraft, 0,1-0,3 mm Matrizenschlusstoleranz, 18-25°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Crimpkraft übersteigt 50 kN und verursacht Matrizenverformung, Matrizenschlusstoleranz übersteigt 0,35 mm und verursacht Anschlussstückverformung, Temperatur übersteigt 80°C und verursacht Schmiermittelversagen
Plastische Verformung von Matrizenstahl (AISI D2 Werkzeugstahl) über die Streckgrenze von 1900 MPa hinaus, Hertzsche Kontaktspannung über 2500 MPa an der Matrizen-Anschlussstück-Grenzfläche, thermische Ausdehnungsdifferenz zwischen Matrize (11,5 μm/m·K) und Rahmen (16,5 μm/m·K)
Fertigungskontext
Crimpkopf-Baugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 10 kN Crimpkraft
Weitere Spezifikationen:Leitungsquerschnittsbereich: 0,5 mm² bis 6,0 mm², Anschlussstücktypen: Offene/geschlossene Buchse, Isoliert/nicht isoliert
Betriebstemperatur:10°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Kupferkabel-AnschlussstückeAluminiumkabel-AnschlussstückeZinn-beschichtete Steckverbinder
Nicht geeignet: Korrosive oder explosionsgefährdete Atmosphären (erfordert explosionsgeschütztes Gehäuse)
Auslegungsdaten
  • Leitungsquerschnittsfläche (mm²)
  • Anschlussstücktyp und -material
  • Erforderliche Crimpkraft (kN)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleißbedingte Fehlausrichtung
Ursache: Fortschreitender Verschleiß von Führungsstiften und Buchsen durch wiederholte Hochkraftzyklen, der zu exzentrischem Crimpen und ungleichmäßiger Kompression führt.
Hydraulikdichtungsdegradation
Ursache: Thermische Wechselbelastung und Kontamination verursachen Härtung, Rissbildung oder Extrusion von Dichtungen, was zu Fluidlecks und Druckverlust führt.
Wartungsindikatoren
  • Hörbares Zischen oder Quietschen während des Betriebs, das auf Luft- oder Hydrauliklecks hinweist
  • Sichtbare Metallspäne oder übermäßiges Schmiermittel um die Crimpkopf-Baugruppe
Technische Hinweise
  • Einführung eines vorausschauenden Wartungsplans unter Verwendung von Schwingungsanalyse und Ultraschall-Lecksuche, um Verschleiß vor dem Ausfall zu identifizieren
  • Verwendung von herstellerspezifiziertem Hochtemperatur-Hydraulikfluid und regelmäßige Fluidanalyse zur Überwachung von Kontamination und Additivverbrauch

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungsanforderungen für SchutzeinrichtungenDIN 8580 - Fertigungsverfahren
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenplanheit: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Crimpkopf-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->
Asphaltverteiler

Ein spezielles Fahrzeug oder Anhänger montierte Maschine, die flüssigen Asphalt (Bitumen) gleichmäßig auf Straßenoberflächen während des Straßenbaus und der Instandhaltung sprüht.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Crimpkraftbereich dieser Baugruppe?

Der Referenzbereich liegt bei 20–50 kN. Die tatsächlich erforderliche Kraft hängt jedoch von Anschlussgröße und Drahtquerschnitt ab. Verifizieren Sie immer die Fähigkeiten des spezifischen Modells mit dem Hersteller.

Kann die Crimphöhe eingestellt werden?

Ja, der Einstellbereich für die Crimphöhe beträgt 0,5–3,0 mm, um verschiedene Anschlussgrößen aufzunehmen. Anpassungen sollten gemäß den Anweisungen des Herstellers erfolgen.

Was ist der Betriebstemperaturbereich?

Der angegebene Betriebstemperaturbereich liegt bei 5–50 °C. Ein Betrieb außerhalb dieses Bereichs kann Dichtungen und Schmiermittel beeinträchtigen und die Leistung beeinflussen.

Ist die Baugruppe mit Standardwerkzeugen kompatibel?

Die Baugruppe ist für die Kompatibilität mit DIN-48083-Werkzeugsätzen ausgelegt. Bestätigen Sie jedoch vor der Verwendung immer die Kompatibilität mit dem spezifischen Werkzeugsatz und Modell.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Crimpkopf-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Crimpkopf-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Cost Model Engine
Nächstes Produkt
Crowd Brake
AngebotChat