Strukturierte Fertigungsdaten · 2026

Stößel / Stempel

Auf Basis strukturierter CNFX-Herstellerprofile wird Stößel / Stempel im Bereich Maschinen- und Anlagenbau anhand von Nennkraft bis Hub eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stößel / Stempel wird durch die Baugruppe aus Werkzeughalter und Führungsbuchsen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das primäre bewegliche Bauteil einer hydraulischen Abkantpresse, das eine Abwärtskraft zum Biegen von Blech ausübt.

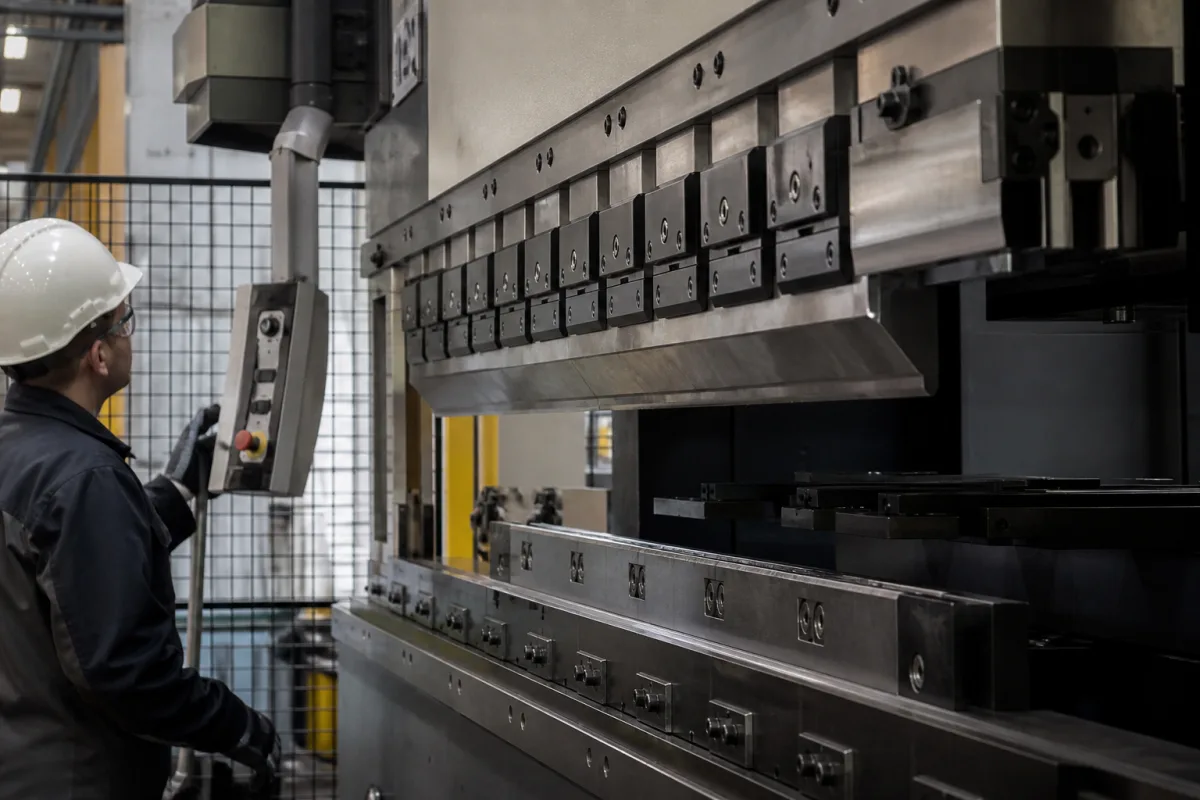
Stößel / Stempel in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

In einer hydraulischen Abkantpresse ist der Stößel/Stempel das kritische Bauteil, das sich vertikal bewegt, um präzise Kraft auf das Werkstück auszuüben. Es wandelt hydraulischen Druck in mechanische Kraft um, drückt das Blech gegen das Gesenk und erzeugt so genaue Biegungen. Die präzise Bewegung des Stößels bestimmt den Biegewinkel und die Qualität des Endprodukts. Dieses Bauteil wird typischerweise aus legiertem Stahl oder Werkzeugstahl hergestellt, mit Werkstoffgüten wie 42CrMo oder 40Cr, wärmebehandelt für Festigkeit und Verschleißfestigkeit. Der Stößel arbeitet in einem Hydrauliksystem, das kontrollierte Kraft und Geschwindigkeit liefert, mit Parametern wie Nennkraft von 100 bis 2000 kN, Hublänge von 100 bis 300 mm und Arbeitshubgeschwindigkeit von 5 bis 15 mm/s. Positioniergenauigkeit und Wiederholgenauigkeit sind entscheidend für die Biegequalität, typischerweise innerhalb von ±0,01 bis ±0,05 mm. Das Hydrauliksystem arbeitet mit Drücken von 20 bis 31,5 MPa, mit Motorleistungen von 5,5 bis 30 kW. Die Leistung des Stößels wird durch die Betriebstemperatur (5–40 °C) und die Schutzart (IP54–IP65) für staubige oder feuchte Umgebungen beeinflusst. Das Gewicht des Stößels kann zwischen 500 und 5000 kg liegen, was Versand und Installation beeinflusst. Bei der Auswahl eines Stößels müssen Ingenieure modellspezifische Werte für Kraft, Hub, Geschwindigkeit, Genauigkeit und Werkstoffgüte mit dem rechtlichen Hersteller oder Lieferanten verifizieren, da diese Parameter anwendungsabhängig sind. Das Arbeitsprinzip des Stößels besteht darin, dass Hydraulikzylinder ihn entlang präziser Führungen nach unten treiben, wobei Positionssensoren und Ventile Hubtiefe, Geschwindigkeit und Tonnage regulieren. Die ordnungsgemäße Wartung umfasst die Überwachung des Hydrauliköls, der Dichtungen und des Führungsverschleißes. Ausfallerscheinungen sind inkonsistentes Biegen, ungewöhnliche Geräusche oder Hydrauliklecks. Der Stößel ist ein Bauteil, keine eigenständige Maschine, und seine Integration mit dem Gestell und der Steuerung der Abkantpresse ist für sicheren und präzisen Betrieb unerlässlich.

Funktionsprinzip

Hydraulikzylinder treiben den Stößel mit kontrollierter Kraft und Geschwindigkeit nach unten. Der Stößel bewegt sich entlang präziser Führungen, um die Ausrichtung zu halten, und übt Druck auf das auf dem Gesenk positionierte Werkstück aus. Positionssensoren und Hydraulikventile regulieren die Hubtiefe, Geschwindigkeit und Tonnage des Stößels für präzise Biegevorgänge. Das Hydrauliksystem liefert die erforderliche Kraft, während das Steuerungssystem genaue Positionierung und Wiederholbarkeit gewährleistet. Die Bewegung des Stößels ist mit dem Gesenk und dem Hinteranschlag synchronisiert, um den gewünschten Biegewinkel zu erreichen. Die Arbeitshubgeschwindigkeit ist typischerweise langsamer als die Rücklaufgeschwindigkeit, um die Genauigkeit während des Biegens zu gewährleisten. Die Kraft des Stößels wird durch den Hydraulikdruck und die Zylinderfläche bestimmt und muss an die Materialdicke und Biegelänge angepasst werden. Die Hublänge des Stößels begrenzt die maximale Teilehöhe, die gebogen werden kann. Die präzisen Führungen und Verschleißkompensationsmechanismen des Stößels halten die Ausrichtung im Laufe der Zeit aufrecht. Das Steuerungssystem nutzt Rückmeldungen von Positionssensoren, um die Position des Stößels in Echtzeit anzupassen und so eine gleichbleibende Biegequalität zu gewährleisten. Geschwindigkeit und Kraft des Stößels sind einstellbar, um verschiedenen Materialien und Biegevorgängen gerecht zu werden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkraft100–2000 kNDetermines maximum bending capacity
Hub100–300 mmAffects maximum part height
Rücklaufgeschwindigkeit80–150 mm/sInfluences cycle time
Arbeitsgeschwindigkeit5–15 mm/sCritical for bending quality
Positioniergenauigkeit±0.01–±0.05 mmHigher accuracy for precision parts
Wiederholgenauigkeit±0.02–±0.05 mmEnsures consistent bending
Betriebsdruck20–31.5 MPaHydraulic system pressure
Motorleistung5.5–30 kWDepends on required force and speed
Betriebstemperatur5–40 °COutside range may affect hydraulic oil viscosity
SchutzartIP54–IP65Higher IP for dusty or wet environmentsIEC 60529
Werkstoff42CrMo–40CrHeat-treated for strength and wear resistanceGB/T 3077
Gewicht500–5000 kgAffects shipping and installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Legierter Stahl Werkzeugstahl

Komponenten / BOM

Components / BOM
  • Werkzeughalter
    Befestigt das Stanzwerkzeug am Stößel
  • Führungsbuchsen
    Hält die präzise vertikale Ausrichtung des Stößels aufrecht
  • Hydraulikzylinderanschluss
    Schnittstelle zur hydraulischen Kraftübertragung
  • Rumpfkörper
    Der bewegliche Balken selbst: er trägt den Stempel und überträgt die Biegekraft.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination übersteigt ISO 4406 18/16/13 Reinheitsklasse Dichtungsextrusion und Ankratzen der Stößeloberfläche bei 0,5 mm Tiefe Einbau eines 3 µm Absolut-Filters mit Differenzdrucküberwachung bei 0,3 bar Schwellenwert
Exzentrische Belastung verursacht 15 % Seitenkraftanteil relativ zur Axiallast Führungsbuchsenfressen und Stößelblockierung bei 0,08 mm seitlicher Durchbiegung Implementierung einer Lastmessung mit 4-Punkt-Dehnungsmessstreifen-Array und automatischer Stößelrückzug bei 5 kN Seitenkraft

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-70 MPa Hydraulikdruck, 0,1-2,5 m/s Abwärtsgeschwindigkeit, 0,01-0,1 mm Positioniergenauigkeit
Belastungs- und Ausfallgrenzen
Materialstreckgrenze überschritten bei 550 MPa Spannungskonzentration, Hydraulikdruck übersteigt 85 MPa und verursacht Dichtungsextrusion, Stößeldurchbiegung übersteigt 0,15 mm/m Länge
Hochzyklische Ermüdung durch zyklische Biegelasten über 10^6 Zyklen bei 250 MPa Wechselspannung, Hydraulikflüssigkeitskontamination verursacht abrasiven Verschleiß ab einer Partikelgrößenschwelle von 5 µm, thermische Ausdehnungsdifferenz zwischen Stahlstößel (11,5 µm/m·K) und Führungsbuchsen (23 µm/m·K) bei ΔT > 40°C
Fertigungskontext
Stößel / Stempel wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 700 bar
Weitere Spezifikationen:Maximale Stößelgeschwindigkeit: 100 mm/s, Hubweg: 100-2000 mm
Betriebstemperatur:-20°C bis 80°C
Montage- und Anwendungskompatibilität
Hydrauliköl (ISO VG 46)Wasser-Glykol-HydraulikflüssigkeitenPhosphatester-Flüssigkeiten
Nicht geeignet: Abrasive Schlammumgebungen
Auslegungsdaten
  • Erforderliche maximale Biegekraft (Tonnen)
  • Blechdicke und Materialgüte
  • Erforderliche Biegelänge und Hubweg

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Dichtungsdegradation und Leckage
Ursache: Einwirkung von Hochdruckflüssigkeit, thermische Zyklen und Partikelkontamination, die zu Verhärtung, Rissbildung oder Extrusion der Dichtung führen
Zylinderfressen oder -kratzen
Ursache: Fehlausrichtung, unzureichende Schmierung oder Eindringen von Fremdpartikeln, die abrasiven Verschleiß an der Stößel-/Stempelzylinderoberfläche verursachen
Wartungsindikatoren
  • Sichtbare Hydraulikflüssigkeitsleckage um die Stößeldichtung oder den Zylinderkörper
  • Abnormale Klopf- oder Schleifgeräusche während des Betriebs, die auf Fehlausrichtung oder Verschleiß interner Komponenten hinweisen
Technische Hinweise
  • Implementierung regelmäßiger Fluidanalysen und Filtrationswartung, um kontaminationsbedingten Verschleiß zu verhindern
  • Etablierung von Ausrichtungsverifikationsverfahren und Verwendung von Präzisionsmontagevorrichtungen, um Querlastspannungen zu minimieren

Konformität und Fertigungsnormen

Referenznormen
ISO 286-1:2010 (Geometrische Produktspezifikationen - Grenzmaße und Passungen)ANSI B4.1-1967 (Bevorzugte Grenzmaße und Passungen für zylindrische Teile)DIN 7150-1:2017 (System der Grenzmaße und Passungen - Teil 1: Grundlagen der Toleranzen, Abmaße und Passungen)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,02 mm
  • Ebenheit der Schlagfläche: 0,1 mm
Qualitätsprüfung
  • Dimensionsprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell- oder Brinell-Skala)

Hersteller von Stößel / Stempel

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden üblicherweise für den Stößel/Stempel verwendet?

Der Stößel/Stempel wird typischerweise aus legiertem Stahl oder Werkzeugstahl hergestellt, mit Werkstoffgüten wie 42CrMo oder 40Cr, wärmebehandelt für Festigkeit und Verschleißfestigkeit. Die spezifische Güte sollte für die beabsichtigte Anwendung mit dem Hersteller bestätigt werden.

Was ist der typische Nennkraftbereich für einen Stößel/Stempel?

Die Nennkraft liegt typischerweise zwischen 100 und 2000 kN, abhängig vom Modell der Abkantpresse. Dieser Wert bestimmt die maximale Biegekapazität und muss an Materialdicke und Biegelänge angepasst werden.

Wie erreicht der Stößel/Stempel präzises Biegen?

Der Stößel bewegt sich vertikal entlang präziser Führungen, angetrieben von Hydraulikzylindern. Positionssensoren und Hydraulikventile regulieren Hubtiefe, Geschwindigkeit und Tonnage, um genaue und wiederholbare Biegungen zu gewährleisten. Die Arbeitshubgeschwindigkeit ist typischerweise langsamer als die Rücklaufgeschwindigkeit für Genauigkeit.

Welche Wartung ist für den Stößel/Stempel erforderlich?

Regelmäßige Wartung umfasst die Überprüfung des Hydrauliköls, der Dichtungen und des Führungsverschleißes. Achten Sie auf ungewöhnliche Geräusche, inkonsistentes Biegen oder Hydrauliklecks. Befolgen Sie stets den Wartungsplan des Herstellers und verifizieren Sie Spezifikationen mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Stößel / Stempel

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Stößel / Stempel?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Ständerguss/-schweißkonstruktion
Nächstes Produkt
Stößel-/Schlittenbaugruppe
AngebotChat