Strukturierte Fertigungsdaten · 2026

Oberstempel-Baugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Oberstempel-Baugruppe im Bereich Maschinen- und Anlagenbau anhand von Presskraft bis Stempeldurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Oberstempel-Baugruppe wird durch die Baugruppe aus Stempelspitze und Stanzwelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine kritische Komponente von Rundlauf-Tablettenpressen, die eine Abwärtsdruckkraft ausübt, um Tabletten aus Pulver oder granulierten Materialien zu formen.

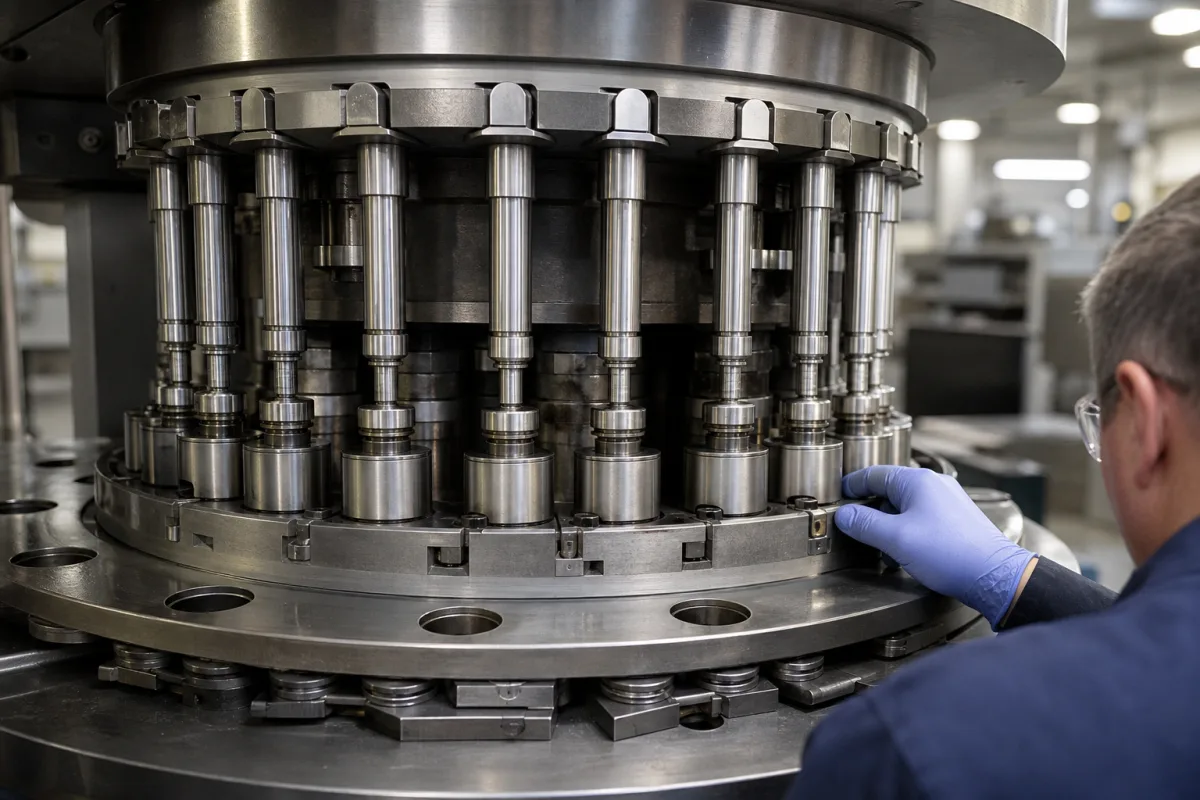
Oberstempel-Baugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Oberstempel-Baugruppe ist eine wesentliche Unterbaugruppe in industriellen Rundlauf-Tablettenpressen, die für die Ausübung präzisen Abwärtsdrucks während des Tablettenpresszyklus verantwortlich ist. Sie arbeitet mit der Unterstempel-Baugruppe und der Matrize zusammen, um pharmazeutische Pulver, chemische Verbindungen oder andere granulierte Materialien zu gleichmäßigen Tabletten mit konsistentem Gewicht, Dicke und Härte zu verdichten. Die Baugruppe umfasst typischerweise Stempelspitzen, Stempelschäfte, Führungen und Haltevorrichtungen, die präzise Ausrichtung und Kraftübertragung gewährleisten. Häufig verwendete Materialien sind Werkzeugstahl, Edelstahl und Hartmetallspitzen, mit Materialgüten wie D2 oder 9CrWMn gemäß GB/T 1299. Zu den wichtigsten Parametern gehören ein Druckkraftbereich von 10–100 kN, Stempeldurchmesser von 10–40 mm, Stempellänge von 100–200 mm, Oberflächenhärte von 58–62 HRC, Oberflächenrauheit von Ra 0,2–0,4 µm, Konzentrizität ≤0,01 mm, Geradheit ≤0,02 mm, Arbeitstemperatur von 10–50°C und Gewicht von 0,5–2,5 kg. Diese Werte sind Referenzbereiche des Verzeichnisses und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Oberstempel-Baugruppe arbeitet innerhalb eines definierten Anwendungsbereichs: Sie ist für Rundlauf-Tablettenpressen ausgelegt und keine eigenständige Maschine. Ihr Funktionsprinzip besteht darin, in den Matrizenraum abzusteigen, kontrollierte Druckkraft auszuüben und sich zurückzuziehen, um das Ausstoßen der Tablette zu ermöglichen. Auswahlkriterien umfassen die erforderlichen Tablettenabmessungen, Druckkraft und Produktionsgeschwindigkeit. Schnittstellen umfassen den Pressenrahmen, Unterstempel und Matrize. Verifizierungsfragen sollten Materialzertifizierung, Maßtoleranzen und Oberflächengüte ansprechen. Wartungssignale umfassen erhöhten Verschleiß an Stempelspitzen, Härteverlust oder Abweichungen im Tablettengewicht. Versagensgrenzen umfassen das Überschreiten der maximalen Druckkraft oder das Arbeiten außerhalb des angegebenen Temperaturbereichs, was zu Verformung oder Bruch führen kann. Stellen Sie sicher, dass Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Während des Betriebs steigt die Oberstempel-Baugruppe in den mit Material gefüllten Matrizenraum ab, übt kontrollierte Druckkraft aus, um die Tablette zu formen, und zieht sich dann zurück, um das Ausstoßen der Tablette zu ermöglichen. Die Baugruppe umfasst typischerweise Stempelspitzen, Stempelschäfte, Führungen und Haltevorrichtungen, die präzise Ausrichtung und Kraftübertragung gewährleisten. Die Druckkraft wird im Bereich von 10–100 kN ausgeübt, und der Stempel bewegt sich mit einem Hub, der durch das Nockenprofil der Presse bestimmt wird. Die Stempelspitze kontaktiert das Pulverbett und verdichtet es auf die gewünschte Dichte. Nach der Verdichtung zieht sich der Oberstempel zurück, und der Unterstempel steigt auf, um die Tablette auszustoßen. Das Design der Baugruppe stellt sicher, dass der Stempel mit der Matrize ausgerichtet bleibt, wodurch Verschleiß minimiert und Tablettenuniformität erhalten bleibt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Presskraft10–100 kNMaximum force capacity of the punch assembly
Stempeldurchmesser10–40 mmStandard sizes per tablet press model
Stempellänge100–200 mmOverall length including head and tip
Härte58–62 HRCSurface hardness for wear resistance
OberflächenrauheitRa 0.2–0.4 µmCritical for tablet release and punch life
Konzentrizität≤0.01 mmEnsures uniform tablet weight
Geradheit≤0.02 mmPrevents binding in the die
Betriebstemperatur10–50 °CAbove 50°C may affect material properties
WerkstoffD2 / 9CrWMnTool steel for high wear resistanceGB/T 1299
Gewicht0.5–2.5 kgDepends on size and material

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Edelstahl Hartmetall-bestückt

Komponenten / BOM

Components / BOM
  • Stempelspitze
    Direkte Kontaktfläche, die Material in Tablettenform presst
    Material: Werkzeugstahl oder Hartmetall
  • Stanzwelle
    Überträgt Druckkraft vom Pressmechanismus auf die Stanzspitze
    Material: Vergüteter Stahl
  • Führungsbuchsen
    Sichert präzise vertikale Ausrichtung und reduziert seitliche Bewegung während der Kompression
    Material: Bronze oder Polymerverbundwerkstoff
  • Haltevorrichtung
    Sichert die Stanzbaugruppe im Pressenturm, ermöglicht aber den Austausch
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung überschreitet 0,05 mm radiale Toleranz Exzentrische Belastung verursacht Biegemoment > 450 N·m Präzisionsgeschliffene Führungsstifte mit 0,01 mm Spiel, Laserausrichtungsverifikation bei der Installation
Schmierstoffdegradation bei 150°C thermischer Schwelle Grenzschmierung versagt, erhöht Reibungskoeffizient von 0,08 auf 0,35 Gebläsekühlung hält 70°C Oberflächentemperatur, PTFE-beschichtete Lagerflächen

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-80 kN Kompressionskraft, 0,1-0,5 mm/s Absenkgeschwindigkeit, 30-120°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Materialstreckgrenze überschritten bei 850 MPa Spannung, Ermüdungsrissinitiierung bei 10^6 Zyklen (Goodman-Kriterium), Hertzsche Kontaktspannung > 2,8 GPa
Hochzyklische Ermüdung durch zyklische Belastung bei 30-100 Hz, adhäsiver Verschleiß durch Pulverabrasion (Archard-Gesetz), Spannungsrisskorrosion in Edelstahl 316L bei Chloridkonzentrationen > 25 ppm
Fertigungskontext
Oberstempel-Baugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 100 kN Kompressionskraft (variiert je nach Pressenmodell)
Weitere Spezifikationen:Maximale Tablettendurchmesser: 25 mm, Minimale Tablettendicke: 2 mm, Betriebsgeschwindigkeit: Bis zu 600.000 Tabletten/Stunde
Betriebstemperatur:Umgebungstemperatur bis 80°C (typischer pharmazeutischer Verarbeitungsbereich)
Montage- und Anwendungskompatibilität
Pharmazeutische Pulvermischungen (Hilfsstoffe + Wirkstoff)Nahrungsergänzungsmittel-GranulateKeramikpulver-Presslinge
Nicht geeignet: Hochabrasive oder korrosive Medien (z.B. Metallpulver mit scharfen Kanten, saure Verbindungen)
Auslegungsdaten
  • Erforderlicher Tablettendurchmesser und -form (bestimmt die Stempelspitzengeometrie)
  • Maximale benötigte Kompressionskraft für die Materialdichte
  • Produktionsrate (Tabletten/Stunde) und Pressenturret-Konfiguration

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung aus wiederholten Kompressionszyklen, die zu Spannungskonzentrationen an Konstruktionsübergängen oder Materialfehlern führt
Verschleiß und dimensionelle Degradation
Ursache: Abrasive Kontakt mit Werkzeugoberflächen und partikuläre Kontamination, die zum Verlust kritischer Toleranzen und der Oberflächengüte führt
Wartungsindikatoren
  • Abnormale Klopf- oder Aufprallgeräusche während des Betriebs, die auf Fehlausrichtung oder übermäßiges Spiel hinweisen
  • Sichtbare Riefen, Fressen oder Materialübertragung auf Stempeloberflächen während der Routineinspektion
Technische Hinweise
  • Implementierung von Präzisionsausrichtungsverfahren während der Installation und regelmäßige Laserausrichtungsverifikation zur Minimierung exzentrischer Belastung
  • Etablierung strenger Kontaminationskontrollprotokolle, einschließlich gefilterter Schmiersysteme und sauberer Handhabungsverfahren, um abrasiven Verschleiß zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 286-2:2010 (Geometrische Produktspezifikationen - Grenzmaße und Passungen)DIN 8580:2003-09 (Fertigungsverfahren - Begriffe, Einteilung)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Stempelfläche zur Montagefläche: 0,02 mm
Qualitätsprüfung
  • Dimensionsverifikation mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala) zur Materialkonformität

Hersteller von Oberstempel-Baugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden für die Oberstempel-Baugruppe verwendet?

Häufige Materialien sind Werkzeugstahl, Edelstahl und Hartmetallspitzen. Materialgüten wie D2 oder 9CrWMn werden gemäß GB/T 1299 referenziert. Die Wahl hängt von der Anwendung und der erforderlichen Verschleißfestigkeit ab.

Was ist der typische Druckkraftbereich?

Der Referenzbereich liegt bei 10–100 kN. Die tatsächliche Kraftkapazität hängt jedoch vom spezifischen Modell und der Anwendung ab. Verifizieren Sie immer mit dem Hersteller oder Lieferanten.

Wie funktioniert die Oberstempel-Baugruppe?

Sie steigt in den Matrizenraum ab, übt kontrollierte Druckkraft aus, um die Tablette zu formen, und zieht sich dann zurück. Die Baugruppe umfasst Stempelspitzen, Schäfte, Führungen und Haltevorrichtungen, um Ausrichtung und Kraftübertragung zu gewährleisten.

Welche Wartungssignale deuten auf Verschleiß hin?

Anzeichen sind erhöhter Verschleiß an Stempelspitzen, Verlust der Oberflächenhärte oder Abweichungen im Tablettengewicht. Regelmäßige Inspektion und Verifizierung von Abmessungen und Oberflächengüte werden empfohlen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Oberstempel-Baugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Oberstempel-Baugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Oberflächenplatte
Nächstes Produkt
Oberwagen
AngebotChat