Strukturierte Fertigungsdaten · 2026

Präzisions-Faseroptik-Poliermaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Faseroptik-Poliermaschine im Bereich Herstellung von Kommunikationsgeräten anhand von Poliergeschwindigkeit bis Polierdruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Faseroptik-Poliermaschine wird durch die Baugruppe aus Polierkopf-Baugruppe und Druckregelsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

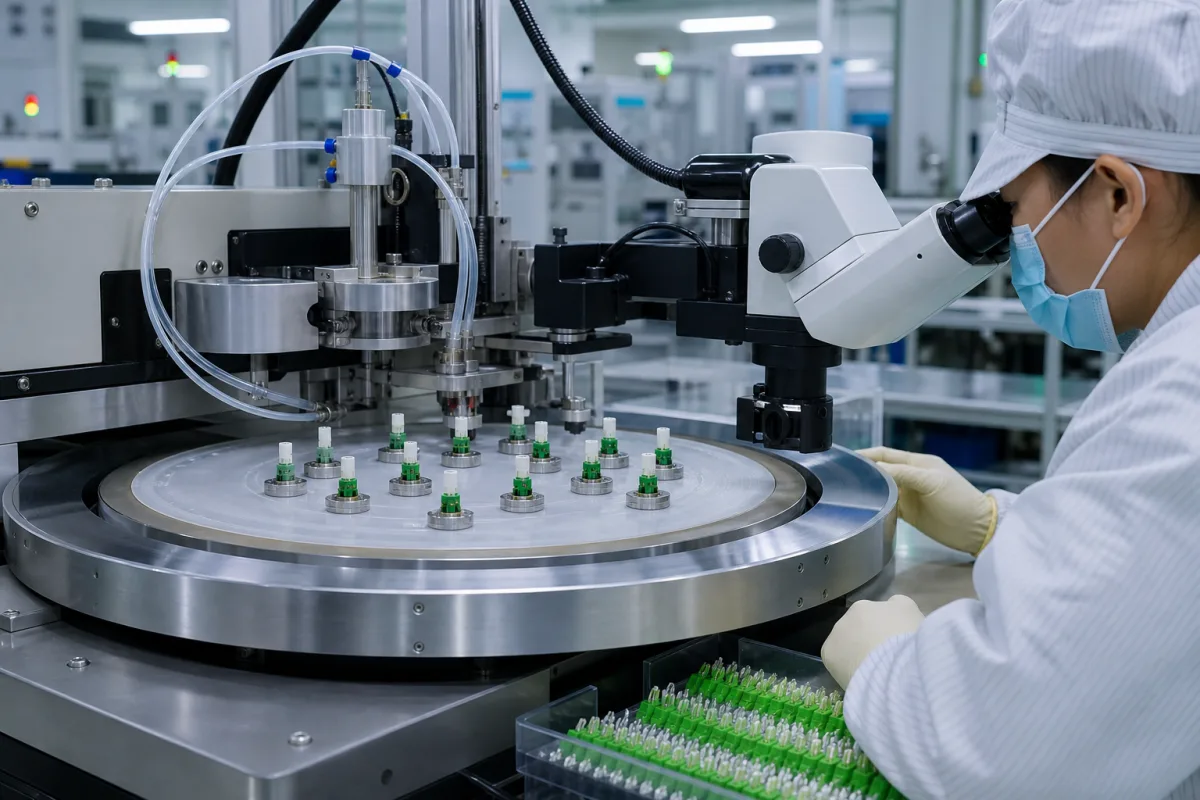
Industriemaschine zum Polieren von Glasfasersteckverbindern auf optische Oberflächengüte

Präzisions-Faseroptik-Poliermaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Diese eigenständige Industriemaschine ist für die letzte Polierstufe in der Herstellung von Glasfasersteckverbindern konzipiert. Sie poliert die Stirnflächen von Glasfaserferrulen präzise, um ultra-glatte, defektfreie Oberflächen zu erzielen, die für niedrige Einfügedämpfung und hohe Rückflussdämpfung in optischen Verbindungen entscheidend sind. Die Maschine ist unerlässlich für die Herstellung von Steckverbindern, die in Telekommunikation, Rechenzentren und Hochgeschwindigkeitsnetzen verwendet werden. Sie gewährleistet gleichbleibende Qualität über Serienproduktionschargen.

Die Maschine hält Glasfasersteckverbinder in präzisen Vorrichtungen und dreht sie gegen Polierfolien oder -pads mit kontrolliertem Druck, Geschwindigkeit und Bewegungsmustern, um mikroskopische Unebenheiten zu entfernen und eine spezifizierte Oberflächenrauheit zu erreichen. Sie ist mit einem Rahmen aus Edelstahl und Aluminiumlegierung, Polycarbonat-Schutzabdeckungen und Keramikkomponenten für Langlebigkeit und Präzision gebaut.

Wichtige Parameter umfassen: Poliergeschwindigkeit 60–120 U/min, Polierdruck 1,0–1,6 N, Oberflächenrauheit ≤0,05 nm Ra (gemäß ISO 4287), Zykluszeit 30–60 Sekunden, Leistungsaufnahme 0,5–1,2 kW, Grundfläche 600×500×450 mm, Betriebstemperatur 5–40 °C, relative Luftfeuchtigkeit 20–80 % RH (nicht kondensierend), Schutzart IP54 (gemäß IEC 60529), Stromversorgung 220–240 V AC (50/60 Hz, einphasig), Luftversorgungsdruck 0,4–0,6 MPa und Gewicht 45–60 kg je nach Konfiguration.

Diese Werte sind Referenzbereiche; verifizieren Sie modellspezifische Spezifikationen mit dem Hersteller oder Lieferanten vor der Beschaffung. Die Maschine erfordert eine saubere, trockene Umgebung und eine ordnungsgemäße Luftversorgung für die pneumatische Betätigung. Regelmäßige Wartung umfasst die Überprüfung des Polierfolienverschleißes, die Reinigung der Vorrichtungen und die Kalibrierung von Druck- und Geschwindigkeitseinstellungen. Das Nichteinhalten der Parameter kann zu inkonsistenter Oberflächengüte führen, was zu hoher Einfügedämpfung oder schlechter Rückflussdämpfung in optischen Verbindungen führt. Konsultieren Sie immer die Herstellerdokumentation für Installation, Betrieb und Wartung.

Funktionsprinzip

Die Maschine funktioniert, indem Glasfasersteckverbinder in präzisen Vorrichtungen fixiert werden. Der Polierkopf dreht sich mit kontrollierter Geschwindigkeit (60–120 U/min) und übt einen eingestellten Druck (1,0–1,6 N) auf Polierfolien oder -pads aus. Das Bewegungsmuster und die Dauer (30–60 Sekunden pro Zyklus) sind programmiert, um mikroskopische Oberflächenunregelmäßigkeiten zu entfernen. Der Prozess erreicht eine Oberflächenrauheit von ≤0,05 nm Ra, gemessen nach ISO 4287. Die Maschine verwendet pneumatische Betätigung zur Druckregelung und benötigt eine Luftversorgung von 0,4–0,6 MPa. Der gesamte Prozess ist gekapselt, um eine saubere Umgebung zu gewährleisten und Bediener zu schützen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Poliergeschwindigkeit60–120 U/minDrehzahl des Polierkopfes
Polierdruck1.0–1.6 NewtonAngewendete Kraft während des Polierzyklus
Rauheit≤0.05 nm RaErreichbare OberflächengüteISO 4287
Zykluszeit30–60 SekundenZeit pro Polierzyklus
Leistungsaufnahme0.5–1.2 KilowattMaximale elektrische Leistungsaufnahme
Grundfläche600×500×450 mm²Maschinenbasisabmessungen
Betriebstemperatur5–40 °COutside range may affect polishing consistency
Relative Luftfeuchtigkeit20–80 % RHNon-condensing
SchutzartIP54Dust and splash resistantIEC 60529
Stromversorgung220–240 V AC50/60 Hz, single phase
Luftversorgungsdruck0.4–0.6 MPaFor pneumatic actuation
Gewicht45–60 kgDepending on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Polycarbonat Keramik

Komponenten / BOM

Components / BOM
  • Polierkopf-Baugruppe
    Hält und dreht Steckverbinder während des Poliervorgangs
    Material: Edelstahl
  • Druckregelsystem
    Regelt die aufgebrachte Polierkraft
    Material: Aluminiumlegierung
  • Aufspannplatte
    Sichert mehrere Steckverbinder für die Chargenpolitur
    Material: Keramik
  • Kühlsystem
    Zirkuliert Kühlflüssigkeit zur Vermeidung von Überhitzung
    Material: Polycarbonat
  • Polierfolie / -pad
    Das Schleifmittel, gegen das die Steckverbinder-Stirnfläche bearbeitet wird; die Körnung wird im Zyklus geändert.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Verschiebung der Partikelgrößenverteilung des abrasiven Schleifmittels >±15 % vom Nennwert 0,3 μm mittlerer Durchmesser Erhöhte Oberflächenrauheit (Ra >0,02 μm) verursacht Einfügedämpfung >0,5 dB Integrierter Laser-Partikelgrößenanalysator mit Echtzeit-Schleifmittelviskositätsregelsystem
Spindellager-Vorspannungsverlust durch thermische Zyklen über 10⁴ Zyklen zwischen 20-80°C Winkelabweichung >0,001° verursacht Konzentrizitätsfehler >1,5 μm Keramik-Hybridlager mit Siliziumnitrid-Wälzkörpern (E=310 GPa, α=3,2×10⁻⁶/°C)

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-2,0 N·m Polierdrehmoment, 50-5000 U/min Spindeldrehzahl, 20-80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Polierdruck über 3,5 N·m verursacht Faserkernbruch, Spindelschwingungsamplitude >5 μm RMS induziert Oberflächendefekte, Temperatur >85°C degradiert Epoxidbindung
Sprödbruch des Siliziumdioxid-Faserkerns bei Spannungskonzentrationen über 0,7 GPa, Rayleigh-Streuung durch Oberflächenrauheit >λ/10 (1550 nm Wellenlänge), thermische Ausdehnungsdifferenz (CTE: Siliziumdioxid 0,55×10⁻⁶/°C vs. Edelstahl 17,3×10⁻⁶/°C) verursacht Delamination
Fertigungskontext
Präzisions-Faseroptik-Poliermaschine wird innerhalb von Herstellung von Kommunikationsgeräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

fiber optic connector polisher ferrule polishing system optical fiber end-face polishing machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,2-0,6 MPa (pneumatisches System)
Weitere Spezifikationen:Schleifmittelkonzentration: 0,1-1,0 μm Diamantabrasiv, 5-15 Gew.-%
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Keramik-Ferrulen (Zirkonoxid)Glasfaser-SteckverbinderSiliziumbasierte optische Komponenten
Nicht geeignet: Hochvibrationsumgebungen (übersteigt 0,5g RMS)
Auslegungsdaten
  • Steckverbindertyp und Ferrule-Material
  • Erforderliche Oberflächengüte (Ra-Wert in nm)
  • Produktionsdurchsatz (Steckverbinder/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Polierpad-Degradation
Ursache: Übermäßiger Verschleiß durch abrasive Schleifmittelpartikel und falsche Druckeinstellungen, was zu inkonsistenter Oberflächengüte und erhöhter Einfügedämpfung führt.
Ausrichtungsdrift im Faserspannmechanismus
Ursache: Thermische Ausdehnung/Schrumpfung von Komponenten, Vibrationen durch Polierbewegung und Verschleiß in Präzisionslagern, was zu Winkelabweichung und schlechter Steckverbinderleistung führt.
Wartungsindikatoren
  • Hörbare Schleif- oder Kratzgeräusche während Polierzyklen, die auf Padverschleiß oder mechanische Interferenz hinweisen
  • Sichtbare Schleifmittel-Leckage oder -Ansammlung um Polierköpfe, die auf Dichtungsversagen oder verstopften Abfluss hindeuten
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Schwingungsanalyse an Spindellagern und automatisierter optischer Inspektion polierter Stirnflächen, um Degradation vor Ausfall zu erkennen
  • Etablierung strenger Kontaminationskontrollprotokolle, einschließlich HEPA-gefilterter Gehäuse, regelmäßiger Schleifmittelfiltration und präziser Reinigung von Faserhaltern, um das Eindringen abrasiver Partikel zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 10110-5:2015 (Optik und Photonik - Erstellung von Zeichnungen für optische Elemente und Systeme - Oberflächenformtoleranzen)ANSI/TIA-455-219-A (Messung der Stirnflächengeometrie von Faseroptik-Steckverbindern)DIN 58141-2 (Prüfung von Lichtwellenleiter-Steckverbindern - Teil 2: Stirnflächengeometrie zylindrischer Ferrulen)
Fertigungsgenauigkeit
  • Stirnflächenkrümmungsradius: 10-25 mm
  • Faserhöhe (Überstand/Einsenkung): -100 bis +50 nm
Qualitätsprüfung
  • Interferometrische Stirnflächengeometrieanalyse
  • Optische Rückflussdämpfungsmessung

Hersteller von Präzisions-Faseroptik-Poliermaschine

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die typische Zykluszeit dieser Poliermaschine?

Die Zykluszeit beträgt typischerweise 30–60 Sekunden pro Polierzyklus, abhängig vom Steckverbindertyp und der gewünschten Oberflächengüte. Beachten Sie immer die Richtlinien des Herstellers für spezifische Einstellungen.

Welche Oberflächenrauheit kann diese Maschine erreichen?

Die Maschine kann eine Oberflächenrauheit von ≤0,05 nm Ra erreichen, gemessen nach ISO 4287. Die tatsächlichen Ergebnisse hängen jedoch von der Polierfolie, dem Druck, der Geschwindigkeit und dem Ausgangszustand der Ferrule ab.

Was sind die Umgebungsanforderungen für den Betrieb?

Die Maschine sollte in einer Umgebung mit einer Temperatur von 5–40 °C und einer relativen Luftfeuchtigkeit von 20–80 % RH (nicht kondensierend) betrieben werden. Sie hat eine Schutzart von IP54, was Staub- und Spritzwasserschutz bedeutet.

Welche Strom- und Luftversorgung wird benötigt?

Die Maschine benötigt eine Stromversorgung von 220–240 V AC (50/60 Hz, einphasig) und eine Druckluftversorgung von 0,4–0,6 MPa für die pneumatische Betätigung. Verifizieren Sie diese Spezifikationen mit dem Hersteller für Ihr spezifisches Modell.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Kommunikationsgeräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Faseroptik-Poliermaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Faseroptik-Poliermaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Multi-Protokoll-Netzwerkprotokoll-Analysator
Nächstes Produkt
Präzisions-Lichtwellenleiter-Ferrule
AngebotChat