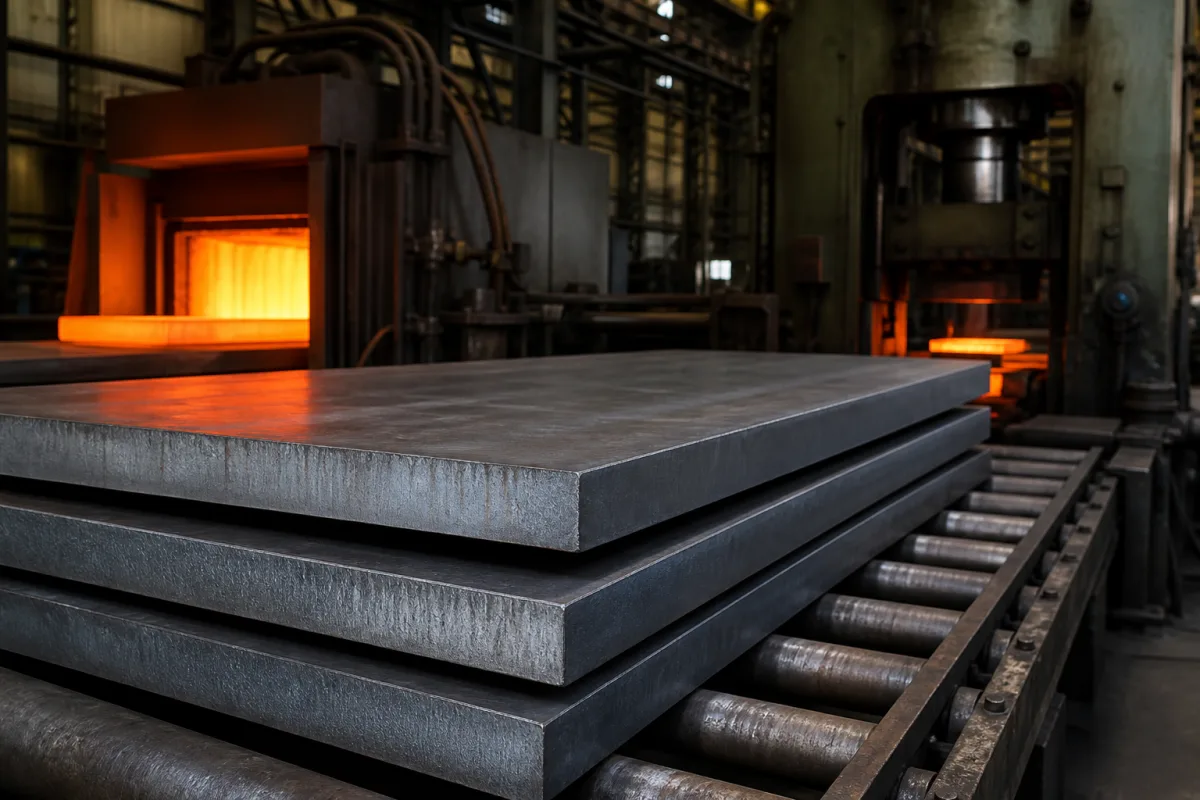
Technische Definition
Schmiedestahlblech ist ein halbfertiges Industriematerial, das durch kontrollierte Walz- und Wärmebehandlungsprozesse hergestellt wird, um eine optimale Mikrostruktur für nachfolgende Schmiede-, Press- und Stanzoperationen zu erreichen. Es zeichnet sich durch verbesserte Umformbarkeit, gleichmäßige Kornstruktur und konsistente mechanische Eigenschaften über die gesamte Dicke aus, was eine zuverlässige Leistung bei hochbelasteten Verformungsprozessen gewährleistet. Dieses Material dient als grundlegender Input für die Herstellung komplexer Schmiedekomponenten in den Bereichen Automobil, Luft- und Raumfahrt, Schwermaschinen und Energie, wo strukturelle Integrität und Ermüdungsbeständigkeit kritische Anforderungen sind. Das Blech ist in niedriglegierten und Kohlenstoffstahlsorten erhältlich, mit mechanischen Eigenschaften wie Streckgrenze (345–460 MPa), Zugfestigkeit (485–620 MPa), Dehnung (18–22%), Kerbschlagarbeit (27–40 J) und Härte (150–190 HBW) gemäß relevanten Normen. Zu den Abmessungsoptionen gehören Dicke bis 150–250 mm, Breite 1500–3000 mm und Länge 6000–12000 mm, mit Ebenheitstoleranz ≤3 mm/m und Oberflächengüte Ra 1,6–3,2 μm. Kohlenstoffäquivalent (0,38–0,45 CE) weist auf Schweißbarkeit und Härtbarkeit hin. Der Betriebstemperaturbereich liegt bei -20 bis 200 °C und die Dichte bei 7,85 g/cm³. Diese Werte sind Referenzbereiche und müssen für spezifische Anwendungen verifiziert werden. Das Blech ist für den Einsatz in Warmumform-, Press- und Stanzprozessen konzipiert und bietet vorhersehbaren Materialfluss und Beständigkeit gegen Rissbildung. Es ist kein fertiges Bauteil, sondern ein Rohmaterial, das weiterverarbeitet werden muss. Käufer sollten vor dem Einkauf die genauen Spezifikationen, einschließlich mechanischer Eigenschaften, Abmessungen und Einhaltung anwendbarer Normen, mit dem rechtlichen Hersteller oder Lieferanten bestätigen.
Funktionsprinzip
Das Blech bietet ein gleichmäßiges, vorhersehbares Materialverhalten unter Druckkräften beim Schmieden und Zugkräften beim Stanzen. Seine kontrollierte Mikrostruktur und konsistenten mechanischen Eigenschaften ermöglichen kontrollierte Fließeigenschaften, die Rissbildung oder übermäßige Rückfederung verhindern. Die Streckgrenze und Duktilität des Materials ermöglichen plastische Verformung ohne Bruch, während Härte und Zähigkeit Widerstand gegen Verschleiß und Stoß bei hochbelasteten Operationen gewährleisten. Die Ebenheit und Oberflächengüte erleichtern den Werkzeugkontakt und reduzieren Reibung, was zur genauen Teilegeometrie beiträgt. Das Kohlenstoffäquivalent beeinflusst Schweißbarkeit und Härtbarkeit und wirkt sich auf das Ansprechen des Materials auf Wärmebehandlung und Fügeprozesse aus. Die Betriebstemperatur beeinflusst Fließspannung und Umformbarkeit, wobei der angegebene Bereich für Warmumformung geeignet ist. Diese Eigenschaften gewährleisten zuverlässige Leistung in anspruchsvollen Schmiede- und Stanzanwendungen, aber das tatsächliche Verhalten hängt von Prozessparametern und Teiledesign ab.