Strukturierte Fertigungsdaten · 2026

Strangführungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Strangführungssystem im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Führungsrollendurchmesser bis Anzahl der Stränge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Strangführungssystem wird durch die Baugruppe aus Einführungsführung und Spannungsregelrollen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

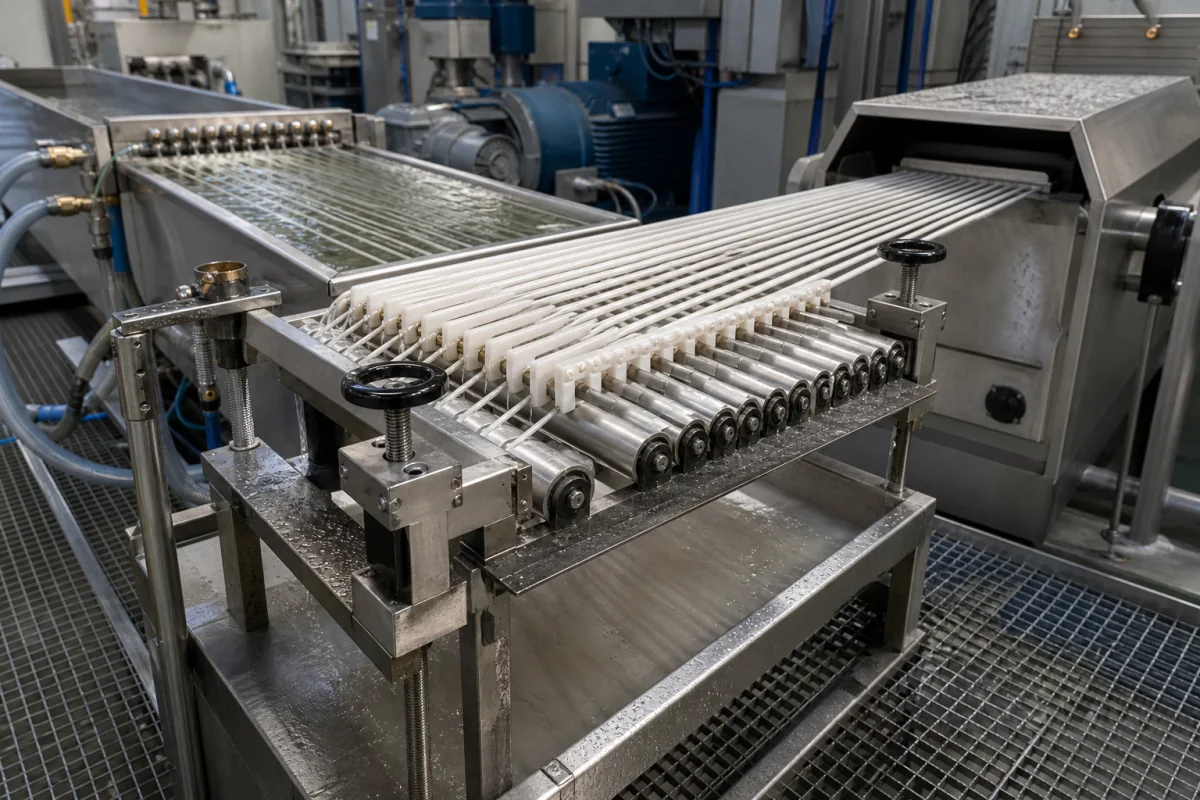
Ein mechanisches System, das Polymerstränge während des Pelletierprozesses präzise führt und positioniert

Strangführungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Strangführungssystem ist eine kritische Komponente im Polymer-Pelletier-Strangschneider, die eine kontinuierliche, stabile und korrekt ausgerichtete Bewegung der Polymerstränge vom Extruder zur Schneideinrichtung gewährleistet. Es hält die Strangspannung aufrecht, verhindert Verwicklungen und sorgt für eine gleichmäßige Pelletlänge, indem es den Strangweg durch eine Reihe von Rollen, Führungen und Spannvorrichtungen steuert. Das System umfasst typischerweise Führungsplatten, die die Stränge beim Austritt aus dem Extruder trennen und ausrichten, Spannrollen, die eine konstante Spannung aufrechterhalten, und Positionierführungen, die einen präzisen Eintritt in die Schneidmesser gewährleisten. Einige Systeme integrieren Sensoren, um die Strangposition zu überwachen und die Führungen automatisch anzupassen, um die Ausrichtung beizubehalten. Das System ist für die Herstellung von Gummi- und Kunststoffprodukten konzipiert, insbesondere für Pelletieroperationen. Es ist mit Führungsrollendurchmessern von 80 bis 200 mm erhältlich, nimmt 4 bis 60 Stränge auf und verarbeitet Strangdurchmesser von 1 bis 10 mm. Die Führungsgeschwindigkeit reicht von 10 bis 60 m/min, mit einer Positioniergenauigkeit von ±0,05 mm. Der Betriebstemperaturbereich liegt bei -40 bis 85 °C. Verwendete Materialien umfassen Edelstahl, gehärteten Werkzeugstahl und keramikbeschichtetes Aluminium. Das Material für den Polymerkontakt ist typischerweise korrosionsbeständiger Edelstahl der Güten 304 oder 316L gemäß ASTM A240. Die Oberflächenrauheit beträgt Ra 0,4 bis 0,8 μm gemäß ISO 4287. Das Gewicht liegt zwischen 50 und 200 kg, und die Schutzart ist IP54 bis IP65 gemäß IEC 60529. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist eine Komponente, keine eigenständige Maschine, und seine Leistung hängt von der Integration mit Extruder und Pelletierer ab. Für die Beschaffung verifizieren Sie modellspezifische Spezifikationen und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das System verwendet eine Kombination aus festen Führungen, verstellbaren Rollen und Spannmechanismen, um Polymerstränge entlang eines vorgegebenen Pfads zu leiten. Wenn die Stränge den Extruder verlassen, passieren sie Führungsplatten, die sie trennen und ausrichten, dann Spannrollen, die eine konstante Spannung aufrechterhalten, und schließlich Positionierführungen, die einen präzisen Eintritt in die Schneidmesser gewährleisten. Einige Systeme integrieren Sensoren, um die Strangposition zu überwachen und die Führungen automatisch anzupassen, um die Ausrichtung beizubehalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Führungsrollendurchmesser80–200 mmDetermines strand bending radius and contact area
Anzahl der Stränge4–60Matches extruder output and pelletizer capacity
Strangdurchmesserbereich1–10 mmTypical polymer strand sizes for underwater or dry cutting
Führungsgeschwindigkeit10–60 m/minMust match pelletizer throughput
Positioniergenauigkeit±0.05 mmEnsures uniform strand spacing and cutting quality
Betriebstemperatur-40–85 °CMust withstand process heat and ambient conditions
Werkstoff304/316LCorrosion-resistant stainless steel for polymer contactASTM A240
OberflächenrauheitRa 0.4–0.8 μmSmooth finish prevents strand sticking and wearISO 4287
Gewicht50–200 kgDepends on size and material; affects installation
SchutzartIP54–IP65Protects against water and dust in pelletizing areaIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Gehärteter Werkzeugstahl Keramikbeschichtetes Aluminium

Komponenten / BOM

Components / BOM
  • Einführungsführung
    Erste Trennung und Ausrichtung der Stränge beim Eintritt in das System
    Material: Vergüteter Werkzeugstahl
  • Spannungsregelrollen
    Gewährleistung einer gleichmäßigen Strangspannung und Verhinderung von Durchhang oder Überspannung
    Material: Edelstahl mit Gummibeschichtung
  • Ausrichtführungen
    Präzise Positionierung der Stränge vor dem Eintritt in den Schneidemechanismus
    Material: Keramikbeschichtetes Aluminium
  • Einstellmechanismus
    Ermöglicht die Feinjustierung der Führungspositionen für verschiedene Strangdurchmesser und Materialien
    Material: Edelstahl
  • Montagerahmen
    Strukturelle Unterstützung und Integration mit dem Pelletierschneidaggregat
    Material: Kohlenstoffstahl
  • Seilpositionssensoren
    Überwacht, wo die Stränge tatsächlich laufen, damit die Führungen automatisch beschnitten werden können.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Lagerabnutzung überschreitet 0,2 mm radiales Spiel Exzentrizität der Führungsrolle verursacht ±3 mm Strangoszillation Keramikbeschichtete Lager mit maximal 0,05 mm radialer Toleranz und automatisierte Verschleißüberwachung mittels Laser-Wegsensoren
Thermischer Gradient überschreitet 15°C/mm über die Führungsoberfläche Differenzielle thermische Ausdehnung verursacht 0,8 mm Führungsfehlausrichtung Isothermes Design mit Kupfer-Wärmerohren, die ±2°C Gleichmäßigkeit aufrechterhalten, und aktive Kühlung mit 500 W/m² Wärmestromkapazität

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-5,0 m/s Stranggeschwindigkeit, 0,1-0,5 mm Positionsabweichung, -40°C bis +85°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Stranggeschwindigkeit überschreitet 6,0 m/s, was zu zentrifugaler Instabilität führt, Positionsabweichung überschreitet 1,0 mm, was zu Strangkollision führt, Temperatur überschreitet 100°C, was zu Polymeradhäsion führt
Zentrifugalkraft, die die Materialstreckgrenze überschreitet (F_c = mω²r > σ_Streckspannung*A), thermischer Ausdehnungskoeffizienten-Mismatch (ΔL = αLΔT > Spiel), viskoelastischer Übergang des Polymers oberhalb der Glasübergangstemperatur (T_g)
Fertigungskontext
Strangführungssystem wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 2 bar (29 psi)
Durchflussrate:Bis zu 10.000 kg/h (22.046 lb/h) pro Strang
Betriebstemperatur:Umgebungstemperatur bis 150°C (302°F)
Montage- und Anwendungskompatibilität
Polyethylen (PE)-SträngePolypropylen (PP)-SträngePolyamid (PA)-Stränge
Nicht geeignet: Abrasiv gefüllte Polymerverbindungen (z.B. glasgefüllt, mineralgefüllt)
Auslegungsdaten
  • Strangdurchmesser (mm/Zoll)
  • Anzahl der Stränge
  • Liniengeschwindigkeit (m/min oder ft/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Verformung der Führungsnut
Ursache: Kontinuierlicher abrasiver Kontakt mit bewegten Strängen unter Spannung, der zu Materialverlust und Maßänderungen führt, die die Ausrichtungspräzision beeinträchtigen.
Lager- oder Rollenfressen
Ursache: Schmierungversagen aufgrund von Kontamination, falscher Schmierstoffauswahl oder unzureichenden Wartungsintervallen, was zu erhöhter Reibung und schließlich Blockierung führt.
Wartungsindikatoren
  • Hörbare Schrapp-, Schleif- oder Quietschgeräusche während der Strangbewegung
  • Sichtbare Strangfehlausrichtung, übermäßige Vibration oder unregelmäßige Verschleißmuster auf Führungsoberflächen
Technische Hinweise
  • Implementieren Sie ein zustandsbasiertes Schmierungprogramm mit Hochtemperatur-, Verschleißschutz-Schmierstoffen, die speziell für Strangführungsanwendungen ausgelegt sind, und regelmäßiger Kontaminationsüberwachung.
  • Installieren Sie Ausrichtungsüberwachungssensoren und führen Sie Laserausrichtungsprüfungen während geplanter Stillstandszeiten durch, um die optimale Strangwegsgeometrie beizubehalten und asymmetrische Belastung zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B18.3 - Innensechskantschrauben mit Zylinderkopf und Bund, sowie StiftschraubenDIN 912 - Zylinderschrauben mit Innensechskant
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung mittels KMG (Koordinatenmessgerät)
  • Materialzusammensetzungsanalyse mittels RFA (Röntgenfluoreszenzspektroskopie)

Hersteller von Strangführungssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automobil-Dichtungsprofil

Ein extrudiertes Profil aus Gummi oder thermoplastischem Elastomer, das eine wasserdichte, luftdichte und staubdichte Abdichtung zwischen beweglichen und festen Teilen eines Automobils schafft.

Spezifikationen ansehen ->
Elastomer-Emulsion

Eine stabile kolloidale Dispersion von Elastomer-Polymerpartikeln in einem wässrigen Medium.

Spezifikationen ansehen ->
Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird das Strangführungssystem verwendet?

Es ist eine Komponente in einem Polymer-Pelletier-Strangschneider, die Polymerstränge vom Extruder zur Schneideinrichtung führt und positioniert, um eine stabile Ausrichtung und gleichmäßige Pelletlänge zu gewährleisten.

Was sind die typischen Spezifikationen?

Referenzbereiche umfassen Führungsrollendurchmesser 80-200 mm, Anzahl der Stränge 4-60, Strangdurchmesser 1-10 mm, Führungsgeschwindigkeit 10-60 m/min, Positioniergenauigkeit ±0,05 mm, Betriebstemperatur -40 bis 85 °C und Schutzart IP54-IP65. Bitte mit dem Hersteller verifizieren.

Welche Materialien werden verwendet?

In den Unterlagen sind Edelstahl, gehärteter Werkzeugstahl und keramikbeschichtetes Aluminium aufgeführt. Für den Polymerkontakt ist typischerweise korrosionsbeständiger Edelstahl der Güten 304/316L gemäß ASTM A240 vorgesehen, mit Oberflächenrauheit Ra 0,4-0,8 μm gemäß ISO 4287.

Wie überprüfe ich die Kompatibilität mit meinem Pelletierer?

Prüfen Sie die Führungsgeschwindigkeit, die Anzahl der Stränge und den Strangdurchmesserbereich des Systems gegen Ihre Extruderleistung und Pelletiererkapazität. Bestätigen Sie alle Spezifikationen und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Strangführungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Strangführungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Sprühmanipulator
Nächstes Produkt
Temperaturregler
AngebotChat