Strukturierte Fertigungsdaten · 2026

CNC-Holzbearbeitungsfräse

Auf Basis strukturierter CNFX-Herstellerprofile wird CNC-Holzbearbeitungsfräse im Bereich Holzmöbel anhand von Bearbeitungsbereich (X × Y) bis Spindelleistung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches CNC-Holzbearbeitungsfräse wird durch die Baugruppe aus CNC-Steuerung und Hauptspindel beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

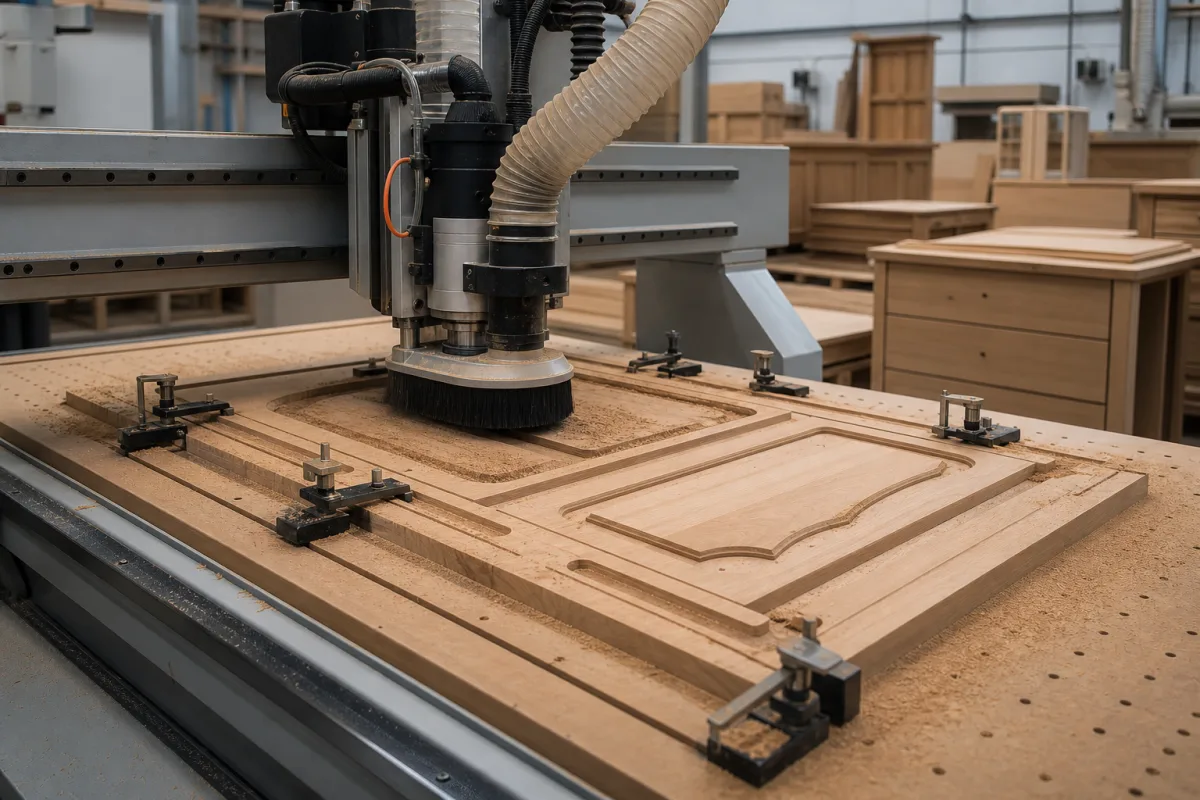
Computergesteuerte Schneidemaschine für präzises Holzbearbeiten und Schnitzen.

CNC-Holzbearbeitungsfräse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine CNC-Holzbearbeitungsfräse ist eine Industriemaschine, die computergesteuerte numerische Steuerung nutzt, um das Schneiden, Schnitzen und Formen von Holzkomponenten für die Möbelherstellung zu automatisieren. Sie übersetzt digitale Designs in präzise physische Schnitte über eine rotierende Spindel und ermöglicht so die Serienproduktion komplexer Teile wie Stuhlbeine, Tischintarsien, Schranktüren und dekorative Paneele. Diese Maschine ist in modernen Möbelfabriken unerlässlich, um gleichbleibende Qualität zu erreichen, manuelle Arbeit zu reduzieren und Produktionszyklen in B2B-Lieferketten zu beschleunigen. Die Maschine verfügt typischerweise über ein Portalsystem, das die Spindel entlang der X-, Y- und Z-Achsen bewegt, mit einem Arbeitsbereich von 1300×2500 mm, Spindelleistung von 3,5–9,0 kW und Spindeldrehzahlen von 6000–24000 U/min. Die Positioniergenauigkeit beträgt ±0,05 mm, und die Eilganggeschwindigkeit liegt bei 15–30 m/min. Das Steuerungssystem ist DSP A11, und die Maschine ist standardmäßig mit 3 Achsen erhältlich, optional mit 4 Achsen. Die maximale Schnitttiefe beträgt 200 mm, und der Spindelkegel ist ISO 30. Elektrische Anforderungen umfassen 380 V ±10 % bei 50 Hz (220 V optional, 60 Hz auf Anfrage). Die Gesamtleistungsaufnahme beträgt 9,5–15 kW, und das Maschinengewicht liegt zwischen 1800 und 2500 kg. Die Betriebsfeuchtigkeit sollte 30–80 % relative Luftfeuchtigkeit (nicht kondensierend) betragen. Die Maschine besteht aus Gusseisen, Stahl und Aluminiumlegierung. Für den Einkauf verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Ein computergesteuertes Portalsystem bewegt eine hochdrehende Spindel mit Schneidwerkzeugen entlang der X-, Y- und Z-Achsen und folgt programmierten Pfaden, um Material von Holzwerkstücken zu entfernen. Die CNC-Steuerung interpretiert digitale Designdateien und wandelt sie in präzise Motoranweisungen um, wodurch eine genaue Werkzeugpositionierung gewährleistet wird. Die Spindel, angetrieben von einem Motor mit einstellbarer Drehzahl, rotiert mit hoher Umdrehungszahl, um Holz zu schneiden, zu schnitzen oder zu formen. Das Werkstück wird typischerweise durch einen Vakuumtisch oder Klemmen gehalten. Das System arbeitet innerhalb spezifizierter Parameter wie Arbeitsbereich, Spindelleistung und Vorschubgeschwindigkeiten, die je nach Material und gewünschtem Ergebnis eingestellt werden müssen. Sicherheitsfunktionen und ordnungsgemäße Wartung sind für einen zuverlässigen Betrieb unerlässlich.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Bearbeitungsbereich (X × Y)1300×2500 mmMaximale Abmessungen des Werkstücks, die bearbeitet werden können
Spindelleistung3.5–9.0 kWLeistungsabgabe des Hauptschnittspindelmotors
Spindeldrehzahl6000–24000 U/minMaximale Drehzahl der Schneidspindel
Positioniergenauigkeit±0.05 mmGenauigkeit der Werkzeugpositionierung entlang der Achsen
Vorschubgeschwindigkeit im Eilgang15–30 m/minMaximale Geschwindigkeit der achsenbewegung ohne Schneidvorgang
SteuerungssystemDSP A11 TextArt der CNC-Steuerungssoftware/-hardware
Achsenzahl33-axis standard; 4-axis optional
Maximale Schnitttiefe200 mmDepth per pass depends on material
SpindelkegelISO30Tool holder compatibilityISO 30
Spannung380 ±10% V3-phase; 220V optional
Frequenz50 Hz60Hz on request
Gesamtleistungsaufnahme9.5–15 kWIncludes spindle, drives, vacuum
Maschinengewicht1800–2500 kgHeavier for stability
Betriebsfeuchtigkeit30–80 %RHNon-condensing

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Gusseisen Stahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • CNC-Steuerung
    Verarbeitet G-Code-Befehle und steuert Motorabläufe
    Material: Elektronik/Kunststoffgehäuse (ABS-Kunststoff)
  • Hauptspindel
    Dreht Schneidwerkzeuge mit hoher Geschwindigkeit zur Materialabtragung
    Material: Stahl/Präzisionslager
  • Linearführungsschienen
    Bieten eine glatte, präzise Bewegung entlang der X-, Y- und Z-Achsen
    Material: Vergüteter Stahl
  • Saugtisch
    Sichert Werkstück während der Bearbeitung mittels Unterdruck
    Material: Aluminium/Kunststoff
  • Portal
    Trägt die Spindel und bewegt sie unter CNC-Steuerung entlang der X-, Y- und Z-Achsen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

AC-Netzspannungsabfall unter 198 V für >200 ms während hochdrehmomentiger Schneidvorgänge Schrittmotorstillstand verursacht Schrittverlust und Maßabweichung über ±0,1 mm Toleranz Implementierung aktiver Spannungsregelung mit 500 VA servogesteuertem Buck-Boost-Wandler zur Aufrechterhaltung von 220 V±2 % Ausgangsspannung
Späneakkumulation über 15 mm Tiefe in Linearführungsbahnen während kontinuierlichem 8-Stunden-Betrieb Erhöhter Rollwiderstand verursacht Positionierfehler von 0,05 mm pro 100 mm Verfahrweg Integration eines Überdruck-Luftvorhangsystems mit 0,3 MPa gefilterter Luft über Führungsflächen mit 99,7 % 5 μm Partikelfiltration

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Spindelluftdruck, 20-40°C Umgebungstemperatur, 40-70% relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Spindellagerausfall bei >120°C Schmiermitteltemperatur, Schrittmotorentmagnetisierung bei >150°C Wicklungstemperatur, Linearführungsausfall bei >0,5 mm/m Geradheitsabweichung
Thermische Ausdehnungsdifferenz zwischen Stahlspindelwelle (α=11,5×10⁻⁶/°C) und Keramiklagern (α=3,2×10⁻⁶/°C) verursacht Vorspannungsverlust, elektromagnetische Induktionserwärmung in Schrittmotorwicklungen übersteigt Isolationsklasse H-Grenzwerte (180°C)
Fertigungskontext
CNC-Holzbearbeitungsfräse wird innerhalb von Holzmöbel nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

CNC Wood Carving Machine Computer Numerical Control Router Automated Wood Milling Machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (nicht-flüssiges System)
Weitere Spezifikationen:Max. Spindeldrehzahl: 18.000-24.000 U/min, Schnittvorschub: 0-20 m/min, Positioniergenauigkeit: ±0,02-0,05 mm
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Harthölzer (Eiche, Ahorn, Walnuss)Weichhölzer (Kiefer, Zeder)Holzwerkstoffe (MDF, Sperrholz, Spanplatte)
Nicht geeignet: Metalle oder abrasive Verbundwerkstoffe (übermäßiger Werkzeugverschleiß, Maschine nicht für Metallschneidkräfte ausgelegt)
Auslegungsdaten
  • Maximale Werkstückabmessungen (X-, Y-, Z-Verfahrweg)
  • Materialhärte/-dichte (beeinflusst Spindelleistungsbedarf: 3-15 kW typisch)
  • Erforderliche Produktionsgeschwindigkeit/-durchsatz (beeinflusst Vorschubgeschwindigkeit und Automatisierungsbedarf)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spindellagerdegradation
Ursache: Kontamination durch Holzstaub- und Harzablagerungen, unzureichende Schmierung oder übermäßige axiale/radiale Belastungen durch ungeeignete Werkzeuge oder Vorschubgeschwindigkeiten.
Linearführung und Kugelgewindetriebverschleiß
Ursache: Akkumulation abrasiver Holzpartikel führt zu Riefen- und Grübchenbildung, Fehlausrichtung durch thermische Ausdehnung oder mechanischen Stoß oder mangelnde Reinigung und Schmierung.
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche von der Spindel während des Betriebs, die auf Lagerprobleme oder Unwucht hinweisen.
  • Sichtbare Vibration oder Rattern auf bearbeiteten Holzoberflächen, die auf verschlissene Linearführungen, lockere Komponenten oder Spindel-Laufabweichung hindeuten.
Technische Hinweise
  • Einführung eines rigorosen vorbeugenden Wartungsplans: tägliches Abblasen mit sauberer, trockener Druckluft zur Entfernung von Holzstaub von kritischen Komponenten (Spindel, Führungen, Gewindetriebe) und wöchentliche Schmierung mit herstellerspezifischen Fetten oder Ölen.
  • Verwendung hochwertiger, scharfer Schneidwerkzeuge und Optimierung der Vorschub-/Drehzahlparameter zur Reduzierung reaktiver Lasten auf Spindel und mechanische Antriebe, Minimierung von Verschleiß und Wärmeentwicklung.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2010 - Sicherheit von MaschinenANSI B11.21 - Sicherheitsanforderungen für WerkzeugmaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positionsgenauigkeit: ±0,02 mm
  • Oberflächenebenheit: 0,1 mm/m
Qualitätsprüfung
  • Laserinterferometer-Kalibrierung
  • Schwingungsanalysetest

Hersteller von CNC-Holzbearbeitungsfräse

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien kann diese CNC-Holzbearbeitungsfräse verarbeiten?

Die Maschine ist für Holz und Holzwerkstoffe ausgelegt, die üblicherweise in der Möbelherstellung verwendet werden. Die Maschinenstruktur besteht aus Gusseisen, Stahl und Aluminiumlegierung, aber die Werkstückmaterialien sind typischerweise Holz, Sperrholz, MDF und ähnliche Verbundstoffe. Bestätigen Sie die Materialkompatibilität immer mit dem Hersteller.

Was ist die maximale Werkstückgröße, die sie verarbeiten kann?

Der Arbeitsbereich beträgt 1300×2500 mm in der X- und Y-Achse, was die maximalen Abmessungen des Werkstücks definiert, das bearbeitet werden kann. Die tatsächliche nutzbare Größe kann jedoch durch die Spannmethode und Werkzeuge beeinflusst werden. Verifizieren Sie dies mit dem Lieferanten für Ihre spezifische Anwendung.

Wie ist die Positioniergenauigkeit und wie beeinflusst sie die Qualität?

Die Positioniergenauigkeit beträgt ±0,05 mm, was die Präzision der Werkzeugpositionierung entlang der Achsen angibt. Diese Genauigkeit gewährleistet konsistente und wiederholbare Schnitte, was für die Herstellung komplexer Möbelteile mit engen Toleranzen entscheidend ist. Die tatsächlichen Ergebnisse hängen von Maschineneinrichtung, Werkzeugzustand und Materialeigenschaften ab.

Was sind die elektrischen Anforderungen für die Installation?

Die Standard-Stromversorgung beträgt 380 V ±10 % bei 50 Hz, optional 220 V und 60 Hz auf Anfrage. Die Gesamtleistungsaufnahme liegt zwischen 9,5 und 15 kW. Stellen Sie sicher, dass die elektrische Anlage Ihrer Einrichtung diese Anforderungen erfüllt, und konsultieren Sie einen qualifizierten Elektriker für die Installation.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Holzmöbel

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür CNC-Holzbearbeitungsfräse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für CNC-Holzbearbeitungsfräse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
Ergonomischer Bürostuhl
AngebotChat