Strukturierte Fertigungsdaten · 2026

Aluminiumprofil-Extrusionslinie

Auf Basis strukturierter CNFX-Herstellerprofile wird Aluminiumprofil-Extrusionslinie im Bereich Aluminiumproduktherstellung anhand von Extrusionskraft bis Knüppeldurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Aluminiumprofil-Extrusionslinie wird durch die Baugruppe aus Strangpresse und Blockheizer beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integriertes System zur Herstellung von Aluminium-Strangpressprofilen durch Erhitzen, Pressen und Kühlen

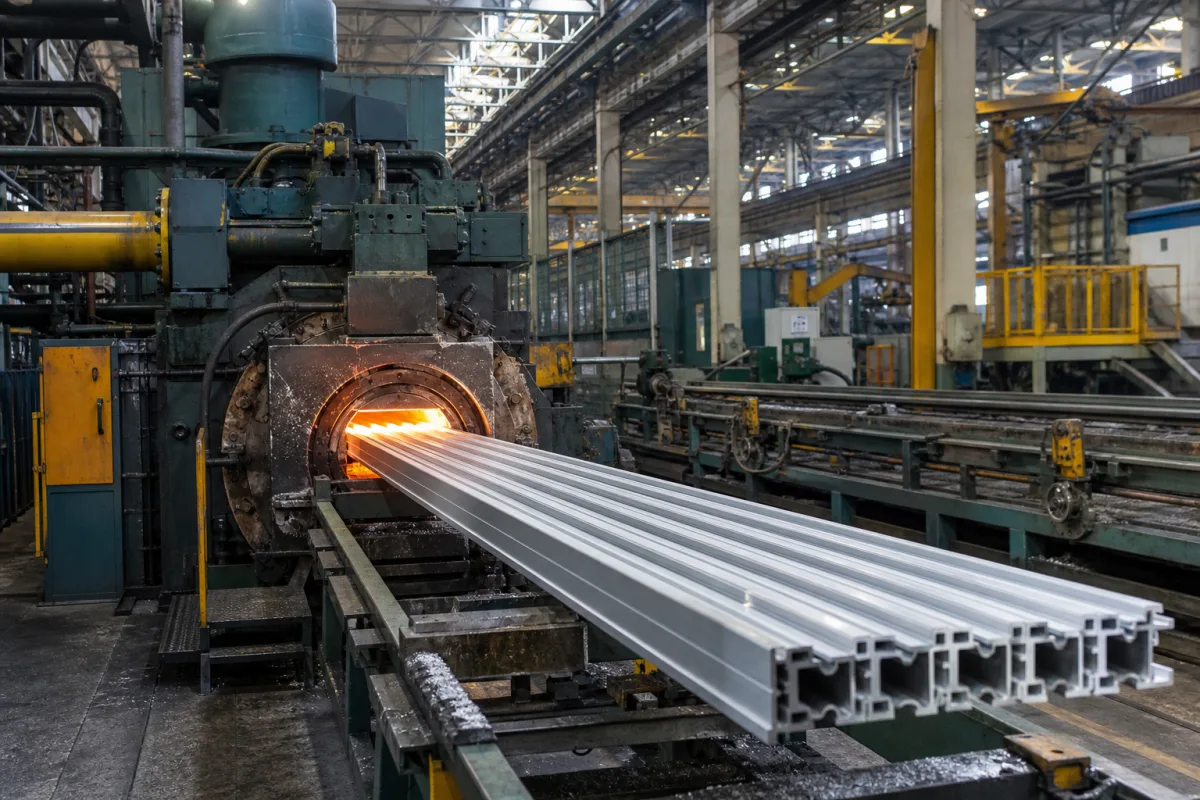
Aluminiumprofil-Extrusionslinie in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Aluminiumprofil-Extrusionslinie ist ein vollständiges industrielles System zur Herstellung von Aluminium-Strangpressprofilen für Bau-, Industrie- und Strukturanwendungen. Das System integriert mehrere koordinierte Maschinen, darunter Knüppelerwärmung, Strangpresse, Profilkühlung und Handhabungsausrüstung. Es wandelt Aluminiumlegierungs-Knüppel durch kontrollierte thermische und mechanische Prozesse in kontinuierliche Profile mit präzisen Querschnittsformen um. Diese Produktionslinie stellt eine schlüsselfertige Lösung für Aluminiumprofil-Herstellungsanlagen dar.

Die Linie funktioniert, indem Aluminiumknüppel auf einen plastischen Zustand erhitzt, dann mit hydraulischem Druck durch eine Matrize gepresst werden, um kontinuierliche Profile mit spezifischen Querschnitten zu erzeugen, gefolgt von kontrollierter Kühlung und Handhabung. Zu den wichtigsten Parametern gehören: Extrusionskraft 15–60 Tonnen, Knüppeldurchmesser 150–300 mm, Produktionsgeschwindigkeit 5–30 m/min, Heiztemperatur 450–550 °C und Kühllänge 20–60 m. Weitere Spezifikationen umfassen Betriebsdruck 1,0–1,6 MPa, Motorleistung 90–250 kW, Temperaturregelgenauigkeit ±5 °C, Extrusionsgeschwindigkeitsgenauigkeit ±0,5 m/min, Profiltoleranz ±0,05 mm (ISO 2768-m), Stromversorgung 380–480 V AC (IEC 60038), Maschinengewicht 50–120 t, Stellfläche 30×8–60×15 m und IP-Schutzart IP54–IP65 (IEC 60529).

Verwendete Materialien umfassen Aluminiumlegierung, Stahl, Hydrauliköl und Kühlwasser. Das System ist für den industriellen Einsatz konzipiert und erfordert ordnungsgemäße Installation, Wartung und Schulung des Bedienpersonals. Käufer sollten modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifizieren, da die aufgeführten Parameter Referenzbereiche sind. Die Produktionslinie ist eine bedeutende Investition, und ihre Auswahl hängt von den erforderlichen Profilabmessungen, der Produktionskapazität und den Anlagenbeschränkungen ab. Regelmäßige Wartung von Hydrauliksystemen, Heizelementen und Kühlbetten ist für eine gleichbleibende Ausgabe und Langlebigkeit unerlässlich. Eine unzureichende Temperaturregelung oder Extrusionsgeschwindigkeit kann zu Maßabweichungen und reduzierter Produktqualität führen.

Funktionsprinzip

Aluminiumknüppel werden in einem Ofen auf einen plastischen Zustand (450–550 °C) erhitzt und dann zu einer Strangpresse transportiert. Die Presse verwendet hydraulische Kraft (15–60 Tonnen), um den Knüppel durch eine Matrize zu drücken, wodurch ein kontinuierliches Profil mit dem gewünschten Querschnitt entsteht. Das extrudierte Profil wird dann auf einem Kühlbett (20–60 m) gekühlt, um seine Form und Eigenschaften zu stabilisieren. Während des gesamten Prozesses gewährleisten eine Temperaturregelgenauigkeit von ±5 °C und eine Extrusionsgeschwindigkeitsgenauigkeit von ±0,5 m/min eine gleichbleibende Qualität. Das System verarbeitet Profile mit Geschwindigkeiten von 5–30 m/min, und die gesamte Linie ist koordiniert, um präzise Toleranzen (±0,05 mm) einzuhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Extrusionskraft15–60 tMaximale hydraulische Druckkapazität
Knüppeldurchmesser150–300 mmMaximale Knüppelgröße
Produktionsgeschwindigkeit5–30 m/minMaximale Profilausbringungsgeschwindigkeit
Heiztemperatur450–550 °CBrammen-Heizbereich
Kühllänge20–60 mKühlbettlänge
Betriebsdruck1.0–1.6 MPa
Motorleistung90–250 kWHigher power for larger extrusion force.
Temperaturregelgenauigkeit±5 °CEnsures uniform heating and consistent properties.
Genauigkeit der Pressgeschwindigkeit±0.5 m/minCritical for dimensional consistency.
Profiltoleranz±0.05 mmTighter tolerance for precision profiles.ISO 2768-m
Stromversorgung380–480 V ACThree-phase, 50/60 Hz.IEC 60038
Maschinengewicht50–120 tFoundation requirements vary.
Stellfläche30×8–60×15 mIncludes press, heater, and cooling system.
SchutzartIP54–IP65Higher rating for dusty or wet environments.IEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung Stahl Hydrauliköl Kühlwasser

Komponenten / BOM

Components / BOM
  • Strangpresse
    Wendet hydraulischen Druck an, um Aluminium durch eine Matrize zu pressen
    Material: Stahl
  • Blockheizer
    Erwärmt Aluminiumblöcke bis zum plastischen Zustand
    Material: Stahl/Feuerfestmaterial
  • Strangpressmatrize
    Formt Aluminium in spezifische Profilquerschnitte
    Material: Werkzeugstahl
  • Kühlsystem
    Kühlt extrudierte Profile zur Dimensionsstabilisierung
    Material: Stahl/Kupfer
  • Handlingsystem
    Transportiert Profile durch Produktionsstufen
    Material: Stahl
  • Steuerungssystem
    Koordinierung aller Linienkomponenten und Prozesse
    Material: Elektronik/Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikölverschmutzung übersteigt ISO 4406 18/16/13 Reinheitsklasse Servoventilspulenfestfressen verursacht Strangpressstempelgeschwindigkeitsschwankungen ±15% Dualfilter mit 3-Mikron-Absolutbetafiltration β₅≥2000 und kontinuierlicher Partikelzählung installieren
Heizbanddegradation reduziert Wärmeübergangskoeffizient unter 50 W/m²·K Blockthermischer Gradient übersteigt 30°C/cm verursacht Profilverwindungsdefekt Infrarot-Thermographie mit PID-Regelung implementieren, die ±5°C über Blocklänge aufrechterhält

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-35 MPa Blockdruck, 450-520°C Blocktemperatur, 0,5-5,0 m/min Strangpressgeschwindigkeit
Belastungs- und Ausfallgrenzen
Blocktemperatur über 540°C verursacht beginnendes Schmelzen von Al-Mg-Si-Ausscheidungen, Blockdruck über 40 MPa verursacht Streckgrenzenversagen des Behältereinlegers bei 450 MPa
Thermischer Abbau von Ausscheidungshärtungsphasen (β-Mg2Si-Phasenauflösung) über Solidustemperatur, kombiniert mit von-Mises-Spannungen, die die Streckgrenze von AISI H13 Werkzeugstahl bei Betriebstemperatur überschreiten
Fertigungskontext
Aluminiumprofil-Extrusionslinie wird innerhalb von Aluminiumproduktherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

aluminum extrusion line aluminum profile production system

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 2500 bar (Strangpresse)
Weitere Spezifikationen:Strangpressgeschwindigkeit: 5-50 m/min, Blocklänge: 500-1200 mm, Maximale Profilbreite: 300 mm
Betriebstemperatur:450-550°C (Blockerwärmung), 20-80°C (Kühlsystem)
Montage- und Anwendungskompatibilität
Aluminiumlegierung 6063Aluminiumlegierung 6005Aluminiumlegierung 6061
Nicht geeignet: Hochkorrosive Chloridumgebungen (beschleunigt Aluminiumoxidation)
Auslegungsdaten
  • Erforderliche Jahresproduktionskapazität (t/Jahr)
  • Maximale Profilquerschnittsabmessungen (mm)
  • Ziel-Strangpressgeschwindigkeit (m/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Matrizenlinienbildung und Matrizenverschleiß
Ursache: Abrasive Aluminiumlegierungen und hohe Strangpressdrücke verursachen fortschreitenden Verschleiß von Matrizenkomponenten, was zu Oberflächendefekten an Profilen führt
Heizbandausfall im Strangpresszylinder
Ursache: Thermische Zyklen und Vibrationen führen zu Isolationsversagen und Elementdurchbrennen, was Temperaturregelungsinstabilität verursacht
Wartungsindikatoren
  • Sichtbare Riefen oder Fressspuren an stranggepressten Aluminiumoberflächen, die auf Matrizenschäden hinweisen
  • Hörbares Klopfen oder Schlagen vom Hydrauliksystem der Strangpresse, das auf Kavitation oder Pumpenprobleme hindeutet
Technische Hinweise
  • Regelmäßige Matrizenstickstoffkühlung und geeignete Matrizenvorwärmprotokolle implementieren, um thermischen Schock und Verschleiß zu reduzieren
  • Prädiktive Instandhaltung mittels Schwingungsanalyse an Haupt-Hydraulikpumpen und Temperaturprofilierung an Zylinderheizungen etablieren

Konformität und Fertigungsnormen

Referenznormen
ASTM B221 Norm für Aluminium- und Aluminiumlegierungs-Strangpressstangen, -stäbe, -draht, -profile und -rohreEN 12020-2:2016 Aluminium und Aluminiumlegierungen - Stranggepresste Präzisionsprofile - Teil 2: Toleranzen für Maße und Form
Fertigungsgenauigkeit
  • Wandstärke: +/-0,1 mm
  • Geradheit: 0,5 mm pro Meter Länge
Qualitätsprüfung
  • Dimensionsprüfung mit Koordinatenmessgerät (KMG)
  • Spektrographische Analyse zur Legierungszusammensetzungsverifizierung

Hersteller von Aluminiumprofil-Extrusionslinie

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Guangdong AUTECH Automation Equipment Co., Ltd.
· CN
Fertigt außerdem: Robotic Arm
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Video for Aluminum Extrusion Line”
Quellseite ansehen ↗ autech-equipment.com · geprüft am 2026-09-12
Huanan Heavy Industry Technology Co., Ltd.
Foshan · CN
Fertigt außerdem: Main Cylinder、Extrusion Press
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “aluminum extrusion line”
Quellseite ansehen ↗ huananmachine.com · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der typische Extrusionskraftbereich dieser Produktionslinie?

Der Extrusionskraftbereich beträgt 15–60 Tonnen, wie in den Referenzparametern angegeben. Die tatsächlich benötigte Kraft hängt von der Profilkomplexität und Legierung ab, daher muss sie für spezifische Anwendungen mit dem Hersteller bestätigt werden.

Welche Materialien werden in der Linie verwendet?

Die Linie verwendet hauptsächlich Aluminiumlegierung für die Knüppel, Stahl für Strukturkomponenten, Hydrauliköl für das Pressensystem und Kühlwasser für das Kühlbett. Dies sind Standardmaterialien für solche Systeme.

Welche Normen werden für Betriebsdruck und Profiltoleranz referenziert?

Die Profiltoleranz referenziert ISO 2768-m. Diese Normen dienen als Beschaffungsreferenz; die Einhaltung muss mit dem Lieferanten verifiziert werden.

Wie sollten Käufer die Spezifikationen vor dem Kauf verifizieren?

Käufer sollten den Hersteller oder Lieferanten kontaktieren, um modellspezifische Werte wie Extrusionskraft, Produktionsgeschwindigkeit und Einhaltung relevanter Normen zu bestätigen, da die aufgeführten Parameter Referenzbereiche sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Aluminiumproduktherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Aluminiumprofil-Extrusionslinie

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Aluminiumprofil-Extrusionslinie?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Aluminiumprofil-Endkappe
Nächstes Produkt
Aluminiumprofil-Schneidemaschine
AngebotChat