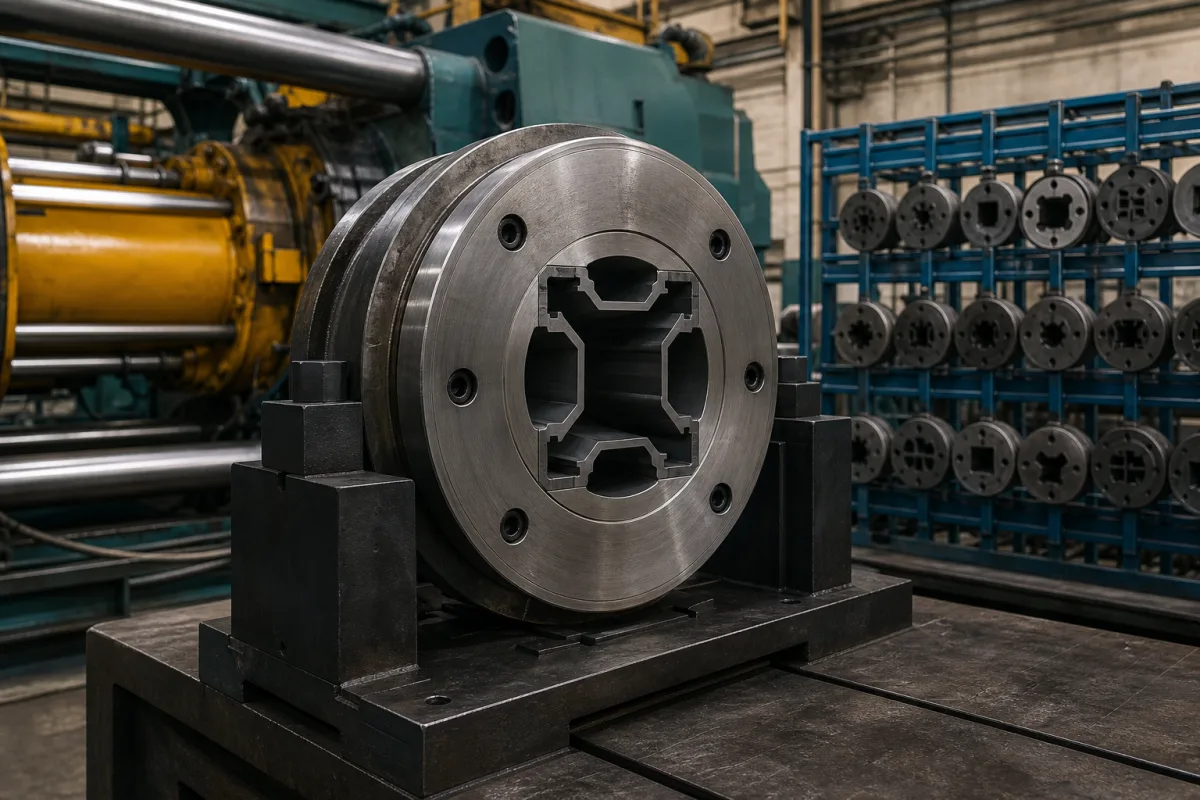
Technische Definition
Das Strangpresswerkzeug ist eine kritische Komponente in der Aluminiumprofil-Strangpresslinie. Es bestimmt die endgültige Form, Abmessungen und Oberflächenqualität von stranggepressten Aluminiumprofilen. Der Werkzeugkörper enthält präzise bearbeitete Öffnungen, die erhitztes Aluminiumbarren unter hohem Druck durchzwingen und so kontinuierliche Längen mit spezifischen Querschnitten formen. Typischerweise aus H13-Warmarbeitsstahl oder Wolframkarbid gefertigt, muss das Werkzeug hohen Temperaturen und Drücken standhalten und gleichzeitig die Maßgenauigkeit bewahren. Zu den wichtigsten Parametern gehören Werkzeugdurchmesser (100–500 mm), Dicke (20–80 mm), Lagerlänge (3–12 mm), Härte (45–52 HRC nach ASTM E18), Oberflächenrauheit (0,4–0,8 µm Ra nach ISO 4287), maximale Betriebstemperatur (450–500 °C), maximaler Betriebsdruck (100–150 MPa), Maßtoleranz (±0,05 mm nach ISO 2768), Werkzeugstahlgüte (H13 nach ASTM A681) und Gewicht (10–200 kg). Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für die spezifische Anwendung bestätigt werden. Das Design und der Zustand des Werkzeugs beeinflussen direkt die Profilqualität und Produktionseffizienz. Regelmäßige Inspektion und Wartung sind unerlässlich, um Verschleiß, Risse oder Verformung zu verhindern, die zu Maßungenauigkeiten oder Oberflächendefekten führen können. Die richtige Auswahl von Werkzeugmaterial und -geometrie sowie kontrollierte Betriebsbedingungen gewährleisten eine konsistente Ausgabe und verlängern die Werkzeuglebensdauer. Vor der Verwendung müssen die Werkzeugspezifikationen gegen die beabsichtigten Profilanforderungen verifiziert werden. Das Werkzeug ist ein Verschleißteil; seine Lebensdauer hängt von den Betriebsbedingungen und Wartungspraktiken ab. Zu den Ausfallmodi gehören Erosion, thermische Ermüdung und mechanische Verformung, die sich als schlechte Oberflächenbeschaffenheit, Maßabweichung oder Werkzeugbruch äußern. Die Überwachung dieser Signale hilft, einen rechtzeitigen Austausch oder eine Reparatur zu planen.
Funktionsprinzip
Erhitzter Aluminiumbarren wird unter hohem hydraulischem Druck durch die Werkzeugöffnung gepresst. Die Form des Werkzeugs bestimmt die Profilgeometrie, während das Aluminium fließt, wobei das Material der Werkzeugkavität folgt, bevor es als kontinuierliche stranggepresste Form austritt, die dann gekühlt und auf Länge geschnitten wird. Die Lagerlänge steuert die Oberflächenbeschaffenheit und Dimensionsstabilität. Das Werkzeug muss auf Betriebstemperatur vorgewärmt werden, um thermischen Schock zu reduzieren. Richtige Schmierung und Ausrichtung sind entscheidend, um einen gleichmäßigen Fluss zu gewährleisten und Defekte zu vermeiden.