Strukturierte Fertigungsdaten · 2026

Strangpresse

Auf Basis strukturierter CNFX-Herstellerprofile wird Strangpresse im Bereich Grundmetallherstellung anhand von Nennkraft bis Barrendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Strangpresse wird durch die Baugruppe aus Hauptzylinder und Stößel/Stößelstange beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine hydraulische oder mechanische Presse, die erhitzte Aluminiumbolzen durch eine Matrize drückt, um kontinuierliche Profile mit spezifischen Querschnittsformen zu erzeugen.
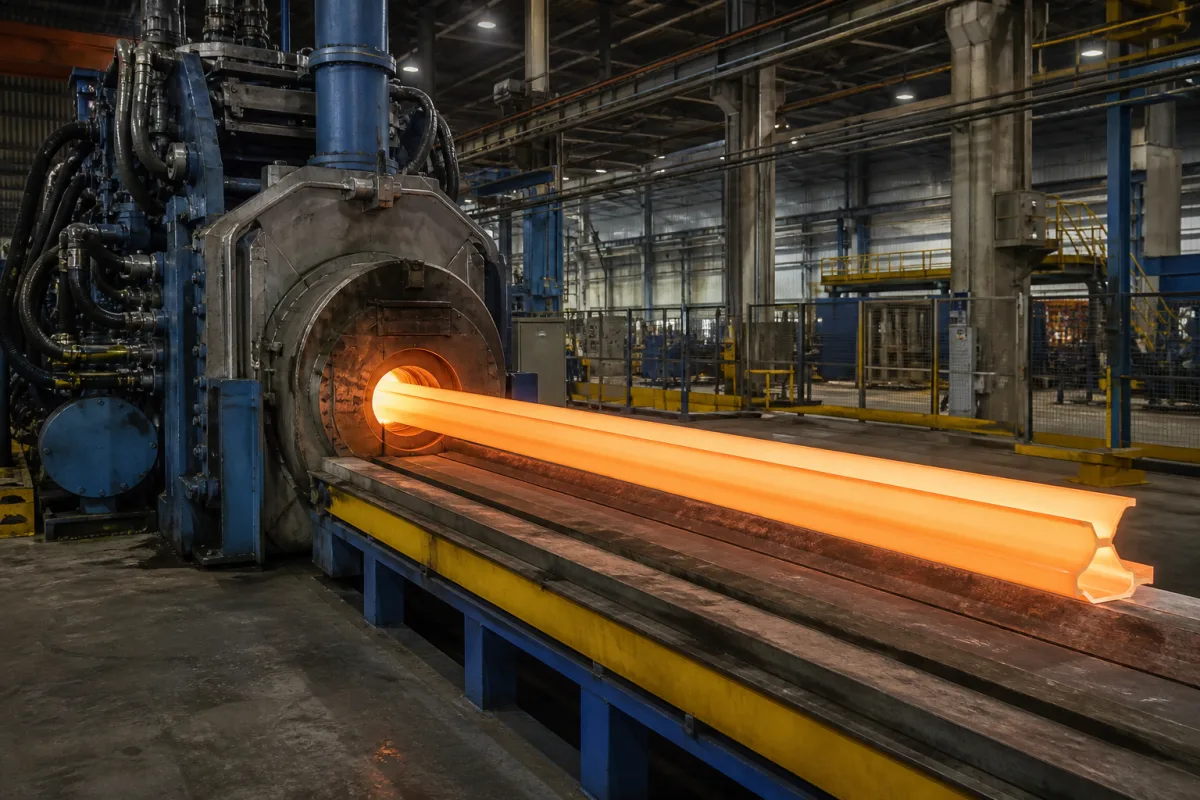
Strangpresse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Strangpresse ist die Kernkomponente einer Aluminiumprofil-Extrusionslinie. Sie übt enormen Druck aus, um vorgewärmte Aluminiumbolzen durch eine Präzisionsmatrize zu drücken. Dieser Prozess formt das Aluminium zu kontinuierlichen Profilen mit komplexen Querschnitten, die anschließend gekühlt, gestreckt, geschnitten und gealtert werden, um die endgültigen Produktspezifikationen zu erreichen. Die Presse arbeitet, indem ein erhitzter Bolzen in einen Behälter geladen wird. Ein hydraulischer Stempel übt extremen Druck aus – typischerweise 500 bis 5.000 Tonnen – und zwingt das erweichte Metall durch eine geformte Öffnung in einer Stahlmatrize. Das Metall fließt plastisch und nimmt die genaue Form der Matrizenöffnung an, um ein kontinuierliches Profil zu bilden. Zu den wichtigsten Parametern gehören Bolzendurchmesser (80–300 mm), Bolzenlänge (300–1200 mm), maximale Profilbreite (50–600 mm) und maximale Profillänge (6000–12000 mm). Die Extrusionsgeschwindigkeit liegt zwischen 5 und 50 m/min, wobei Bolzen- und Matrizentemperatur bei 450–500°C bzw. 400–480°C gehalten werden, um optimale Fließeigenschaften und Oberflächenqualität zu gewährleisten. Die Hauptmotorleistung beträgt typischerweise 90–400 kW, die Zykluszeit 60–180 Sekunden. Die Steuergenauigkeit beträgt ±0,5 mm für konsistente Abmessungen. Das Maschinengewicht variiert von 20 bis 150 Tonnen, die Stellfläche von 8000×4000×3000 mm bis 20000×8000×6000 mm. Die Presse ist aus hochfestem legiertem Stahl gefertigt, um den extremen Kräften standzuhalten. Für jedes spezifische Modell sind alle Werte und geltenden Normen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Ein erhitzter Aluminiumbolzen wird in einen Behälter geladen. Ein hydraulischer Stempel übt extremen Druck aus (typischerweise 1.500 bis 15.000 Tonnen) und zwingt das erweichte Metall durch eine geformte Öffnung in einer Stahlmatrize. Das Metall fließt plastisch und nimmt die genaue Form der Matrizenöffnung an, um ein kontinuierliches Profil zu bilden.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkraft500–5000 tDetermines maximum billet size and profile complexity.
Barrendurchmesser80–300 mmMatches press capacity and profile cross-section.
Barrenlänge300–1200 mmAffects cycle time and yield.
Max. Profilbreite50–600 mmLimited by die size and press opening.
Max. Profillänge6000–12000 mmDepends on runout table and cooling system.
Strangpressgeschwindigkeit5–50 m/minHigher speeds reduce cycle time but may affect surface quality.
Barrentemperatur450–500 °COptimal for aluminum alloys; too low increases press load.
Werkzeugtemperatur400–480 °CPrevents premature cooling and die wear.
Hauptmotorleistung90–400 kWDrives hydraulic pumps; higher power for larger presses.
Taktzeit60–180 sIncludes billet loading, extrusion, and cutting.
Regelgenauigkeit±0.5 mmPositioning accuracy of the ram for consistent profile dimensions.
Maschinengewicht20–150 tIndicates foundation requirements and transport logistics.
Stellfläche (L×B×H)8000×4000×3000–20000×8000×6000 mmVaries with press size; check site clearance.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester legierter Stahl

Komponenten / BOM

Components / BOM
  • Hauptzylinder
    Erzeugt die primäre hydraulische Kraft zum Vorschieben des Stößels
  • Stößel/Stößelstange
    Kontaktiert und drückt den Aluminiumbolzen direkt durch den Behälter
  • Behälter
    Hält das Knüppel- und Matrizenbaugruppe unter Druck während des Strangpressens
  • Matrizenhalter
    Sichert die Strangpressmatrize in präziser Ausrichtung zum Behälter
  • Strangpressmatrize
    Das geformte Stahlprofil, durch das das Metall gepresst wird; es allein definiert das Profil.
    Material: Hot-work tool steel (H13)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination übersteigt ISO 4406 18/16/13 Sauberkeitsgrad Servoventil-Spulenklemmung verursacht Druckschwankungen ±5 MPa Installation von dualen 3-Mikron-Absolutfiltern mit Beta₃≥2000 und Differenzdrucküberwachung bei 0,3 bar Schwellenwert
Matrizenlagerlängenabweichung übersteigt ±0,05 mm von der Nenndimension Aluminiumprofiloberflächenaufreißen mit Rauheit Ra>3,2 μm Implementierung eines Laserinterferometer-Matrizenmesssystems mit 0,001 mm Auflösung und automatischer thermischer Kompensation

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-35 MPa Hydraulikdruck, 400-500°C Knüppeltemperatur, 0,1-10 m/min Strangpressgeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 42 MPa verursacht Dichtungsbruch, Knüppeltemperatur unter 380°C verursacht Matrizenblockade, Strangpressgeschwindigkeit über 12 m/min verursacht Profilverzerrung
Hydraulikdichtungsversagen tritt bei 42 MPa aufgrund der Elastomermaterial-Fließgrenze (ASTM D2000 M3BG 715) auf, thermische Ermüdungsrisse beginnen bei 380°C aufgrund der Aluminium-Solidustemperatur (660°C) und Differenzspannung, Profilverzerrung tritt bei 12 m/min auf, wenn die Reynolds-Zahl 2300 überschreitet und turbulente Strömung verursacht
Fertigungskontext
Strangpresse wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1500 bar (Hydrauliksysteme)
Weitere Spezifikationen:Strangpressgeschwindigkeit: 5-50 m/min, Knüppeldurchmesser: 150-500 mm
Betriebstemperatur:300-500°C (Knüppelvorwärmung)
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (6000/7000er Serie)KupferlegierungenMagnesiumlegierungen
Nicht geeignet: Hochtitanlegierungen (übermäßiger Matrizenverschleiß)
Auslegungsdaten
  • Maximale Strangpresskraft (Tonnen)
  • Erforderliche Profilquerschnittsfläche (mm²)
  • Jahresproduktionsvolumen (Tonnen/Jahr)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Hydraulikzylinder-Dichtungsversagen
Ursache: Hochdruckzyklen, thermischer Abbau durch Überhitzung der Flüssigkeit und Kontamination durch Metallpartikel oder Schmutz
Stempel- und Liner-Riefenbildung/Verschleiß
Ursache: Fehlausrichtung während des Betriebs, unzureichende Schmierung und abrasive Partikel im Knüppelmaterial oder in der Umgebung
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Hammerschläge während des Pressenhubs, die auf Fehlausrichtung oder lockere Komponenten hinweisen
  • Sichtbare Hydraulikflüssigkeitslecks um Zylinderdichtungen oder Anschlüsse, insbesondere unter Druck
Technische Hinweise
  • Einführung eines strengen Kontaminationskontrollprogramms für Hydraulikflüssigkeit mit regelmäßiger Filtration und Analyse zur Aufrechterhaltung der ISO-Sauberkeitscodes
  • Einrichtung eines Laserausrichtungsverifizierungsplans für Stempel und Pressengestell, um exzentrische Belastung und vorzeitigen Verschleiß zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 - Sicherheit von MaschinenANSI B11.19 - Leistungskriterien für SchutzeinrichtungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Stempelausrichtung: +/-0,05 mm pro Meter
  • Plattenparallelität: 0,1 mm über die gesamte Oberfläche
Qualitätsprüfung
  • Hydraulikdrucktest bei 1,5-fachem Betriebsdruck
  • Maßliche Überprüfung kritischer Komponenten via Koordinatenmessgerät (KMG)

Hersteller von Strangpresse

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Chengdu Zhengxi Intelligent Equipment Group Co., Ltd.
Chengdu · CN
Fertigt außerdem: Hydraulic Forging Press、Industrial Metal Bending Press、Industrial Presses und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “4000T extrusion press”
Quellseite ansehen ↗ zx-hydraulic.com · geprüft am 2026-09-07
Foshan Sailixin Machinery Manufacturing Co., Ltd.
Foshan · CN
Fertigt außerdem: Cooling System、Heat Exchanger (Cooling Tower/Plate)、Programmable Controller und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “ALUMINUM EXTRUSION PRESS”
Quellseite ansehen ↗ slxextrusionpress.com · geprüft am 2026-09-03
Huanan Heavy Industry Technology Co., Ltd.
Foshan · CN
Fertigt außerdem: Main Cylinder、Aluminum Profile Extrusion Production Line
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “aluminum extrusion press”
Quellseite ansehen ↗ huananmachine.com · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->
Automatische Pfannenvorwärmstation

Automatisches System zum Vorwärmen von Metalltransportpfannen zur Vermeidung von Thermoschock.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Kraftbereich einer Strangpresse?

Die Nennkraft liegt typischerweise zwischen 500 und 5.000 Tonnen, abhängig vom Modell. Dies bestimmt die maximale Bolzengröße und Profilkomplexität.

Welche Bolzentemperaturen werden verwendet?

Die Bolzentemperatur beträgt typischerweise 450–500°C, die Matrizentemperatur 400–480°C. Diese Bereiche sind optimal für Aluminiumlegierungen; zu niedrige Temperaturen erhöhen die Presslast.

Wie hoch ist die Steuergenauigkeit der Presse?

Die Steuergenauigkeit beträgt typischerweise ±0,5 mm, was konsistente Profilabmessungen gewährleistet. Dies wird durch präzise Positionierung des Stempels erreicht.

Welche Platzanforderungen bestehen für die Installation?

Die Stellfläche reicht von 8000×4000×3000 mm bis 20000×8000×6000 mm, das Maschinengewicht beträgt 20–150 Tonnen. Verifizieren Sie Freiraum und Fundamentanforderungen mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Strangpresse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Strangpresse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Stranggießpulver
Nächstes Produkt
Strangpresswerkzeug
AngebotChat