Strukturierte Fertigungsdaten · 2026

Förderband/Mulde

Auf Basis strukturierter CNFX-Herstellerprofile wird Förderband/Mulde im Bereich Grundmetallherstellung anhand von Bandbreite bis Bandgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Förderband/Mulde wird durch die Baugruppe aus Trogseitenbleche und Bandoberfläche beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Die tragende Oberfläche oder der Kanal, der Schlackematerial entlang des Fördersystems transportiert.

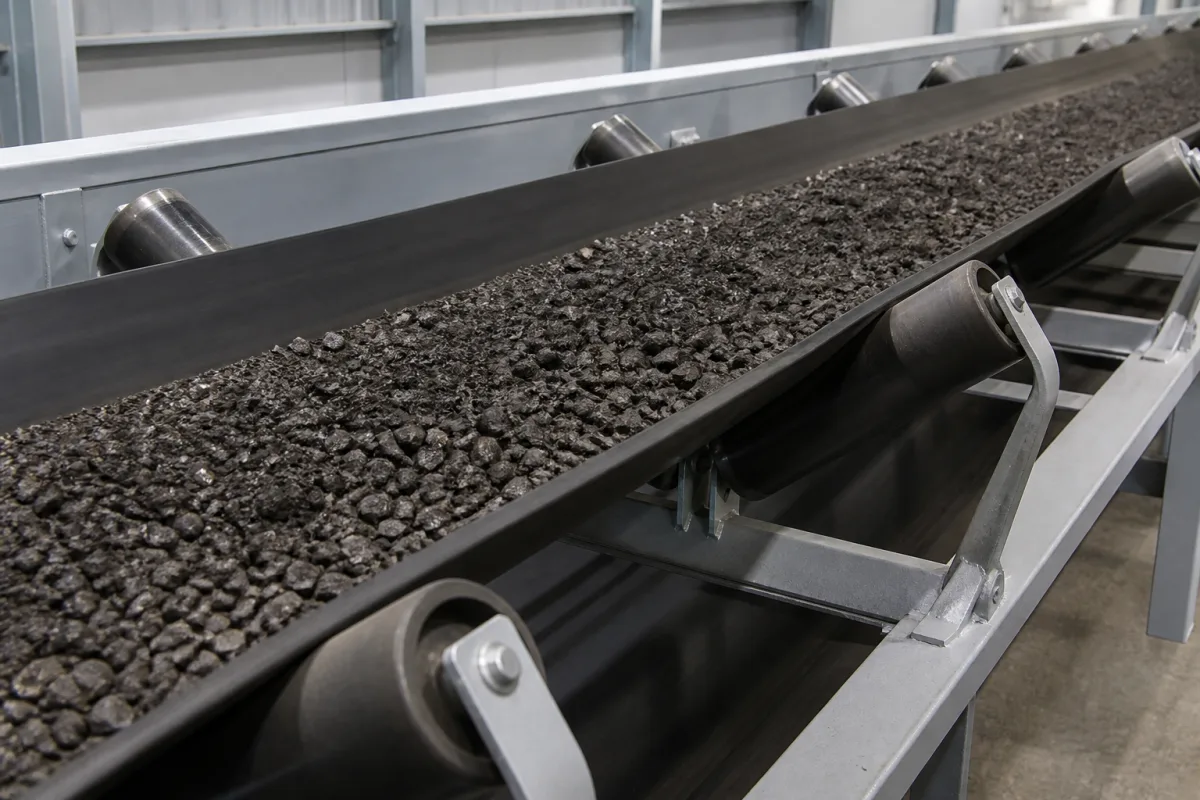
Förderband/Mulde in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

In einem Schlackefördersystem ist das Förderband/die Mulde die kritische Komponente, die heißes oder abgekühltes Schlackematerial physisch trägt und von einem Punkt zum anderen transportiert. Es dient als primäre Schnittstelle zwischen dem geförderten Material und der Förderstruktur und ist so konstruiert, dass es abrasiver, hochtemperaturbeständiger Schlacke standhält, während es strukturelle Integrität und effizienten Materialfluss bewahrt. Das Band oder die Mulde besteht typischerweise aus verschleißfestem Stahl, hitzebeständigem Gummi oder speziellen Verbundwerkstoffen, abhängig von den spezifischen Anwendungsanforderungen. Zu den wichtigsten Parametern gehören Bandbreite (500–2400 mm nach ISO 15236, kundenspezifische Breiten verfügbar), Bandgeschwindigkeit (1,0–5,0 m/s), Zugfestigkeit (1000–4000 N/mm nach ISO 15236), Betriebstemperatur (-20 bis 80 °C für Standardgummi, spezielle Mischungen für höhere Temperaturen), Abriebfestigkeit (≤120 mm³ nach ISO 4649), Banddicke (10–30 mm), Deckdicke (3–10 mm), Gewebematerial (EP, NN oder ST), Bandlänge (50–500 m, kundenspezifische Längen und Spleißen erforderlich), Gewicht pro Meter (10–50 kg/m) und Bruchdehnung (≥10 % nach ISO 283). Diese Werte sind Referenzbereiche und müssen für das tatsächliche Modell und die Anwendung bestätigt werden. Das Förderband/die Mulde ist für die rauen Bedingungen der Schlackebehandlung ausgelegt, einschließlich hoher Temperaturen, abrasiver Partikel und schwerer Lasten. Es muss Dimensionsstabilität aufrechterhalten und Verschleiß, Rissen und Stoßschäden widerstehen. Die richtige Auswahl von Bandtyp, Dicke und Gewebematerial ist für einen zuverlässigen Betrieb unerlässlich. Die Komponente interagiert mit dem Förderrahmen, den Antriebstrommeln, Tragrollen und dem Antriebssystem, und ihre Leistung wird durch Faktoren wie Bandgeschwindigkeit, Spannung und Ausrichtung beeinflusst. Regelmäßige Inspektion auf Verschleiß, Beschädigung und Fehlausrichtung ist erforderlich, um einen sicheren und effizienten Betrieb zu gewährleisten. Modellspezifische Werte und Normen sollten mit dem Hersteller oder Lieferanten verifiziert werden.

Funktionsprinzip

Das Band oder die Mulde bewegt sich kontinuierlich entlang des Förderrahmens, angetrieben durch Trommeln oder Rollen. Schlackematerial wird am Aufgabepunkt auf das Band/die Mulde geladen und zum Entladepunkt transportiert. Die Muldenform hilft, das Material zu halten und Verschütten zu verhindern, während das Band eine kontinuierliche bewegliche Oberfläche für den Materialtransport bietet. Das Antriebssystem verleiht dem Band Bewegung, und das Spannsystem hält die richtige Bandspannung, um Schlupf zu verhindern. Die Oberfläche und Struktur des Bandes sind so ausgelegt, dass sie der abrasiven und hochtemperaturbeständigen Natur von Schlacke standhalten, um einen effizienten Materialfluss und minimale Ausfallzeiten zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Bandbreite500–2400 mmStandard widths per ISO; custom widths available.ISO 15236
Bandgeschwindigkeit1.0–5.0 m/sHigher speeds reduce material buildup.
Zugfestigkeit1000–4000 N/mmSelect based on load and belt width.ISO 15236
Betriebstemperatur-20–80 °CFor standard rubber; special compounds for higher.
Abriebfestigkeit≤120 mm³Lower value indicates better wear resistance.ISO 4649
Banddicke10–30 mmAffects flexibility and impact resistance.
Deckschichtdicke3–10 mmTop cover thicker for impact; bottom for wear.
GewebeeinlageEP/NN/STEP: polyester/nylon; NN: nylon; ST: steel cord.
Bandlänge50–500 mCustom lengths available; splicing required.
Gewicht pro Meter10–50 kg/mDepends on width, thickness, and carcass.
Bruchdehnung≥10 %Minimum for safety; higher for impact resistance.ISO 283

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Verschleißfester Stahl Hitzebeständiger Gummi Spezielle Verbundwerkstoffe

Komponenten / BOM

Components / BOM
  • Trogseitenbleche
    Bilden die vertikalen Seiten des Trogs, um Material zu enthalten und Auslauf zu verhindern
    Material: Verschleißfester Stahl
  • Bandoberfläche
    Bietet die bewegliche Oberfläche für den Materialtransport und widersteht direktem Kontakt mit Schlacke
    Material: Hitzebeständiger Gummi oder Verbundwerkstoff
  • Tragkonstruktion
    Bietet strukturelle Unterstützung zur Aufrechterhaltung der Trogform und Riemenausrichtung unter Last
    Material: Baustahl
  • Verschleißleisten
    Schützen hochbeanspruchte Bereiche der Rinne vor abrasivem Schlackenmaterial
    Material: Keramik oder gehärteter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Materialermüdung durch zyklische Belastung bei 1,8 MPa Spannungsamplitude Längs-Gurtreißausbreitung mit 2,5 mm/Stunde Rate Verstärkte Karkassenkonstruktion mit 2000 N/mm Kettfadenzugfestigkeit
Thermischer Ausdehnungsunterschied von 0,012 mm/m·°C zwischen Gurtlagen Delaminierung an Verbindungsstellen unter >120°C thermischer Zyklisierung Vulkanisierte Verbindung mit 25 kN/m Schälfestigkeit bei 150°C

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 MPa Zugspannung, 0-150°C Temperatur, 0,1-3,0 m/s Lineargeschwindigkeit
Belastungs- und Ausfallgrenzen
Zugspannung >3,0 MPa, Temperatur >180°C, abrasiver Verschleißtiefe >15 mm, Gurtfehlausrichtung >5° von der Mittellinie
Polymerketten-Spaltung bei >180°C verursacht Gummidegradation, abrasiver Verschleiß über 15 mm reduziert strukturelle Integrität um 70 %, Gurtlaufwerkversagen bei >5° Fehlausrichtung verursacht Kantenschäden
Fertigungskontext
Förderband/Mulde wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Nicht anwendbar (Gurt/Rinne ist nicht druckbewertet)
Durchflussrate:10-500 Tonnen/Stunde, abhängig von Gurtbreite und Geschwindigkeit
Betriebstemperatur:-20°C bis 120°C (Standard), bis zu 200°C mit speziellen Materialien
slurry concentration:Bis zu 70 % Feststoffe nach Gewicht für Standardausführungen
Montage- und Anwendungskompatibilität
StahlschlackeKohlenschlackeGießereischlacke
Nicht geeignet: Hochsaure oder korrosive chemische Aufschlämmungen (pH < 4)
Auslegungsdaten
  • Schüttdichte des Materials (kg/m³)
  • Erforderliche Durchsatzkapazität (Tonnen/Stunde)
  • Maximale Partikelgröße (mm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Gurtfehlausrichtung und Laufwerkversagen
Ursache: Unsachgemäße Installation, verschlissene oder beschädigte Umlenkrollen/Riemenscheiben, Materialansammlung an Komponenten oder falsche Gurtspannung, die zu Kantenverschleiß und potenzieller Gurtbeschädigung oder -ablösung führt.
Gurtdeckverschleiß und Materialdegradation
Ursache: Abrasive Materialien verursachen Oberflächenerosion, chemische Exposition degradiert Gummiverbindungen, übermäßige Hitze durch Reibung oder Umgebung oder Aufprallschäden durch scharfe oder schwere Gegenstände.
Wartungsindikatoren
  • Hörbares Quietschen oder Schleifgeräusche von Antriebskomponenten oder Gurt-Schnittstelle
  • Sichtbare Materialverschüttung entlang der Gurtkanten oder an Übergabepunkten, die Laufwerkprobleme anzeigen
Technische Hinweise
  • Implementieren Sie regelmäßige Laserausrichtungsprüfungen und automatisierte Laufwerkssysteme, um die korrekte Gurtpositionierung beizubehalten und Kantenverschleiß zu reduzieren.
  • Etablieren Sie einen vorbeugenden Wartungsplan für Umlenkrollenrotation, Riemenscheibenbelaginspection und Gurtspannungsverifikation, um Verschleiß gleichmäßig zu verteilen und plötzliche Ausfälle zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ISO 14890:2013 - Fördergurte - Spezifikation für Gummibzw. kunststoffbedeckte Fördergurte aus Textilkonstruktion für den allgemeinen GebrauchANSI/CEMA 402-2003 - BandfördererDIN 22101:2011 - Stetigförderer - Gurtförderer für Schüttgüter - Grundlagen für Berechnung und Bemessung
Fertigungsgenauigkeit
  • Gurtstärke: +/-0,5 mm
  • Riemenscheibenausrichtung: +/-0,1 mm pro Meter Wellenlänge
Qualitätsprüfung
  • Zugfestigkeitsprüfung (ISO 283)
  • Zerstörungsfreie Gurtverbindungsprüfung (Ultraschallprüfung)

Hersteller von Förderband/Mulde

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktuator-Baugruppe

Eine mechanische Baugruppe, die Energie in kontrollierte Bewegung oder Kraft in einem industriellen System umwandelt.

Spezifikationen ansehen ->
Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden üblicherweise für Förderbänder/Mulden in der Schlackebehandlung verwendet?

Übliche Materialien sind verschleißfester Stahl, hitzebeständiger Gummi und spezielle Verbundwerkstoffe. Die Wahl hängt von der spezifischen Anwendung ab, wie Temperatur, Abrasivität und Lastanforderungen.

Was sind die typischen Bandbreiten- und Geschwindigkeitsbereiche für Schlackeförderer?

Typische Bandbreiten reichen von 500 bis 2400 mm nach ISO 15236, mit kundenspezifischen Breiten verfügbar. Bandgeschwindigkeiten liegen typischerweise zwischen 1,0 und 5,0 m/s, wobei höhere Geschwindigkeiten Materialansammlungen reduzieren.

Wie wird die Zugfestigkeit eines Förderbands spezifiziert?

Die Zugfestigkeit wird in N/mm angegeben und liegt typischerweise zwischen 1000 und 4000 N/mm nach ISO 15236. Der erforderliche Wert hängt von Last und Bandbreite ab und muss für die spezifische Anwendung bestätigt werden.

Was ist der Betriebstemperaturbereich für Standard-Gummiförderbänder?

Für Standardgummi liegt der Betriebstemperaturbereich bei -20 bis 80 °C. Spezielle Mischungen sind für höhere Temperaturen erhältlich, müssen jedoch mit dem Hersteller verifiziert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Förderband/Mulde

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Förderband/Mulde?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Fliegende Schere oder Säge
Nächstes Produkt
Führungssystem
AngebotChat