Auf Basis strukturierter CNFX-Herstellerprofile wird Fliegende Schere oder Säge im Bereich Grundmetallherstellung anhand von Schnittkapazität (Knüppelquerschnitt) bis Linien geschwindigkeit eingeordnet.
Ein typisches Fliegende Schere oder Säge wird durch die Baugruppe aus Schneidklinge / Sägeblatt und Hydraulik-/Servo-Aktor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Eine Hochgeschwindigkeits-Schneidevorrichtung, die kontinuierlich gegossene Nichteisenmetall-Barren oder -Brammen schneidet oder sägt, während sie sich bewegen.
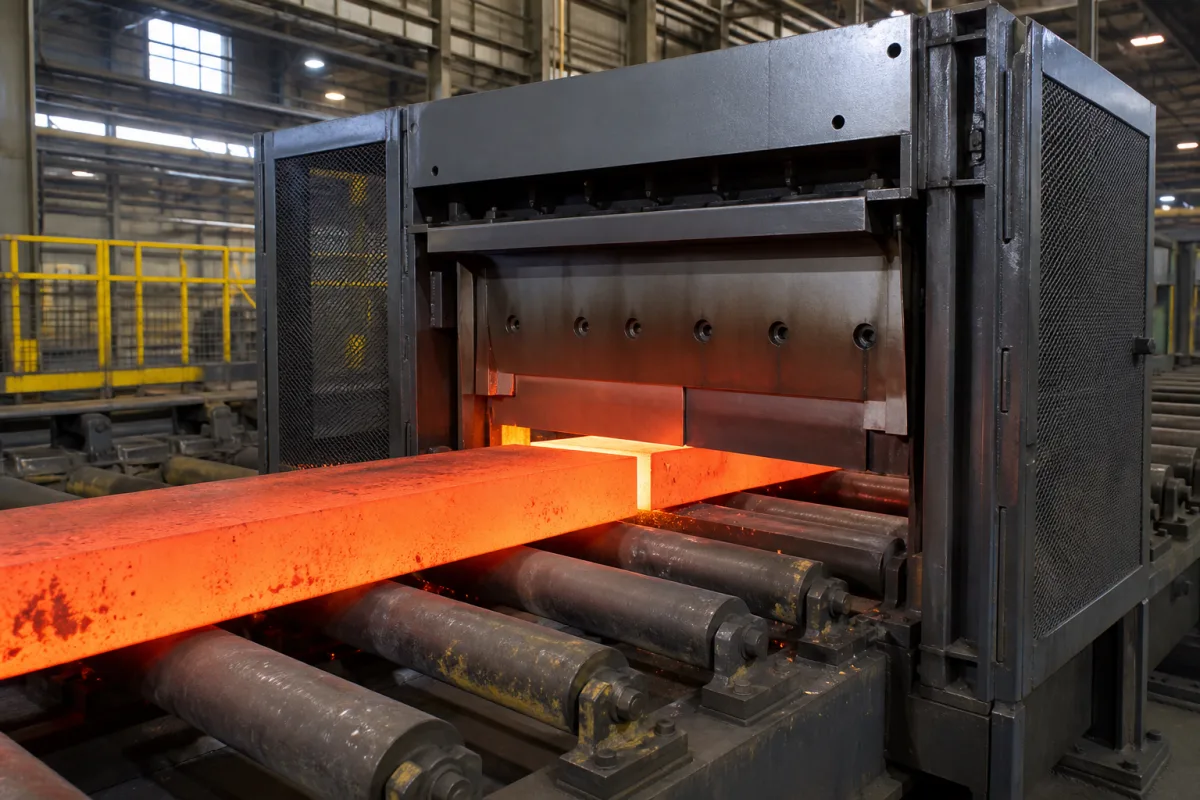
Technische Details und Fertigungskontext für Fliegende Schere oder Säge
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Schnittkapazität (Knüppelquerschnitt) | 100–400 mm | Maximum billet width and height for non-ferrous alloys |
| Linien geschwindigkeit | 5–120 m/min | Synchronized with casting speed for continuous operation |
| Schnittlängengenauigkeit | ±2 mm | Tolerance for cut billet length |
| Schnittzykluszeit | 3–10 s | Time per cut including return stroke |
| Motorleistung | 15–75 kW | Depends on material hardness and billet size |
| Messer /Sägeblattmaterial | HSS–T15 | High-speed steel for non-ferrous alloysASTM A600 |
| Schnitttemperaturbereich | 20–300 °C | For hot cutting of billets |
| Stromversorgung | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| Steuerungssystem | PLC–CNC | Programmable logic controller or CNC for precision |
| Maschinengewicht | 5–20 t | Depends on configuration and size |
| Stellfläche (L×B×H) | 3000×1500×2000–6000×2500×3500 mm | Approximate dimensions for installation |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | N/V (mechanisches Schneidgerät, nicht druckabhängig) |
| Durchflussrate: | N/A (mechanisches Schneidgerät, nicht durchflussabhängig) |
| Betriebstemperatur: | Umgebungstemperatur bis 200°C (392°F) für Standardmodelle, bis zu 400°C (752°F) mit Hochtemperatur-Klingenmaterialien und Kühlsystemen |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Herstellerprofile mit passender Produktionsfähigkeit in China.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Die Schnittleistung für den Barrenquerschnitt beträgt 100–400 mm, wie im Verzeichnis angegeben. Dies ist ein Referenzbereich; die tatsächliche Leistung hängt vom spezifischen Modell ab und muss mit dem Hersteller bestätigt werden.
Die aufgelisteten Materialien umfassen Schnellarbeitsstahl (HSS-T15 gemäß ASTM A600) und Wolframkarbid. Die Wahl hängt von der zu schneidenden Legierung und den Betriebsbedingungen ab; bitte mit dem Lieferanten verifizieren.
Die Schnittlängengenauigkeit beträgt ±2 mm, wie im Verzeichnis angegeben. Diese Toleranz ist typisch für die Vorrichtung, aber die tatsächliche Leistung kann je nach Installation und Wartung variieren.
Das Steuerungssystem ist SPS oder CNC, wie aufgeführt. Dies ermöglicht eine präzise Synchronisation mit der Gießgeschwindigkeit. Die spezifische Konfiguration des Steuerungssystems sollte mit dem Hersteller bestätigt werden.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.