Strukturierte Fertigungsdaten · 2026

Schmiedestahlblech

Auf Basis strukturierter CNFX-Herstellerprofile wird Schmiedestahlblech im Bereich Grundmetallherstellung anhand von Streckgrenze bis Zugfestigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schmiedestahlblech wird durch die Baugruppe aus Stahlmatrix und Korngefüge beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Halbfertiges Stahlblech, speziell für Metallschmiede- und Stanzoperationen entwickelt
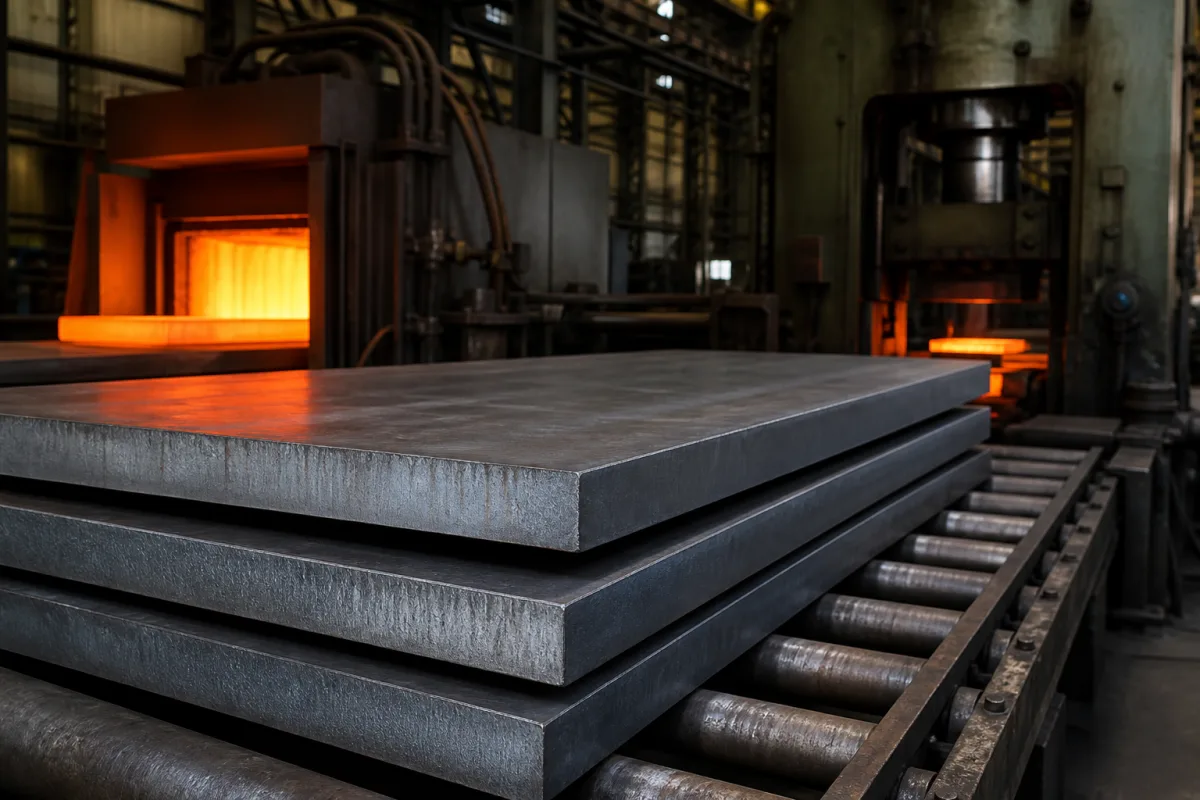
Schmiedestahlblech in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Schmiedestahlblech

Technische Definition

Schmiedestahlblech ist ein halbfertiges Industriematerial, das durch kontrollierte Walz- und Wärmebehandlungsprozesse hergestellt wird, um eine optimale Mikrostruktur für nachfolgende Schmiede-, Press- und Stanzoperationen zu erreichen. Es zeichnet sich durch verbesserte Umformbarkeit, gleichmäßige Kornstruktur und konsistente mechanische Eigenschaften über die gesamte Dicke aus, was eine zuverlässige Leistung bei hochbelasteten Verformungsprozessen gewährleistet. Dieses Material dient als grundlegender Input für die Herstellung komplexer Schmiedekomponenten in den Bereichen Automobil, Luft- und Raumfahrt, Schwermaschinen und Energie, wo strukturelle Integrität und Ermüdungsbeständigkeit kritische Anforderungen sind. Das Blech ist in niedriglegierten und Kohlenstoffstahlsorten erhältlich, mit mechanischen Eigenschaften wie Streckgrenze (345–460 MPa), Zugfestigkeit (485–620 MPa), Dehnung (18–22%), Kerbschlagarbeit (27–40 J) und Härte (150–190 HBW) gemäß relevanten Normen. Zu den Abmessungsoptionen gehören Dicke bis 150–250 mm, Breite 1500–3000 mm und Länge 6000–12000 mm, mit Ebenheitstoleranz ≤3 mm/m und Oberflächengüte Ra 1,6–3,2 μm. Kohlenstoffäquivalent (0,38–0,45 CE) weist auf Schweißbarkeit und Härtbarkeit hin. Der Betriebstemperaturbereich liegt bei -20 bis 200 °C und die Dichte bei 7,85 g/cm³. Diese Werte sind Referenzbereiche und müssen für spezifische Anwendungen verifiziert werden. Das Blech ist für den Einsatz in Warmumform-, Press- und Stanzprozessen konzipiert und bietet vorhersehbaren Materialfluss und Beständigkeit gegen Rissbildung. Es ist kein fertiges Bauteil, sondern ein Rohmaterial, das weiterverarbeitet werden muss. Käufer sollten vor dem Einkauf die genauen Spezifikationen, einschließlich mechanischer Eigenschaften, Abmessungen und Einhaltung anwendbarer Normen, mit dem rechtlichen Hersteller oder Lieferanten bestätigen.

Funktionsprinzip

Das Blech bietet ein gleichmäßiges, vorhersehbares Materialverhalten unter Druckkräften beim Schmieden und Zugkräften beim Stanzen. Seine kontrollierte Mikrostruktur und konsistenten mechanischen Eigenschaften ermöglichen kontrollierte Fließeigenschaften, die Rissbildung oder übermäßige Rückfederung verhindern. Die Streckgrenze und Duktilität des Materials ermöglichen plastische Verformung ohne Bruch, während Härte und Zähigkeit Widerstand gegen Verschleiß und Stoß bei hochbelasteten Operationen gewährleisten. Die Ebenheit und Oberflächengüte erleichtern den Werkzeugkontakt und reduzieren Reibung, was zur genauen Teilegeometrie beiträgt. Das Kohlenstoffäquivalent beeinflusst Schweißbarkeit und Härtbarkeit und wirkt sich auf das Ansprechen des Materials auf Wärmebehandlung und Fügeprozesse aus. Die Betriebstemperatur beeinflusst Fließspannung und Umformbarkeit, wobei der angegebene Bereich für Warmumformung geeignet ist. Diese Eigenschaften gewährleisten zuverlässige Leistung in anspruchsvollen Schmiede- und Stanzanwendungen, aber das tatsächliche Verhalten hängt von Prozessparametern und Teiledesign ab.

Hauptmaterialien

Niedriglegierter Stahl, Kohlenstoffstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Streckgrenze345–460 MegapascalMindeststreckgrenze bei 0,2 % DehnungASTM A572
Zugfestigkeit485–620 MegapascalBereich der maximalen ZugfestigkeitASTM A572
Dehnung18–22 %Prozentuale Dehnung bei Bruch in 50 mm MesslängeASTM A370
Kerbschlagzähigkeit27–40 JCharpy-V-Kerbschlagarbeit bei spezifizierter TemperaturASTM E23
Kohlenstoffäquivalent0.38–0.45 CEBerechneter Wert zur Vorhersage der Schweißbarkeit und HärtbarkeitEN 1011-2
Maximale Dicke150–250 mmMaximal verfügbare Plattendicke für Schmiedeanwendungen
Breite1500–3000 mmCustom widths available on request
Länge6000–12000 mmCut to length available
Ebenheitstoleranz≤3 mm/mPer meter, for precision stampingISO 13919-2
Oberflächenrauheit RaRa 1.6–3.2 μmSmooth surface for die contactISO 4287
Härte150–190 HBWBrinell hardness for forgingISO 6506-1
Betriebstemperatur-20–200 °CFor hot forging applications
Dichte7.85 g/cm³Standard carbon steel density

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Stahlmatrix
    Primäre metallische Struktur, die Festigkeit und Umformbarkeit bereitstellt
    Material: Eisen-Kohlenstoff-Legierung mit kontrollierten Legierungselementen
  • Korngefüge
    Mikrostrukturelle Anordnung, die mechanische Eigenschaften und Schmiedbarkeit beeinflusst
    Material: Ferrit-Perlit- oder bainitische Mikrostruktur
  • Oberflächenzunder
    Oxidschicht, die vor Präzisionsschmiedevorgängen entfernt werden muss
    Material: Eisenoxide (FeO, Fe₂O₃, Fe₃O₄)

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 MPa (145.000 psi) Schmiededruck
Weitere Spezifikationen:Maximales Dickenreduzierungsverhältnis: 3:1, Minimaler Biegeradius: 2x Blechdicke
Betriebstemperatur:Bis zu 1200°C (2192°F) für Warmumformung, Umgebungstemperatur bis 300°C (572°F) für Kaltumformung
Montage- und Anwendungskompatibilität
Kohlenstoffstahl-AutomobilkomponentenLegierungsstahl-IndustriegetriebeEdelstahl-Ventilkörper
Nicht geeignet: Chloridreiche oder saure Umgebungen (Risiko von Spannungsrisskorrosion)
Auslegungsdaten
  • Erforderliche Endbauteilabmessungen und Toleranzen
  • Schmiedeprozessart (Warm-/Kalt-/Halbbarmumformung)
  • Mechanische Eigenschaftsanforderungen (Streckgrenze, Härte, Kerbschlagzähigkeit)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
Schmiedetemperaturbereich: 1150-1250°C, Dehnungsrate: 0,1-10 s⁻¹, Fließspannung: 50-200 MPa
Belastungs- und Ausfallgrenzen
Duktiler Bruch bei wahrer Dehnung > 1,2, Oberflächendekarburierungstiefe > 0,5 mm, Austenitkorngrößenwachstum > ASTM 5
Dynamische Rekristallisationserschöpfung bei Zener-Hollomon-Parameter > 1×10¹⁴ s⁻¹, Sauerstoffdiffusionskoeffizient > 1×10⁻⁸ cm²/s bei Schmiedetemperatur
Fertigungskontext
Schmiedestahlblech wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Erwärmungs- und Abkühlungszyklen während der Schmiedevorgänge verursachen thermische Spannungen, die die Materialermüdungsgrenzen überschreiten, was zu Rissinitiierung und -ausbreitung führt, insbesondere an Spannungskonzentratoren wie Kanten oder Bohrungen.
Oberflächenabplatzungen und Delamination
Ursache: Hohe Kontaktdrücke und Scherspannungen beim Schmieden verursachen Untergrundermüdung, was zu Materialtrennung und Abblättern führt, oft verstärkt durch Einschlüsse, unzureichende Wärmebehandlung oder ungeeignete Oberflächenbeschaffenheit.
Wartungsindikatoren
  • Sichtbare Oberflächenrisse oder spinnennetzartige Muster auf der Blechoberfläche, insbesondere in der Nähe von Kanten oder Befestigungspunkten
  • Ungewöhnliche metallische Schleif- oder Knackgeräusche während des Betriebs, die auf Materialtrennung oder Rissausbreitung hinweisen
Technische Hinweise
  • Implementieren Sie regelmäßige thermografische Inspektionen, um Hotspots und ungleichmäßige Temperaturverteilungen zu erkennen, die die thermische Ermüdung beschleunigen
  • Wenden Sie spezielle Oberflächenbehandlungen wie Nitrieren oder Laserhärten an, um die Oberflächenhärte und Ermüdungsbeständigkeit zu verbessern, während die Kerbzähigkeit erhalten bleibt

Konformität und Fertigungsnormen

Referenznormen
ASTM A668/A668MISO 630-2DIN EN 10025-2
Fertigungsgenauigkeit
  • Dicke: +/- 2,5 mm für Bleche bis 50 mm Dicke
  • Ebenheit: 5 mm pro Meter Länge
Qualitätsprüfung
  • Ultraschallprüfung (UT)
  • Chemische Zusammensetzungsanalyse
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Vorwärmung unter 1100°C → Oberflächenrissbildung während des Schmiedens aufgrund thermischer Spannungen, die die Streckgrenze überschreiten → Mehrzonen-Induktionserwärmung mit PID-Regelung, die 1150±15°C aufrechterhält
Übermäßige Dehnungsrate > 15 s⁻¹ → Adiabatische Scherbandbildung, die lokales Schmelzen verursacht → Servohydraulische Presse mit geschlossenem Regelkreis und Dehnungsratenrückführung, begrenzt auf 10 s⁻¹

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Schmiedestahlblech

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Schmiedestahlblech

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Wofür wird Schmiedestahlblech verwendet?

Es wird als Rohmaterial für die Herstellung von Schmiedeteilen in der Automobil-, Luft- und Raumfahrt-, Schwermaschinen- und Energiebranche verwendet. Es wird weiterverarbeitet, z. B. durch Schmieden, Pressen oder Stanzen, um Teile mit komplexen Formen und hoher struktureller Integrität herzustellen.

Was sind die typischen mechanischen Eigenschaften?

Typische Eigenschaften umfassen Streckgrenze von 345–460 MPa, Zugfestigkeit von 485–620 MPa, Dehnung von 18–22%, Kerbschlagarbeit von 27–40 J und Härte von 150–190 HBW. Dies sind Referenzbereiche und müssen für die spezifische Sorte und Dicke bestätigt werden.

Kann das Blech geschweißt werden?

Das Kohlenstoffäquivalent (0,38–0,45 CE) deutet auf gute Schweißbarkeit hin, aber Schweißverfahren müssen gemäß Normen wie EN 1011-2 qualifiziert werden. Konsultieren Sie immer den Hersteller für empfohlene Schweißpraktiken.

Welche Abmessungen sind verfügbar?

Dicke bis 150–250 mm, Breite 1500–3000 mm und Länge 6000–12000 mm. Kundenspezifische Größen sind auf Anfrage möglich. Verifizieren Sie genaue Abmessungen mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Grundmetallherstellung

Zugehörige Ausrüstung

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Schmiedestahlblech?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schmiedegrad-Titanlegierungsstangen
Nächstes Produkt
Schneidsystem
AngebotChat