Strukturierte Fertigungsdaten · 2026

Schneidsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidsystem im Bereich Grundmetallherstellung anhand von Schnittkapazität (Brammenquerschnitt) bis Schnittlängenbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidsystem wird durch die Baugruppe aus Schneidkopf / Werkzeug und Schlitten / Laufrahmen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein System, das kontinuierlich gegossene Nichteisenmetall-Barren oder -Brammen präzise auf vorgegebene Längen schneidet.

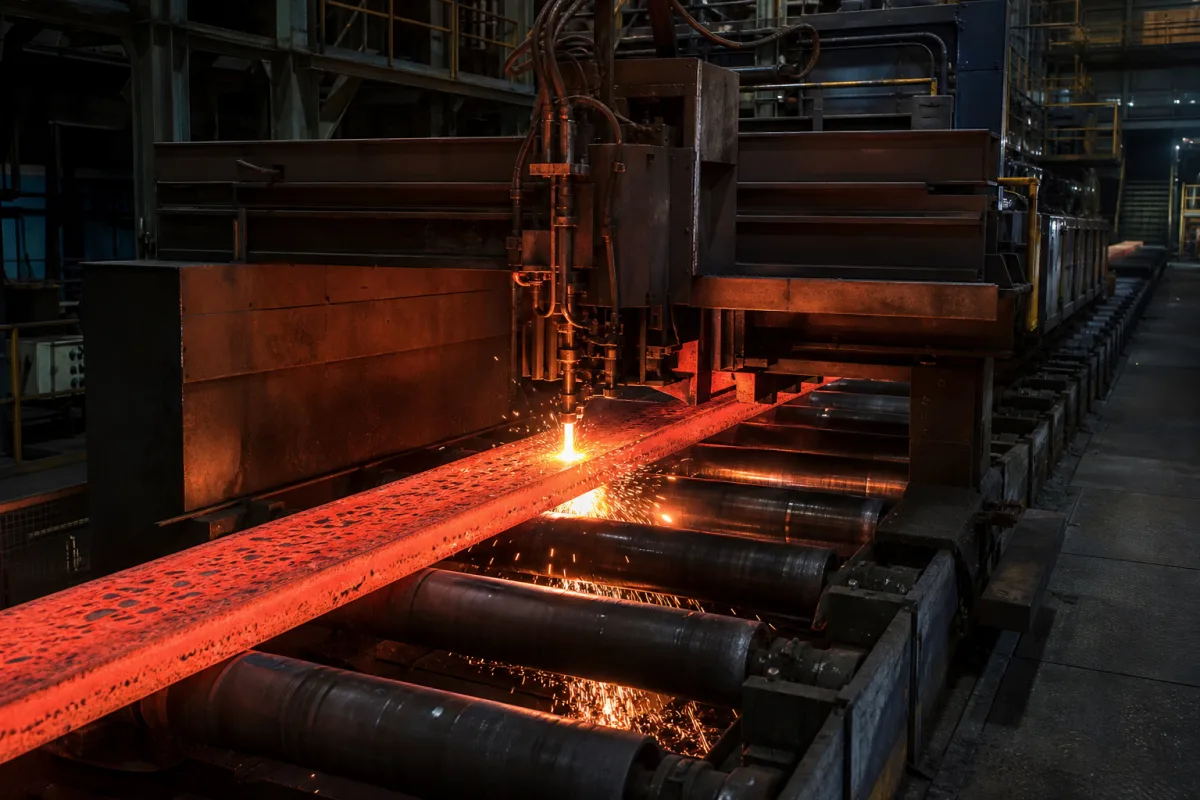
Schneidsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Schneidsystem ist eine kritische Komponente einer Stranggießanlage für Nichteisenmetalle. Es ist stromabwärts der Gieß- und Kühlzonen positioniert. Seine Hauptfunktion besteht darin, den erstarrten, kontinuierlich extrudierten Metallstrang (Barren, Vorblock oder Bramme) synchron und hochpräzise in vorgegebene, gleichmäßige Längen zu schneiden, die für die anschließende Handhabung, Lagerung und Weiterverarbeitung (z. B. Walzen, Strangpressen) geeignet sind. Das System gewährleistet saubere, rechtwinklige Schnitte mit minimalem Materialverlust und minimaler Verformung. Es ist für Nichteisenmetalle wie Kupfer, Aluminium und deren Legierungen ausgelegt und in verschiedenen Konfigurationen erhältlich, um Barren mit Querschnitten von 100–400 mm, Schnittlängen von 500–12000 mm und Schnittgeschwindigkeiten von 0,5–2,0 m/min (abhängig von Material und Dicke) zu verarbeiten. Die Längentoleranz beträgt ±0,5 mm (ISO 2768-mK), die Rechtwinkligkeitstoleranz ±0,1 mm pro 100 mm Breite (ISO 2768-mK). Das System arbeitet mit einem Hydraulikdruck von 1,0–1,6 MPa, benötigt eine 380–480 V AC, 3-Phasen, 50/60 Hz Stromversorgung (IEC 60038) und hat eine installierte Leistung von 15–45 kW. Es ist für Betriebstemperaturen von 5–45 °C ausgelegt und bietet Schutzarten von IP54 bis IP65 (IEC 60529). Das Maschinengewicht liegt zwischen 5000 und 15000 kg, und die ungefähre Grundfläche beträgt 6000×2000×2500 mm (L×B×H). Zu den verwendeten Materialien gehören Schnellarbeitsstahl, Hartmetall und legierter Stahl. Das System wird von einer SPS gesteuert, die Signale von Längenmessung, Geschwindigkeitssensoren und Aktuatoren integriert. Für eine präzise Auswahl sind modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Das System arbeitet, indem es die Geschwindigkeit seines Schneidmechanismus (z. B. Säge, Schere, Brenner) mit dem bewegten Strang synchronisiert. Eine Messeinrichtung (Encoder, Laser) verfolgt die Länge des austretenden Strangs. Sobald die Ziellänge erreicht ist, wird das Schneidwerkzeug schnell eingreift. Bei mechanischen Systemen wie Flugsägen oder Scheren beschleunigt das Werkzeug, um die Lineargeschwindigkeit des Strangs zu erreichen, führt den Schnitt synchron aus und fährt dann zurück. Der Prozess wird von einer speicherprogrammierbaren Steuerung (SPS) gesteuert, die Signale von Längenmessung, Geschwindigkeitssensoren und hydraulischen/pneumatischen/elektrischen Aktuatoren integriert.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittkapazität (Brammenquerschnitt)100–400 mmMax cross-section for non-ferrous billets
Schnittlängenbereich500–12000 mmAdjustable per order
Schnittgeschwindigkeit0.5–2.0 m/minDepends on material and thickness
Längentoleranz±0.5 mmTighter tolerance available on requestISO 2768-mK
Rechtwinkligkeitstoleranz±0.1 mmPer 100 mm widthISO 2768-mK
Stromversorgung380–480 V AC3-phase, 50/60 HzIEC 60038
Anschlussleistung15–45 kWDepends on cutting capacity
Betriebstemperatur5–45 °CFor control cabinet and hydraulics
SchutzartIP54–IP65Higher IP for dusty environmentsIEC 60529
Maschinengewicht5000–15000 kgExcluding ancillary equipment
Stellfläche (L×B×H)6000×2000×2500 mmApproximate, varies with model

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Schnellarbeitsstahl Wolframkarbid Legierter Stahl

Komponenten / BOM

Components / BOM
  • Schneidkopf / Werkzeug
    Das aktive Element (Sägeblatt, Schermesser, Plasmaschneidbrenner), das die Materialtrennung durchführt.
    Material: Schnellarbeitsstahl oder Hartmetall
  • Schlitten / Laufrahmen
    Eine mobile Struktur, die den Schneidkopf trägt und ihm ermöglicht, sich synchron mit dem Strangguss während des Schnitts zu bewegen.
    Material: Legierter Stahl
  • Klemmvorrichtung
    Sichert den Gussstrang kurz vor und während des Schnitts, um Bewegung zu verhindern und einen sauberen, rechtwinkligen Schnitt zu gewährleisten.
    Material: Legierter Stahl
  • Längenmesssystem
    Misst die Länge des austretenden Stranggussstrangs (z.B. mittels Messrollen oder Lasersensoren) und löst den Schneidzyklus aus.
    Material: Verschiedene (Edelstahl, Aluminium, Elektronik)
  • Antriebssystem
    Stellt die Antriebskraft für die Schlittenbewegung und Werkzeugbetätigung (hydraulisch, pneumatisch oder servoelektrisch) bereit.
    Material: Verschiedene (Stahl, Kupfer, Aluminium)
  • SPS-Steuerung
    Integriert Längen-, Geschwindigkeits- und Aktuatorsignale und löst den Schnitt im richtigen Moment aus.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluid-Verschmutzung übersteigt ISO 4406 18/16/13 Reinheitsgrad Servoventil-Spulenklemmung verursacht Positionsregelverlust Installation einer doppelten 3-Mikron-Absolut-Filtration mit Druckdifferenzüberwachung
Klingenkantentemperaturgradient übersteigt 200°C/cm während des Schneidens Thermische Rissausbreitung reduziert Schneidgenauigkeit unter 0,5 mm Implementierung einer erzwungenen Konvektionskühlung, die die Klingentemperatur unter 300°C mit 15 m/s Luftstrom hält

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 MPa Hydraulikdruck, 0,1-1,0 mm Schneidtoleranz, 20-120 Schnitte/Stunde
Belastungs- und Ausfallgrenzen
Hydraulikdruck übersteigt 3,0 MPa und verursacht Dichtungsbruch, Schneidtoleranz übersteigt 2,0 mm und verursacht Maßabweisung, Klingentemperatur übersteigt 450°C und verursacht metallurgischen Abbau
Hydraulikfluid-Kavitation bei Druckabfällen unter 0,3 MPa verursacht Pumpenschäden, Klingenermüdungsbruch bei Spannungskonzentrationen über 350 MPa Streckgrenze, thermische Ausdehnungsdifferenz zwischen Wolframkarbid-Klinge (4,5×10⁻⁶/°C) und Stahlgehäuse (12×10⁻⁶/°C) verursacht Bindung
Fertigungskontext
Schneidsystem wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Hydrauliksystem: 150-300 bar (2175-4350 psi), Pneumatik: 6-10 bar (87-145 psi)
Durchflussrate:Stranggießlinien-Geschwindigkeit: 0,5-5 m/min (1,6-16,4 ft/min)
Betriebstemperatur:Umgebungstemperatur bis 200°C (392°F) für Standardmodelle, bis 400°C (752°F) mit Hochtemperatur-Optionen
cutting force:50-500 kN (11.240-112.400 lbf) abhängig von der Brammengröße
positioning accuracy:±0,5 mm (±0,02 in)
slurry concentration:Nicht anwendbar - Trockenschneidprozess
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (1000-7000er Serie)Kupferlegierungen (Messing, Bronze)Zinklegierungen
Nicht geeignet: Hochabrasive Verbundwerkstoffe mit keramischen Verstärkungen
Auslegungsdaten
  • Maximale Brammen-Querschnittsabmessungen (Breite x Höhe)
  • Erforderliche Produktionsrate (Schnitte pro Stunde)
  • Materialhärte/Zugfestigkeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Abstumpfung der Schneidkante
Ursache: Abrasive Abnutzung durch Schneiden harter Materialien, thermischer Abbau durch Reibungshitze und unsachgemäße Klingenausrichtung, die zu ungleichmäßiger Spannungsverteilung führt
Lagerausfall im Antriebsmechanismus
Ursache: Verschmutzung durch Eindringen von Schneidabrieb, unzureichende Schmierung aufgrund hoher Betriebstemperaturen und Fehlausrichtung, die übermäßige Radiallasten erzeugt
Wartungsindikatoren
  • Erhöhte Vibration oder ungewöhnliche hörbare Harmonische während des Betriebs, die auf Unwucht oder Komponentenverschleiß hinweisen
  • Sichtbare Funkenbildung oder Verfärbung an der Schnittstelle, die auf übermäßige Reibung oder thermische Überlastung hindeutet
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mittels Schwingungsanalyse und Thermografie, um frühe Stadien von Lager- und Klingenverschleiß vor einem katastrophalen Ausfall zu erkennen
  • Etablieren Sie strenge Materialverträglichkeitsprotokolle und optimieren Sie die Schneidparameter (Geschwindigkeit, Vorschub, Kühlmittelstrom) basierend auf der Materialhärte, um thermische Spannung und abrasiven Verschleiß zu minimieren

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 23125:2015 (Sicherheit von Werkzeugmaschinen - Drehmaschinen)DIN EN ISO 12100:2010 (Sicherheit von Maschinen - Allgemeine Gestaltungsleitsätze - Risikobeurteilung und Risikominderung)CE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Schneidkantenschärfe: +/- 0,005 mm
  • Klingenausrichtung: +/- 0,01 mm
Qualitätsprüfung
  • Maßgenauigkeitsprüfung (Koordinatenmessmaschine)
  • Härteprüfung (Rockwell C-Skala)

Hersteller von Schneidsystem

8 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Changzhou Anchuang Intelligent Equipment Co., Ltd.
· CN
100+ Mitarbeiter
ISO9001CE
Fertigt außerdem: Laser Cutting System、Welding Positioner、Assembly Fixture und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “automated cutting system”
Quellseite ansehen ↗ anchuangwelding.com · geprüft am 2026-08-22
Jinan Style Machinery Co., Ltd. (STYLECNC)
Jinan · CN
Gegründet 2003
Fertigt außerdem: Fiber Laser Cutting Machine、Heavy-Duty CNC Plasma Cutting Machine、CNC Router und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ stylecnc.com · geprüft am 2026-08-18
DS Technology
· CN
Fertigt außerdem: Laser Cutting System、Calibration System、Motor Controller und 7 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Robotic Cutting System”
Quellseite ansehen ↗ ds.technology · geprüft am 2026-09-02
ERSM Machinery
Suzhou · CN
Fertigt außerdem: Surface Grinding Machine、Automatic Tool-Changer、Hydraulic Press Brake und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “CUTTING SYSTEM”
Quellseite ansehen ↗ rsm-machinery.com · geprüft am 2026-09-11
Foshan Aokai Machinery Technology Co.,Ltd
Foshan · CN
Fertigt außerdem: Packaging Machinery、Industrial Vacuum Tumbler、Screening Plant und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Cutting System”
Quellseite ansehen ↗ aokaimachine.com · geprüft am 2026-09-15
Glowyard
Guangzhou · CN
Fertigt außerdem: Rechargeable Battery、Outdoor Solar Bollards、Solar Lampposts und 7 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “cnc laser cutting system”
Quellseite ansehen ↗ glowyard.com · geprüft am 2026-09-16
Nanjing Kerke Extrusion Equipment Co., Ltd.
Nanjing · CN
Fertigt außerdem: Weighing System、Dosing System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Cutting System”
Quellseite ansehen ↗ kerkeextruder.com · geprüft am 2026-09-04
Zhejiang Jinggong Science & Technology Co., Ltd.
Shaoxing · CN
Fertigt außerdem: Hydraulic Press Brake、Shot Blasting Machine、Industrial Tube Bending Machine und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Bandsaw cutting system”
Quellseite ansehen ↗ jinggongmachine.com · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann das Schneidsystem verarbeiten?

Das System ist für Nichteisenmetalle wie Kupfer, Aluminium und deren Legierungen ausgelegt. Es ist nicht für Eisenmetalle geeignet. Die Schneidwerkzeuge bestehen je nach Anwendung aus Schnellarbeitsstahl, Hartmetall oder legiertem Stahl.

Was ist die maximale Schnittleistung?

Die Schnittleistung für Nichteisenmetall-Barren liegt bei einem Querschnitt von 100–400 mm. Dies ist ein Referenzbereich; die tatsächliche Leistung hängt vom Modell ab und muss mit dem Hersteller bestätigt werden.

Wie wird die Schnittlänge gesteuert?

Eine Messeinrichtung wie ein Encoder oder Laser verfolgt die Länge des austretenden Strangs. Wenn die Ziellänge erreicht ist, löst die SPS das Schneidwerkzeug aus. Der Schnittlängenbereich ist einstellbar von 500 bis 12000 mm, je nach Bestellung.

Welche Normen gelten für das Schneidsystem?

Das System referenziert ISO 2768-mK für Längen- und Rechtwinkligkeitstoleranzen, IEC 60038 für Stromversorgung und IEC 60529 für Schutzart. Diese Normen sind Verifizierungsreferenzen; die Konformität muss mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schneidsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schneidsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schmiedestahlblech
Nächstes Produkt
Schwerlast-Gießdüse für geschmolzenes Aluminium
AngebotChat