Strukturierte Fertigungsdaten · 2026

Präzisions-Gießform-Kerneinsatz

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Gießform-Kerneinsatz im Bereich Grundmetallherstellung anhand von Einschubtiefe bis Einsatzdurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Gießform-Kerneinsatz wird durch die Baugruppe aus Einsatzkörper und Kühlkanal beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein präzisionsgefertigter, abnehmbarer Einsatz, der in Gießformen verwendet wird, um komplexe Innenkonturen in Metallgussteilen zu erzeugen.

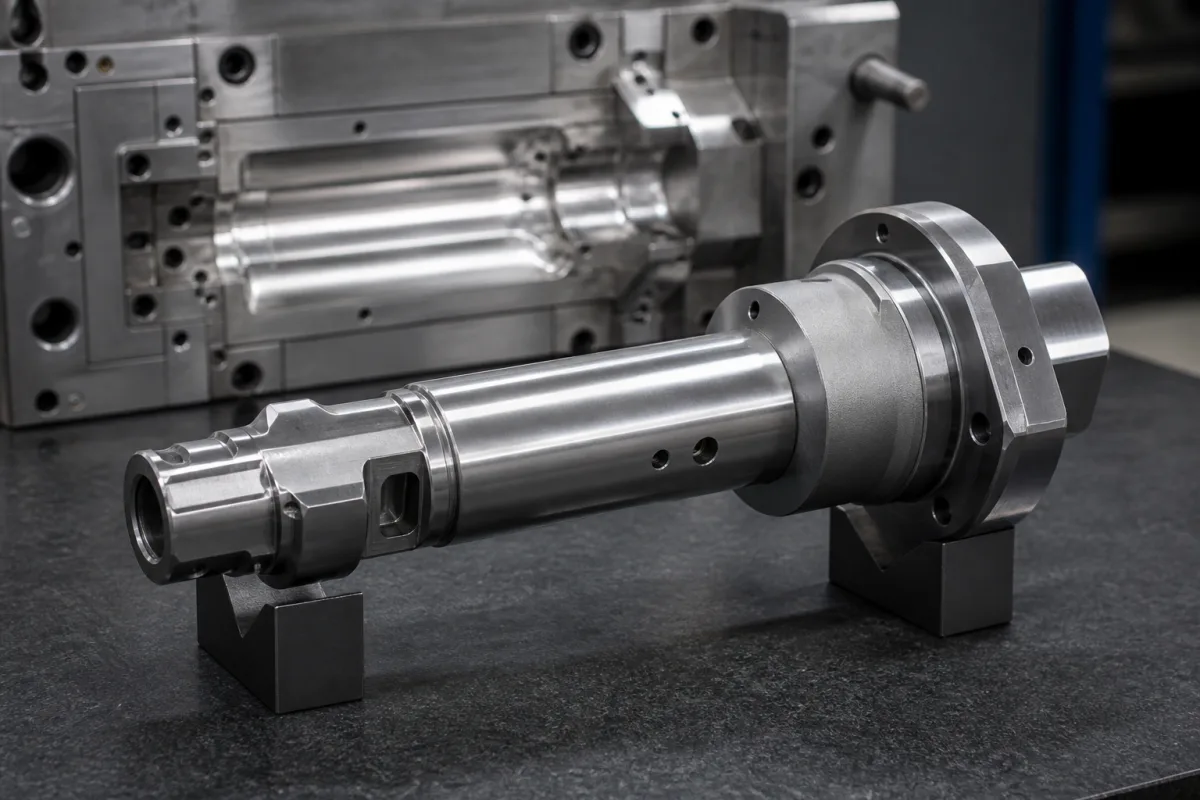
Präzisions-Gießform-Kerneinsatz in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein präzisionsgefertigter, abnehmbarer Einsatz, der in Gießformen verwendet wird, um komplexe Innenkonturen in Metallgussteilen zu erzeugen. Dieses Bauteil ermöglicht die Herstellung von hohlen oder komplizierten inneren Merkmalen, die durch den Hauptformkörper nicht geformt werden können. Es ist entscheidend für die Herstellung von Komponenten mit inneren Kanälen, Kühlkanälen oder komplexen Innenstrukturen in Automobil-, Luft- und Raumfahrt- sowie Industrieanwendungen. Der Einsatz ermöglicht eine effiziente Formmontage und -demontage bei gleichzeitiger Aufrechterhaltung der Maßgenauigkeit über Produktionsserien. Der Einsatz wird typischerweise aus Materialien wie H13-Werkzeugstahl, Kupferlegierung oder Graphit hergestellt, die basierend auf Wärmeleitfähigkeit, Härte und Betriebstemperaturanforderungen ausgewählt werden. Zu den wichtigsten Parametern gehören Einsatzlänge (50–300 mm), Durchmesser (10–80 mm), Entformungsschräge (0,5–3 Grad), Wärmeleitfähigkeit (15–50 W/m·K), Härte (45–55 HRC nach ASTM E18), Betriebstemperatur (-40 bis 300 °C), Oberflächenrauheit (Ra 0,4–0,8 μm nach ISO 1302), Zugfestigkeit (800–1200 MPa nach ASTM E8), Dichte (7,8–8,1 g/cm³ für Stahlsorten), Gewicht (0,5–5 kg pro Einsatz) und Korrosionsbeständigkeit (Salzsprühtest nach ISO 9227). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Der Einsatz wird vor dem Gießen präzise in der Formkavität positioniert und nach dem Erstarren durch dafür vorgesehene Zugangspunkte entfernt, wodurch präzise geformte Innenmerkmale zurückbleiben. Die richtige Auswahl erfordert die Berücksichtigung von Gussmaterial, Geometriekomplexität, Produktionsvolumen und Wärmemanagement. Verifizierungsfragen umfassen die Bestätigung der Materialgüte, Maßtoleranzen und die Einhaltung relevanter Normen. Wartungssignale umfassen Verschleiß, Verformung oder Oberflächenverschlechterung, die die Gussqualität beeinträchtigen können. Versagensgrenzen umfassen Risse, Erosion oder Verlust der Maßgenauigkeit, was einen Austausch erforderlich macht. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten, um modellspezifische Werte und Normen zu bestätigen.

Funktionsprinzip

Der Einsatz wird vor dem Gießen präzise in der Formkavität positioniert. Nach dem Erstarren wird der Einsatz durch dafür vorgesehene Zugangspunkte entfernt, wodurch präzise geformte Innenmerkmale im Gussstück zurückbleiben. Die Geometrie und Oberflächengüte des Einsatzes beeinflussen direkt die Innenmaße und die Qualität des endgültigen Gussstücks. Geeignete Entformungsschrägen erleichtern die Entnahme, und die Wärmeleitfähigkeit beeinflusst die Abkühlungsraten. Der Einsatz muss wiederholten thermischen Zyklen und mechanischen Belastungen ohne Verformung standhalten. Sein Design muss eine effiziente Montage und Demontage ermöglichen, während Ausrichtung und Dimensionsstabilität erhalten bleiben. Der Entnahmeprozess ist entscheidend, um Schäden am Gussstück oder am Einsatz selbst zu vermeiden. Material und Oberflächenbehandlung des Einsatzes werden gewählt, um Verschleißfestigkeit, thermische Leistung und Kosten auszugleichen. Regelmäßige Inspektion und Wartung sind notwendig, um eine gleichbleibende Leistung sicherzustellen. Die Betriebsgrenzen des Einsatzes, wie maximale Temperatur und mechanische Belastung, müssen eingehalten werden, um vorzeitigen Ausfall zu verhindern. Der Einsatz ist ein austauschbares Bauteil, dessen Lebensdauer von den Einsatzbedingungen und Wartungspraktiken abhängt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Einschubtiefe50–300 mmGesamtlänge des Einsatzelements
Einsatzdurchmesser10–80 mmMaximaler Außendurchmesser zylindrischer Abschnitte
Schrägungswinkel0.5–3 GradSchrägungswinkel für Formentnahme
Wärmeleitfähigkeit15–50 W/(m·K)Wärmeübertragungsfähigkeit des Einlegematerials
Härte45–55 HRCMaterialhärte für VerschleißfestigkeitASTM E18
Betriebstemperatur-40–300 °CMaximale Dauerbetriebstemperatur
OberflächenrauheitRa 0.4–0.8 μmCritical for casting finishISO 1302
Zugfestigkeit800–1200 MPaDepends on alloyASTM E8
Dichte7.8–8.1 g/cm³For steel grades
Gewicht0.5–5 kgPer insert
KorrosionsbeständigkeitISO 9227 hSalt spray test ratingISO 9227

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

H13 Werkzeugstahl Kupferlegierung Graphit

Komponenten / BOM

Components / BOM
  • Einsatzkörper
    Bildet die primäre innere Gussgeometrie
    Material: Werkzeugstahl H13
  • Kühlkanal
    Regelt die Temperatur während des Gießprozesses
    Material: Kupferlegierung
  • Ausziehgewinde
    Bietet Befestigungspunkt für Entnahme-/Ausbauwerkzeuge
    Material: Werkzeugstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichendes Kühlkanaldesign verursacht 200°C Temperaturgradient über 10 mm Querschnitt Thermische Ermüdungsrissausbreitung von Spannungskonzentrationspunkten Konforme Kühlkanäle, die 50°C±5°C Oberflächentemperatur aufrechterhalten, Radiusoptimierung auf mindestens 2 mm
Erosion durch flüssige Aluminiumlegierung bei 750°C mit 4 m/s Fließgeschwindigkeit Fortschreitender Maßverschleiß, der 0,05 mm Spieltoleranz überschreitet Titannitrid-Beschichtung mit 3000 HV Härte, Reduzierung der Fließgeschwindigkeit auf 2 m/s durch Angussoptimierung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-1200°C, 0-150 MPa Schließdruck, 0,005-0,02 mm Maßtoleranz
Belastungs- und Ausfallgrenzen
Thermische Ermüdungsrissbildung beginnt bei 650°C Differenz über 5 mm Dicke, Maßverschleiß überschreitet 0,05 mm Spiel, Zugspannung überschreitet 800 MPa Streckgrenze
Thermische Spannung aus zyklischem Heizen/Kühlen, die die Anlasstemperatur von 650°C von H13 Werkzeugstahl überschreitet, abrasiver Verschleiß durch Flüssigmetallfluss bei 3-5 m/s Geschwindigkeit, Spannungskonzentration an scharfen Radien unter 0,5 mm
Fertigungskontext
Präzisions-Gießform-Kerneinsatz wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Mold Core Casting Insert Internal Mold Component

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 150 MPa (21.750 psi) während des Einspritzens/Gießens, typischer Betrieb 50-100 MPa
Durchflussrate:Abhängig von Schlickerviskosität und Kavitätsgeometrie, typischerweise 0,5-5,0 m/s für Flüssigmetallfluss
Betriebstemperatur:Bis zu 1600°C (2912°F) für Kurzzeitexposition, Dauerbetrieb empfohlen unter 1400°C (2552°F)
slurry concentration:60-75 % Feststoffe nach Gewicht für keramische Schlicker, Viskositätsbereich 500-5000 cP
Montage- und Anwendungskompatibilität
Aluminiumlegierungen (A356, A380)Edelstahl (316L, 17-4PH)Nickelbasis-Superlegierungen (Inconel 718, Hastelloy X)
Nicht geeignet: Hochkorrosive flüssige Metalle (z.B. Titanlegierungen ohne Schutzbeschichtungen) aufgrund chemischen Angriffs und thermischer Spannungen
Auslegungsdaten
  • Kavitätsvolumen und -geometrie (einschließlich Schrägungswinkel und Hinterschneidungen)
  • Erforderliche Oberflächengüte (Ra-Wert) und Maßtoleranz (± mm)
  • Erwartete Produktionszykluszahl und thermische Zyklusbedingungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen während des Gießens verursachen thermische Ausdehnungs- und Kontraktionsspannungen, die zur Rissinitiierung und -ausbreitung im Material des Formkerneinsatzes führen.
Erosion und Auswaschung
Ursache: Hochgeschwindigkeitsfluss von flüssigem Metall während des Einspritzens verursacht abrasiven Verschleiß und Materialabtrag, insbesondere in dünnen Querschnitten und scharfen Kanten des Kerneinsatzes.
Wartungsindikatoren
  • Sichtbare Risse oder Craquelé auf der Einsatzoberfläche bei routinemäßiger Inspektion
  • Maßabweichungen in Gussteilen, die auf Verschleiß oder Verformung des Einsatzes hindeuten
Technische Hinweise
  • Implementierung kontrollierter Vorwärm- und Kühlprotokolle zur Minimierung von thermischem Schock und Aufrechterhaltung konstanter Betriebstemperaturen
  • Auftrag spezieller keramischer oder feuerfester Beschichtungen auf kritische Verschleißflächen zur Verbesserung der Erosionsbeständigkeit und Verringerung der Metallanhaftung

Konformität und Fertigungsnormen

Referenznormen
ISO 8062:2020 (Geometrische Produktspezifikationen (GPS) - Maß- und Formtoleranzen für Urformteile)ASTM A703/A703M-22 (Norm für Stahlgussstücke, Allgemeine Anforderungen, für drucktragende Teile)DIN EN 10213:2007 (Stahlgussstücke für Druckbehälter)
Fertigungsgenauigkeit
  • Maßtoleranz: +/-0,1mm pro 25mm (für kritische Merkmale)
  • Oberflächenrauheit: Ra 0,8μm maximal (für Formkontaktflächen)
Qualitätsprüfung
  • Koordinatenmessgerät (KMG) zur Maßverifikation
  • Eindringprüfung (EP) zur Oberflächendefekterkennung

Hersteller von Präzisions-Gießform-Kerneinsatz

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien sind für diesen Einsatz verfügbar?

Laut Verzeichnis kann der Einsatz aus H13-Werkzeugstahl, Kupferlegierung oder Graphit hergestellt werden. Die Wahl hängt von Wärmeleitfähigkeit, Härte und Betriebstemperaturanforderungen ab. Bestätigen Sie die genaue Materialgüte mit dem Lieferanten.

Was sind die typischen Abmessungen und Toleranzen?

Referenzbereiche umfassen Länge 50–300 mm, Durchmesser 10–80 mm und Entformungsschräge 0,5–3 Grad. Oberflächenrauheit ist Ra 0,4–0,8 μm nach ISO 1302. Dies sind Verzeichnisbereiche; tatsächliche Werte müssen für Ihre spezifische Anwendung verifiziert werden.

Wie wird der Einsatz nach dem Gießen entfernt?

Der Einsatz wird nach dem Erstarren des Metalls durch dafür vorgesehene Zugangspunkte entfernt. Das Design umfasst Entformungsschrägen und Zugangsmerkmale, um die Entnahme ohne Beschädigung des Gussstücks zu erleichtern. Die genaue Entnahmemethode hängt vom Formdesign und der Einsatzgeometrie ab.

Welche Normen gelten für dieses Bauteil?

Referenzierte Normen umfassen ASTM E18 für Härte, ISO 1302 für Oberflächenrauheit, ASTM E8 für Zugfestigkeit und ISO 9227 für Korrosionsbeständigkeit. Dies sind Verifizierungsreferenzen; die Konformität muss mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Gießform-Kerneinsatz

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Gießform-Kerneinsatz?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Gießform-Auswerferstift
Nächstes Produkt
Präzisions-Gussform-Hohlraumeinsatz
AngebotChat