Technische Definition
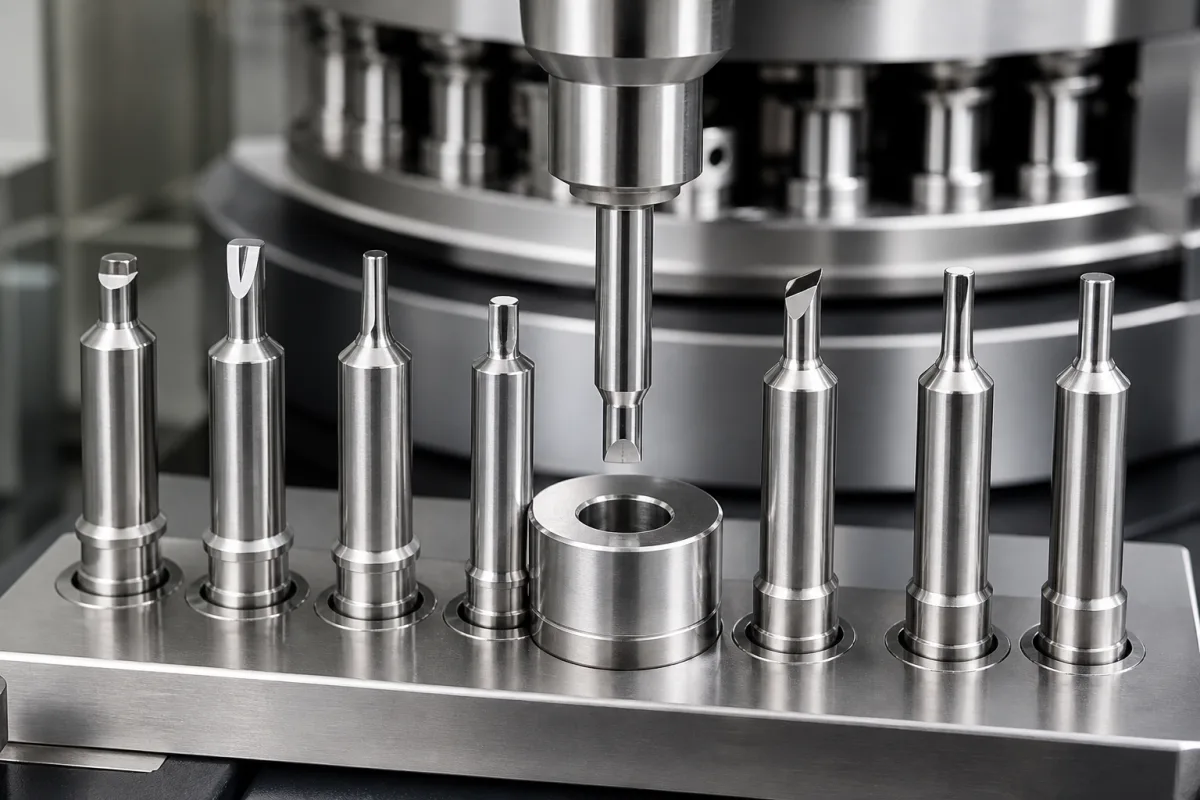
Eine präzisionsgefertigte, austauschbare Spitzenkomponente für Tablettenpressenstempel in der pharmazeutischen Herstellung. Sie bildet die eigentliche Kompressionsfläche, die mit Pulvermischungen in Kontakt kommt, um Tabletten in bestimmten Formen und Größen zu erzeugen. Diese Spitzen erfahren bei Hochvolumenproduktionsläufen extremen Druck und Verschleiß und sind als austauschbare Komponenten konzipiert, um die Stempellebensdauer zu verlängern und die Tablettenqualität zu erhalten. Sie sind kritische Verbrauchsteile in Tablettenproduktionslinien. Die Spitze wird auf einem Stempelkörper montiert und komprimiert pulverförmige pharmazeutische Formulierungen zwischen oberen und unteren Stempeln in einer Matrizenhöhlung, wodurch Tabletten durch mechanischen Druck geformt werden. Erhältlich in Werkzeugstahl, Edelstahl oder mit Wolframcarbidbeschichtung, werden diese Spitzen in verschiedenen Konfigurationen angeboten, um unterschiedlichen Tablettenformen und Pressentypen gerecht zu werden. Zu den wichtigsten Parametern gehören Spitzendurchmesser (10–40 mm), Spitzenprofil (FFC, FBE, DFC, DBE), Montagetyp (B, D, BB, DB), Oberflächenhärte (60–65 HRC), Gesamtlänge (100–200 mm), Spitzenlänge (5–20 mm), Konzentrizität (≤0,01 mm), Oberflächenrauheit (Ra 0,2–0,4 μm), Betriebsdruck (1,0–1,6 MPa), Betriebstemperatur (-40–85 °C), Materialgüte (D2, M2, H13 gemäß ASTM A681) und Gewicht (0,5–2,0 kg). Diese Werte sind Verzeichnis-Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Überprüfen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.
Funktionsprinzip
Die Spitze wird auf einem Stempelkörper montiert und in einer Matrizenhöhlung positioniert. Pulverförmige pharmazeutische Formulierung wird in die Höhlung gefüllt, und die oberen und unteren Stempel bewegen sich aufeinander zu, wobei sie durch die Spitze mechanischen Druck ausüben, um das Pulver zu einer Tablette zu komprimieren. Die Form und Oberflächenbeschaffenheit der Spitze bestimmen die Tablettengeometrie und Oberflächenqualität. Bei Hochvolumenproduktion erfährt die Spitze hohe Druckkräfte und abrasiven Verschleiß, daher ist sie als austauschbare Komponente konzipiert, um eine gleichbleibende Tablettenqualität zu gewährleisten und die Lebensdauer der Stempelanordnung zu verlängern.