Strukturierte Fertigungsdaten · 2026

Bondingwerkzeug

Auf Basis strukturierter CNFX-Herstellerprofile wird Bondingwerkzeug im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Spitzendurchmesser bis Spitzenradius eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Bondingwerkzeug wird durch die Baugruppe aus Werkzeugspitze und Heizpatrone beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Präzisionsbauteil in automatisierten Die-Attach-Maschinen, das physisch Kraft und/oder Energie aufbringt, um dauerhafte Verbindungen zwischen Halbleiterchips und Substraten herzustellen.

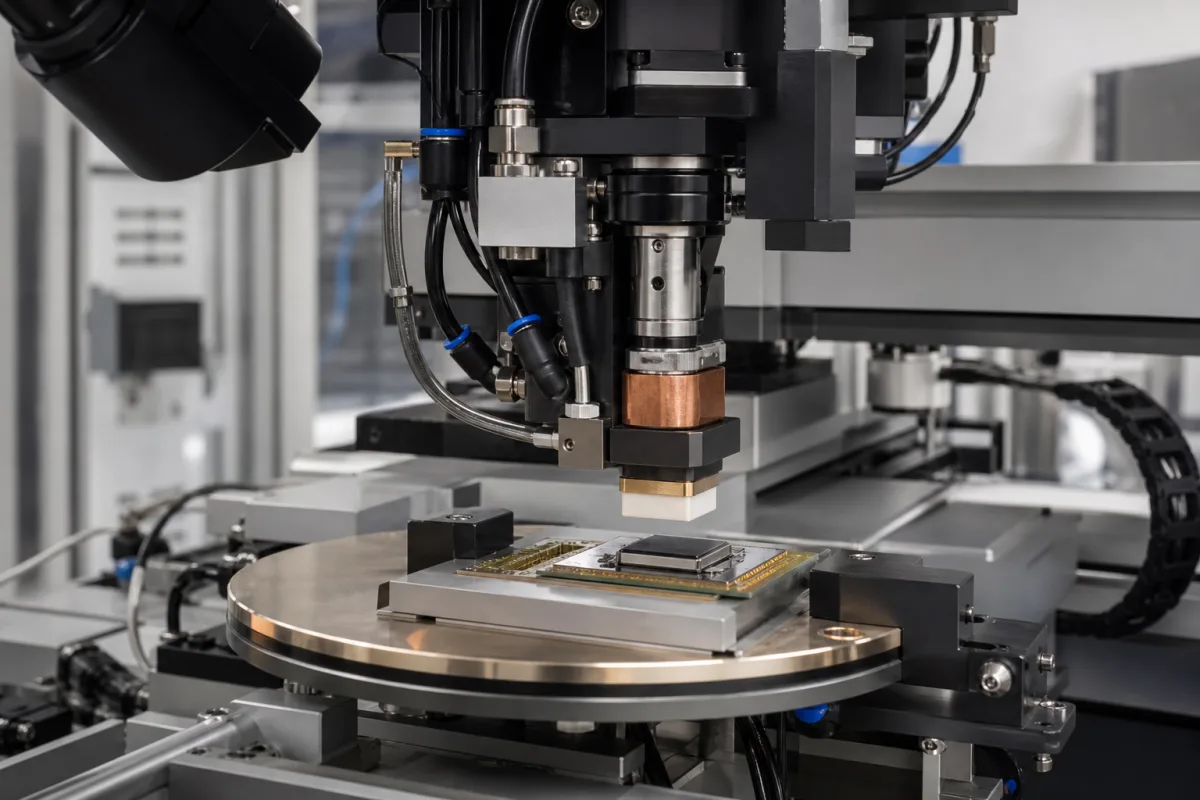
Bondingwerkzeug in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Bonding-Werkzeug ist eine kritische Komponente in automatisierten Die-Attach-Maschinen, die in der Halbleiterverpackung eingesetzt werden. Es dient als Schnittstelle, die während des Bondprozesses direkt den Halbleiterchip kontaktiert und präzise Kraft, Temperatur und manchmal Ultraschallenergie aufbringt, um zuverlässige elektrische und mechanische Verbindungen zwischen dem Chip und dem Substrat oder Leadframe herzustellen. Sein Design und seine Präzision beeinflussen direkt die Bondqualität, die Ausbeute und die Produktionsgeschwindigkeit in der Mikroelektronikfertigung. Das Werkzeug besteht typischerweise aus Wolframkarbid, Keramik (z.B. Aluminiumoxid) oder speziellen Stahllegierungen, die aufgrund ihrer Härte, Verschleißfestigkeit und thermischen Stabilität ausgewählt werden. Zu den wichtigsten Parametern gehören Spitzendurchmesser (0,5–3,0 mm), Spitzenradius (0,1–0,5 mm), Länge (20–80 mm), Betriebstemperatur (-40–150 °C), Härte (60–90 HRC nach ASTM E18), Oberflächenrauheit (0,1–0,4 µm Ra nach ISO 4287), Ebenheit (0,005–0,02 mm nach ISO 1101), Gewicht (5–50 g), Materialgüte (WC-6Co nach ISO 513) und Spitzenwinkel (30–60°). Diese Werte sind Referenzbereiche; die tatsächlichen Spezifikationen müssen mit dem Hersteller für das spezifische Modell und die Anwendung bestätigt werden. Das Bonding-Werkzeug funktioniert, indem es mit kontrollierter Kraft auf den Chip absenkt, Wärme und/oder Ultraschallenergie je nach Bondtechnologie (Thermokompression, Thermosonik oder Kleben) aufbringt. Es hält präzise Ausrichtung und Druck für eine definierte Dauer aufrecht, um eine ordnungsgemäße intermetallische Verbindung oder Aushärtung des Klebstoffs zu gewährleisten, und zieht sich dann zurück. Die richtige Auswahl erfordert die Berücksichtigung der Chipgröße, des Substrattyps, des Bondprozesses und der erforderlichen Bondfestigkeit. Die Verifizierung der Werkzeuggeometrie und der Materialeigenschaften ist für die Qualitätskontrolle unerlässlich. Die Wartung umfasst regelmäßige Inspektion auf Verschleiß, Ausbrüche oder Kontamination sowie den Austausch, wenn die Maßtoleranzen nicht mehr eingehalten werden. Zu den Ausfallarten gehören Spitzenverschleiß, Risse oder Verformung, die zu schlechter Bondqualität oder Schäden am Chip führen. Das Werkzeug ist kein eigenständiges Produkt; es muss in den Bondkopf der Die-Attach-Maschine integriert werden, und seine Leistung hängt von der Kalibrierung der Maschine und den Prozessparametern ab.

Funktionsprinzip

Das Bondingwerkzeug arbeitet, indem es mit kontrollierter Kraft auf den Halbleiterchip absenkt. Je nach Bondtechnologie (z. B. Thermokompression, Thermosonik oder Klebstoffbonden) kann es gleichzeitig Wärme über integrierte Heizer und/oder Ultraschallvibration aufbringen. Es hält präzise Ausrichtung und Druck für eine definierte Dauer aufrecht, um eine ordnungsgemäße intermetallische Bildung (bei Metallverbindungen) oder Aushärtung (bei Klebeverbindungen) zu gewährleisten, und zieht sich dann zurück, um den Zyklus abzuschließen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spitzendurchmesser0.5–3.0 mmDetermines bond footprint and force concentration.
Spitzenradius0.1–0.5 mmAffects pressure distribution and die stress.
Länge20–80 mmMust fit tool holder and reach bond location.
Betriebstemperatur-40–150 °CExceeding range may cause material degradation.
Härte60–90 HRCHigher hardness improves wear resistance.ASTM E18
Oberflächenrauheit0.1–0.4 µm RaSmoother surface reduces particle contamination.ISO 4287
Ebenheit0.005–0.02 mmCritical for uniform bonding pressure.ISO 1101
Gewicht5–50 gAffects dynamic response of the bond head.
WerkstoffWC-6CoTungsten carbide with 6% cobalt for toughness.ISO 513
Spitzenwinkel30–60 °Influences bond shape and die alignment.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Wolframkarbid Keramik (z.B. Aluminiumoxid) Spezialstahllegierungen

Komponenten / BOM

Components / BOM
  • Werkzeugspitze
    Direkte Kontaktfläche, die mit der Matrize verbunden ist; ihre Geometrie definiert die Verbindungsfläche.
    Material: Wolframkarbid oder Keramik
  • Heizpatrone
    Integriertes Heizelement für Thermo-Kompressions-Bonding-Prozesse
    Material: Nickel-Chrom-Legierung
  • Werkzeugschaft
    Strukturkörper, der die Spitze mit dem Bondkopf-Aktor verbindet und Steifigkeit sowie thermische/elektrische Leitwege bereitstellt.
    Material: Edelstahl oder Titanlegierung
  • Ultraschallelement
    Fügt Ultraschallenergie an der Spitze für thermosonisches Bonden hinzu.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kapazitive Entladung durch ESD über 500 V Depolarisation des piezoelektrischen Aktors Integrierter Faradayscher Käfig mit 1 MΩ Ableitwiderstand und 100 pF Bypass-Kondensator
Schmiermittelabbau bei >200°C für >1000 Zyklen Haftungsbedingter Positionsfehler >10 µm Molybdändisulfid-Feststoffschichtbeschichtung mit 0,1 µm Dicke auf Gleitflächen

Technische Bewertung

Betriebsbereich
Betriebsbereich
5-80 N bei 150-250°C mit 0,5-2,0 mm Verschiebung
Belastungs- und Ausfallgrenzen
Überschreitet 120 N Kraft bei >300°C oder <100°C, oder >3,0 mm Verschiebung
Thermisch-mechanische Ermüdung durch zyklische Belastung, die die Streckgrenze (σ_y > 250 MPa) bei Temperaturgradienten >150°C überschreitet, was zu Mikrorissausbreitung gemäß Paris-Gesetz (da/dN = C(ΔK)^m) führt
Fertigungskontext
Bondingwerkzeug wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 N bis 50 N (typischer Bondkraftbereich)
Weitere Spezifikationen:Bondenergie: 10-500 mJ (Ultraschall), 0,1-5,0 J (Thermoschall), Ausrichtungsgenauigkeit: ±1,5 µm
Betriebstemperatur:-40°C bis +150°C
Montage- und Anwendungskompatibilität
Golddrahtbonding auf Silizium-ChipsEpoxid-Die-Attach mit silbergefüllten KlebstoffenKupfersäulenbonding auf organischen Substraten
Nicht geeignet: Korrosive chemische Umgebungen (z.B. saure Flussmittel ohne Schutzbeschichtungen)
Auslegungsdaten
  • Chipgröße und -dicke (mm)
  • Erforderliche Bondkraft pro Flächeneinheit (N/mm²)
  • Bondzykluszeit und Durchsatzanforderungen (Einheiten/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spitzenverformung oder -verschleiß
Ursache: Übermäßige Bondkraft, ungeeignete Spitzenmaterialauswahl für das Substrat oder längerer Betrieb über die Auslegungszyklen hinaus, was zu Materialermüdung und dimensionalen Veränderungen führt.
Heizelementausfall oder Temperaturdrift
Ursache: Thermische Zyklusbelastung, Kontaminationsansammlung auf Heizflächen oder elektrische Überlastung durch Netzschwankungen, die die Heizintegrität und Temperaturregelung beeinträchtigen.
Wartungsindikatoren
  • Unregelmäßige oder inkonsistente Bondqualität (z.B. schwache Bonds, ungleichmäßige Haftung), die auf Spitzenverschleiß oder Temperaturinstabilität hinweist
  • Ungewöhnliche hörbare Vibrationen, Klicken oder übermäßiger Geräuschpegel während des Betriebs, die auf mechanische Fehlausrichtung oder Komponentenlockerung hindeuten
Technische Hinweise
  • Einführung eines Spitzeninspektions- und Nachschleifplans unter Verwendung kalibrierter Mikroskope und Profilometer, um Verschleißmuster zu überwachen und die Spitzengeometrie innerhalb der Spezifikationen zu halten
  • Etablierung einer vorbeugenden Wartungsroutine für Heizkalibrierung und Reinigung, einschließlich periodischer Thermoelementverifizierung und Entfernung von Oxid- oder Kontaminationsschichten von Heizflächen

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung (EU-Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Spitzenplanheit: ≤0,001 mm
  • Bohrungsdurchmesser: +0,000/-0,002 mm
Qualitätsprüfung
  • Dimensionsverifizierung mittels Koordinatenmessmaschine (KMM)
  • Materialhärteprüfung (Rockwell-C-Skala)

Hersteller von Bondingwerkzeug

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

3D-Musterscanner

Eine Komponente, die dreidimensionale Oberflächenmuster und Texturen von Objekten in einem industriellen System erfasst.

Spezifikationen ansehen ->
Luftqualitätsmonitor

Ein elektronisches Gerät, das Konzentrationen verschiedener Luftschadstoffe und Umweltparameter misst und meldet.

Spezifikationen ansehen ->
Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->

Häufige Fragen

Aus welchen Materialien bestehen Bondingwerkzeuge?

Häufige Materialien sind Wolframkarbid, Keramik (z. B. Aluminiumoxid) und spezielle Stahllegierungen. Die Materialgüte wie WC-6Co ist nach ISO 513 spezifiziert. Die Wahl hängt von Härte, Verschleißfestigkeit und Wärmeleitfähigkeit ab.

Wie wähle ich das richtige Bondingwerkzeug für meine Anwendung aus?

Die Auswahl hängt von Chipgröße, Substrattyp, Bondprozess (Thermokompression, Thermosonik, Klebstoff) und erforderlicher Bondfestigkeit ab. Wichtige Parameter wie Spitzendurchmesser, Spitzenwinkel und Ebenheit müssen mit dem Bondfußabdruck und den Maschinenspezifikationen übereinstimmen. Bestätigen Sie immer mit dem Hersteller für Ihr spezifisches Modell.

Welche kritischen Parameter müssen vor der Verwendung verifiziert werden?

Kritische Parameter sind Spitzendurchmesser, Spitzenradius, Länge, Betriebstemperatur, Härte (HRC), Oberflächenrauheit (Ra), Ebenheit, Gewicht, Materialgüte und Spitzenwinkel. Dies sind Referenzbereiche; bestätigen Sie die genauen Werte mit dem Lieferanten für Ihre Anwendung.

Was sind häufige Ausfallmodi und Wartungssignale?

Häufige Ausfälle sind Spitzenverschleiß, Ausbrüche, Risse oder Verformung, die zu schlechter Bondqualität oder Chipschäden führen. Wartungssignale sind zunehmende Bondfehler, sichtbarer Verschleiß oder Maßabweichungen. Regelmäßige Inspektion und Austausch bei Überschreitung der Toleranzen werden empfohlen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Bondingwerkzeug

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Bondingwerkzeug?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Bluetooth-Modul
Nächstes Produkt
Bondkopf
AngebotChat