Strukturierte Fertigungsdaten · 2026

Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine im Bereich Elektrogeräteherstellung anhand von Beschichtungsbreite bis Maximale Beschichtungsgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine wird durch die Baugruppe aus Schlitzdüsen-Beschichtungskopf und Präzisionsspalt-Einstellsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

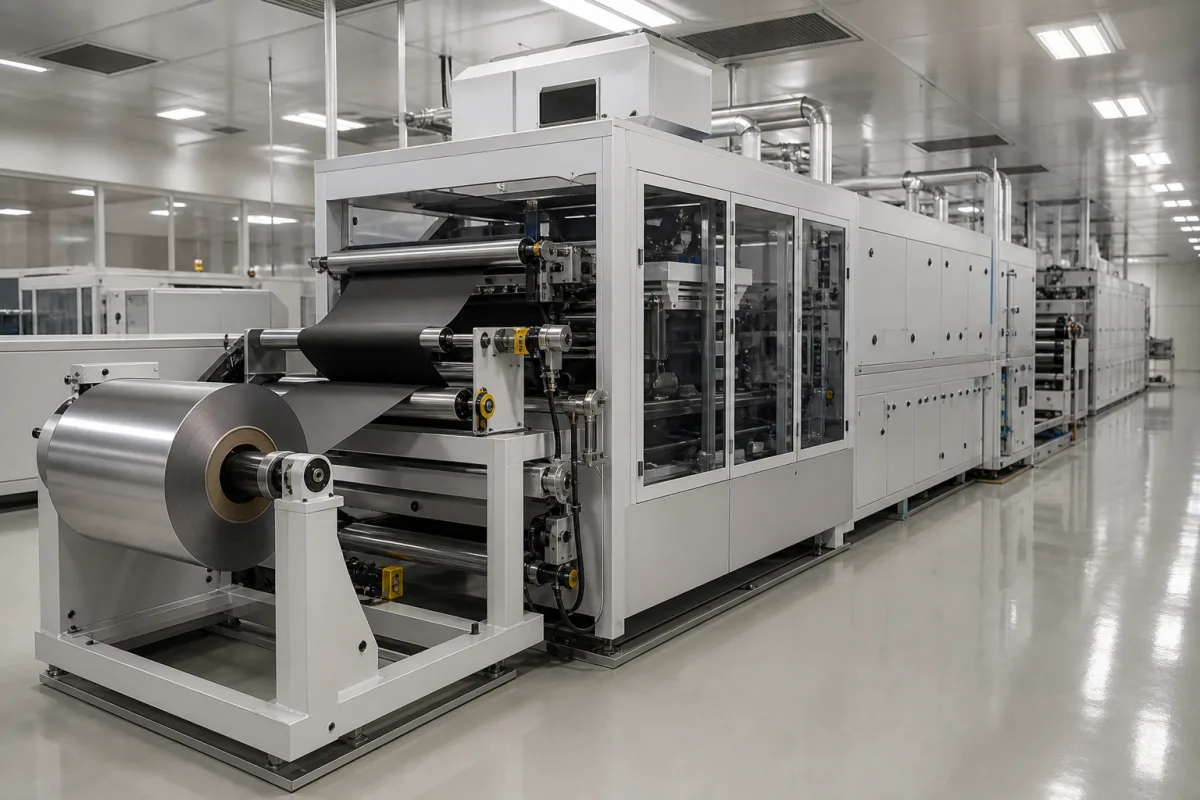
Industriemaschine zum Auftragen von Elektrodenslurry auf Stromkollektorfolien in der Batterieherstellung.

Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Diese Industriemaschine ist für Batterieproduktionslinien konzipiert, um Elektrodenslurry—bestehend aus Anoden- oder Kathodenaktivmaterialmischungen—gleichmäßig auf Metallstromkollektorfolien aufzutragen. Sie ist eine Kernkomponente in der B2B-Batterieherstellungslieferkette und ermöglicht die Massenproduktion von Lithium-Ionen-Batterien für Elektrofahrzeuge, Energiespeichersysteme und Unterhaltungselektronik. Die Ausrüstung ist entscheidend für die Erzielung einer konsistenten Elektrodendicke und Beschichtungsqualität, die sich direkt auf Batteriekapazität, Zyklenlebensdauer und Sicherheit auswirken. Sie integriert sich in kontinuierliche Produktionsprozesse mit Trocknungsöfen und Kalandrieranlagen.

Die Maschine verwendet Präzisions-Slot-Die- oder Komma-Rakel-Beschichtungsköpfe, um Slurry auf bewegte Folien aufzutragen. Kontrollierte Spalteinstellungen und Bahnspannungssysteme gewährleisten eine gleichmäßige Beschichtungsdicke über die Substratbreite. Zu den wichtigsten Parametern gehören eine Beschichtungsbreite von 300–1200 mm, eine maximale Beschichtungsgeschwindigkeit von 30–80 m/min, ein Nassbeschichtungsdickenbereich von 50–300 μm und eine Dickenuniformität von ±1,5 % (CV). Die Bahnspannungsregelung reicht von 50–500 N/m, und die Beschichtungsspaltgenauigkeit beträgt ±0,005 mm. Die Betriebstemperatur sollte 15–35°C betragen, mit einer Luftfeuchtigkeit von ≤60 % RH. Die elektrische Versorgung ist dreiphasig, 380 V AC ±10 % (50/60 Hz) gemäß IEC 60038, mit einer installierten Leistung von 45–120 kW. Die Druckluftversorgung beträgt 0,6–0,8 MPa gemäß ISO 8573-1. Das Maschinengewicht variiert von 8000–15000 kg, und die Stellfläche beträgt ungefähr 12000×3000×2500 mm. Die Schutzart ist IP54 gemäß IEC 60529.

Verwendete Materialien umfassen Edelstahl 316L, gehärteten Werkzeugstahl, Keramikbeschichtungskomponenten und Präzisions-Linearlager. Diese tragen zur Haltbarkeit und Präzision in anspruchsvollen Produktionsumgebungen bei.

Für den Einkauf verifizieren Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten. Die aufgeführten Normen sind Referenzen zur Verifizierung, nicht Zertifizierungen der Konformität.

Funktionsprinzip

Die Maschine arbeitet, indem eine kontinuierliche Metallfolie (Stromkollektor) durch eine Beschichtungsstation geführt wird. Ein präziser Schlitzdüsen- oder Kommabalken-Beschichtungskopf trägt eine kontrollierte Schicht Elektrodenschlicker auf die Folienoberfläche auf. Der Spalt zwischen Beschichtungskopf und Folie wird mit hoher Genauigkeit (±0,005 mm) eingestellt, um die gewünschte Nassschichtdicke (50–300 μm) zu erreichen. Die Bahnspannung wird innerhalb von 50–500 N/m gehalten, um Faltenbildung oder Dehnung zu vermeiden. Die beschichtete Folie bewegt sich dann zu einem Trocknungsofen, wo das Lösungsmittel verdampft wird. Die Maschine integriert sich mit nachgeschalteter Kalanderausrüstung, um die Elektrode auf die endgültige Dichte zu komprimieren. Die Gleichmäßigkeit über die Bahnbreite wird durch präzise Spaltsteuerung und Spannungssysteme gewährleistet, wodurch ein CV von ±1,5% erreicht wird.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Beschichtungsbreite300–1200 mmMaximale Substratbreitenkapazität
Maximale Beschichtungsgeschwindigkeit30–80 m/minMaximale lineare Geschwindigkeit während des Beschichtungsvorgangs
Nassbeschichtungsdickenbereich50–300 µmBereich der erreichbaren Nassschlammbeschichtungsdicke
Dickenhomogenität±1.5 %Querbahndickenhomogenität (CV-Wert)
Bahnenzugregelung50–500 N/mPräzisionszugregelungsbereich für Substrathandhabung
Beschichtungsspaltgenauigkeit±0.005 µmPräzision der Beschichtungskopfspalteinstellung
Betriebstemperatur15–35 °CFor optimal slurry viscosity
Betriebsfeuchtigkeit≤60 % RHHigher humidity affects drying
Stromversorgung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Anschlussleistung45–120 kWDepends on drying capacity
Druckluftversorgung0.6–0.8 MPaClean, dry air requiredISO 8573-1
Maschinengewicht8000–15000 kgVaries with configuration
Stellfläche (L×B×H)12000×3000×2500 mmApproximate, depends on options
SchutzartIP54Protects against dust and water splashesIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl 316L Gehärteter Werkzeugstahl Keramische Beschichtungskomponenten Präzisionslinearlager

Komponenten / BOM

Components / BOM
  • Schlitzdüsen-Beschichtungskopf
    Präzise Auftragung von Elektrodenpaste auf das Substrat
    Material: Edelstahl 1.4404 (316L) mit Keramiklippen
  • Präzisionsspalt-Einstellsystem
    Steuert den Abstand zwischen Beschichtungskopf und Substrat
    Material: Vergüteter Werkzeugstahl mit Linearenkodern
  • Bandspannungsregelungseinheit
    Hält während des Beschichtungsprozesses eine konstante Substratspannung aufrecht
    Material: Edelstahl mit Servomotoren
  • Schlammzufuhrsystem
    Speist und dosiert Elektrodenschlamm zum Beschichtungskopf
    Material: Edelstahl mit Präzisionspumpen
  • Kantenführungssystem
    Hält die Substratausrichtung während des Beschichtungsprozesses aufrecht
    Material: Aluminiumlegierung mit optischen Sensoren

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Suspensionslösungsmittelverdunstungsrate überschreitet 0,15 g/m²·s in der Beschichtungszone Trockenpartikelagglomeration verursacht >50 μm Beschichtungsdefekte Geschlossene Feuchtigkeitsregelkreise mit 45-55 % relativer Luftfeuchte bei ±2 % Toleranz und Infrarottrocknungsgradient von 2-5°C/cm
Rakelkantenverschleiß überschreitet Ra 0,4 μm Oberflächenrauheit Streifendefekte mit Amplitude >5 μm über 300 mm Bahnbreite Diamantbeschichtete Wolframcarbidrakeln (HV 2200) mit Laserinterferometer-Verschleißüberwachung, die den Austausch bei 15 μm Materialverlust auslöst

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-1,5 MPa Beschichtungsdruck, 20-80 μm nasse Beschichtungsdicke, 0,5-3,0 m/min Bandgeschwindigkeit
Belastungs- und Ausfallgrenzen
Beschichtungsdickengleichmäßigkeit überschreitet ±3 μm Toleranz, Suspensionsviskosität fällt unter 3000 cP oder Rakelspalt überschreitet 150 μm
Nicht-Newtonsche Suspensionsrheologie bricht bei Scherraten über 1000 s⁻¹ zusammen und verursacht Phasentrennung; thermische Ausdehnungsdifferenz zwischen Edelstahlrakel (17,3 μm/m·K) und keramischem Beschichtungswalze (5,5 μm/m·K) erzeugt >50 μm Spaltvariation bei ΔT>15°C
Fertigungskontext
Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Electrode Coater Battery Slurry Coating Machine Precision Coating System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,1-0,5 MPa (Beschichtungskopf), 0,05-0,3 MPa (Andruckwalze)
Durchflussrate:10-500 ml/min (einstellbar pro Beschichtungsbreite)
Betriebstemperatur:20-40°C (Betrieb), 5-50°C (Lagerung)
coating speed:0,5-30 m/min
coating width:100-1000 mm
coating thickness:50-300 μm (nass), 20-150 μm (trocken)
slurry concentration:30-60 % Feststoffanteil nach Gewicht
Montage- und Anwendungskompatibilität
NMP-basierte Anodensuspensionen (Graphit/SiOx)Wasserbasierte Kathodensuspensionen (NMC/LFP)PVDF- oder CMC/SBR-Bindersysteme
Nicht geeignet: Lösungsmittelfreie hochviskose Pasten (>50.000 cP bei Scherrate)
Auslegungsdaten
  • Erforderliche Produktionskapazität (m²/Stunde oder Zellen/Stunde)
  • Zielelektrodenspezifikationen (Beschichtungsdicke, Breite, Porosität)
  • Suspensionsrheologieprofil (Viskosität vs. Scherrate, Thixotropieindex)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Oberflächenverschleiß des Beschichtungswalzes
Ursache: Abrasive Abnutzung durch Elektrodensuspensionspartikel, kombiniert mit chemischer Korrosion durch Lösungsmittelexposition, führt zu ungleichmäßiger Beschichtungsdicke und Oberflächendefekten.
Ausrichtungsfehler der Rakel
Ursache: Mechanische Vibrationen und thermische Ausdehnungs-/Kontraktionszyklen verursachen Rakelfehlausrichtung, was zu inkonsistenter Beschichtungsapplikation und potenzieller Substratschädigung führt.
Wartungsindikatoren
  • Sichtbare Streifenbildung oder ungleichmäßige Beschichtungsmuster auf Elektrodenproben
  • Abnormale hochfrequente Vibrationen oder Schleifgeräusche vom Beschichtungskopfaggregat
Technische Hinweise
  • Implementierung prädiktiver Wartung durch Schwingungsanalyse und Thermografie zur Früherkennung von Walzenlagerabnutzung und Ausrichtungsproblemen vor katastrophalem Ausfall.
  • Etablierung strenger Suspensionsfiltrationsprotokolle und kontrollierter Umgebungsbedingungen (Feuchtigkeit/Temperatur) zur Minimierung abrasiver Kontaminationen und Reduzierung chemischer Komponentendegradation.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)DIN EN ASTM E2909-13 Leitfaden zur Untersuchung von Geräteausfällen
Fertigungsgenauigkeit
  • Beschichtungsdickengleichmäßigkeit: +/- 2,5 Mikrometer über die Bahnbreite
  • Schlitzdüsenspaltpräzision: +/- 0,01 mm
Qualitätsprüfung
  • Beschichtungsgewichtsgleichmäßigkeitstest (gravimetrische Analyse)
  • Laserprofilometrie zur Detektion von Beschichtungsoberflächendefekten

Hersteller von Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor/Magnetspule

Elektromechanisches Gerät, das elektrische Signale in mechanische Bewegung innerhalb einer Auslöseeinheit umwandelt.

Spezifikationen ansehen ->
Verstellbarer Arm

Eine mechanische Komponente, die eine flexible Positionierung des Lampenkopfes ermöglicht.

Spezifikationen ansehen ->
Einstellbare Elektrode

Eine bewegliche Elektrodenkomponente in einer Funkenstreckenanordnung, die eine präzise Einstellung des Abstands zwischen den Elektroden ermöglicht.

Spezifikationen ansehen ->
Alarmausgangsrelais

Ein elektrisches Relais, das bei Auslösung durch Sicherheitsüberwachungssignale externe Alarmgeräte oder -systeme aktiviert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Beschichtungsbreitenbereich dieser Maschine?

Der Beschichtungsbreitenbereich beträgt 300–1200 mm, abhängig von Modell und Konfiguration. Die tatsächliche Breitenkapazität sollte mit dem Hersteller für die spezifische Maschine bestätigt werden.

Was ist die maximale Beschichtungsgeschwindigkeit?

Die maximale Beschichtungsgeschwindigkeit beträgt 30–80 m/min, abhängig von den Schlammeigenschaften und der Trocknungskapazität. Die erreichbare Geschwindigkeit kann je nach Anwendung variieren und muss mit dem Lieferanten verifiziert werden.

Was ist der Nassbeschichtungsdickenbereich?

Der Nassbeschichtungsdickenbereich beträgt 50–300 μm. Dieser Bereich ist über die Spalteinstellung des Beschichtungskopfes einstellbar, mit einer Genauigkeit von ±0,005 μm. Die endgültige Trockendicke hängt vom Feststoffgehalt des Schlamms und den Trocknungsbedingungen ab.

Was sind die Anforderungen an elektrische Versorgung und Druckluft?

Die Maschine benötigt eine dreiphasige elektrische Versorgung von 380 V AC ±10 % (50/60 Hz) gemäß IEC 60038, mit installierter Leistung von 45–120 kW. Die Druckluftversorgung sollte sauber und trocken sein, bei 0,6–0,8 MPa gemäß ISO 8573-1. Verifizieren Sie diese Anforderungen mit dem Hersteller für das spezifische Modell.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Lithium-Ionen-Batterie-Elektrodenbeschichtungsmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Lichtsteuerung
Nächstes Produkt
Lithium-Nickel-Mangan-Cobalt-Oxid Kathodenaktivmaterial
AngebotChat