Technische Definition
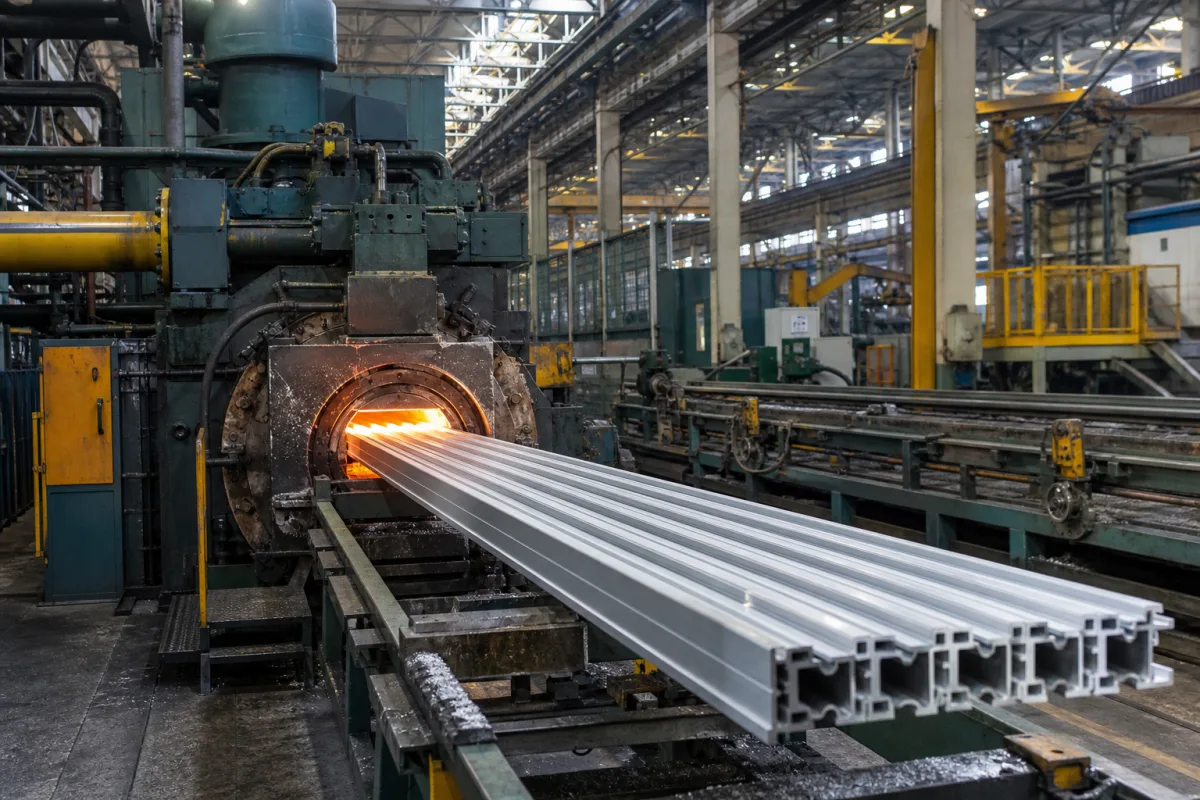
Die Aluminiumprofil-Extrusionslinie ist ein vollständiges industrielles System zur Herstellung von Aluminium-Strangpressprofilen für Bau-, Industrie- und Strukturanwendungen. Das System integriert mehrere koordinierte Maschinen, darunter Knüppelerwärmung, Strangpresse, Profilkühlung und Handhabungsausrüstung. Es wandelt Aluminiumlegierungs-Knüppel durch kontrollierte thermische und mechanische Prozesse in kontinuierliche Profile mit präzisen Querschnittsformen um. Diese Produktionslinie stellt eine schlüsselfertige Lösung für Aluminiumprofil-Herstellungsanlagen dar.
Die Linie funktioniert, indem Aluminiumknüppel auf einen plastischen Zustand erhitzt, dann mit hydraulischem Druck durch eine Matrize gepresst werden, um kontinuierliche Profile mit spezifischen Querschnitten zu erzeugen, gefolgt von kontrollierter Kühlung und Handhabung. Zu den wichtigsten Parametern gehören: Extrusionskraft 15–60 Tonnen, Knüppeldurchmesser 150–300 mm, Produktionsgeschwindigkeit 5–30 m/min, Heiztemperatur 450–550 °C und Kühllänge 20–60 m. Weitere Spezifikationen umfassen Betriebsdruck 1,0–1,6 MPa, Motorleistung 90–250 kW, Temperaturregelgenauigkeit ±5 °C, Extrusionsgeschwindigkeitsgenauigkeit ±0,5 m/min, Profiltoleranz ±0,05 mm (ISO 2768-m), Stromversorgung 380–480 V AC (IEC 60038), Maschinengewicht 50–120 t, Stellfläche 30×8–60×15 m und IP-Schutzart IP54–IP65 (IEC 60529).
Verwendete Materialien umfassen Aluminiumlegierung, Stahl, Hydrauliköl und Kühlwasser. Das System ist für den industriellen Einsatz konzipiert und erfordert ordnungsgemäße Installation, Wartung und Schulung des Bedienpersonals. Käufer sollten modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten verifizieren, da die aufgeführten Parameter Referenzbereiche sind. Die Produktionslinie ist eine bedeutende Investition, und ihre Auswahl hängt von den erforderlichen Profilabmessungen, der Produktionskapazität und den Anlagenbeschränkungen ab. Regelmäßige Wartung von Hydrauliksystemen, Heizelementen und Kühlbetten ist für eine gleichbleibende Ausgabe und Langlebigkeit unerlässlich. Eine unzureichende Temperaturregelung oder Extrusionsgeschwindigkeit kann zu Maßabweichungen und reduzierter Produktqualität führen.
Funktionsprinzip
Aluminiumknüppel werden in einem Ofen auf einen plastischen Zustand (450–550 °C) erhitzt und dann zu einer Strangpresse transportiert. Die Presse verwendet hydraulische Kraft (15–60 Tonnen), um den Knüppel durch eine Matrize zu drücken, wodurch ein kontinuierliches Profil mit dem gewünschten Querschnitt entsteht. Das extrudierte Profil wird dann auf einem Kühlbett (20–60 m) gekühlt, um seine Form und Eigenschaften zu stabilisieren. Während des gesamten Prozesses gewährleisten eine Temperaturregelgenauigkeit von ±5 °C und eine Extrusionsgeschwindigkeitsgenauigkeit von ±0,5 m/min eine gleichbleibende Qualität. Das System verarbeitet Profile mit Geschwindigkeiten von 5–30 m/min, und die gesamte Linie ist koordiniert, um präzise Toleranzen (±0,05 mm) einzuhalten.