Strukturierte Fertigungsdaten · 2026

Automatischer Profilzuführer

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatischer Profilzuführer im Bereich Herstellung von Metallwaren anhand von Vorschubgeschwindigkeit bis Profilbreitenbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatischer Profilzuführer wird durch die Baugruppe aus Antriebsmotor und Vorschubrollen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

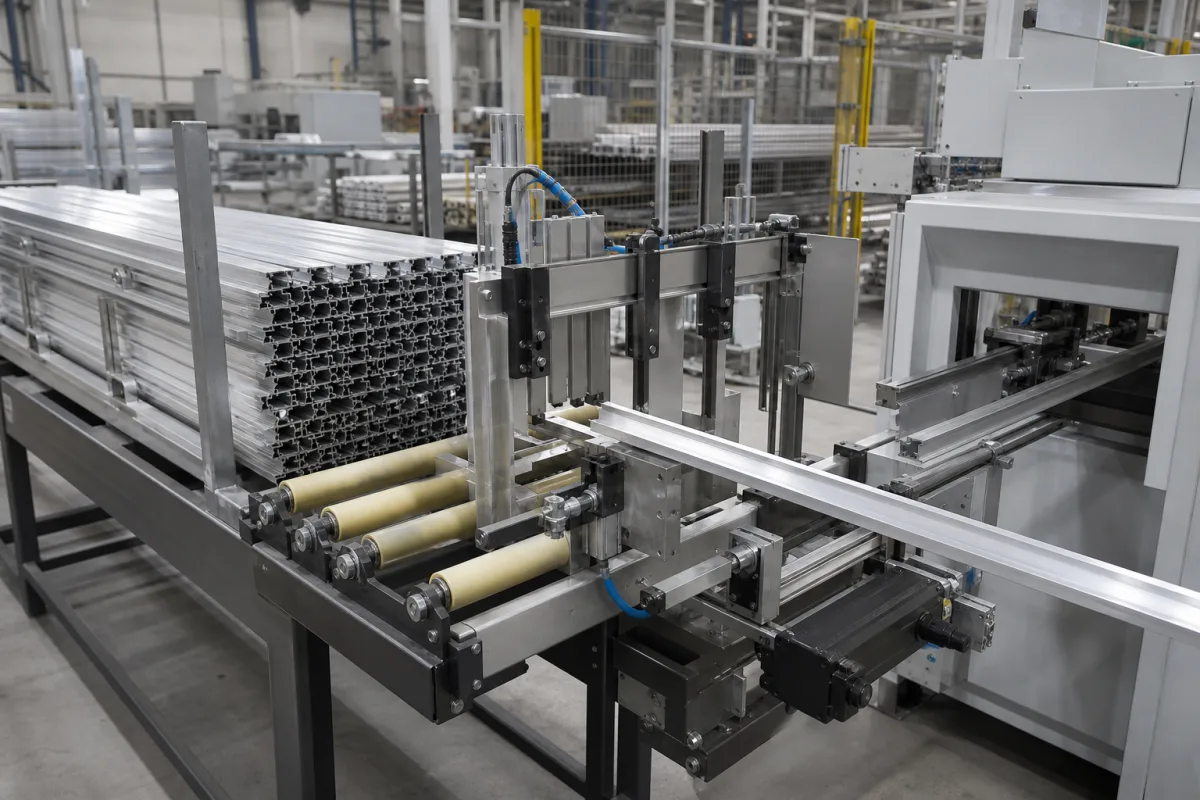
Automatische Zuführmechanik für Aluminiumprofile in integrierten Fertigungssystemen

Automatischer Profilzuführer in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Automatische Profilzuführer ist eine Komponente, die für den Einsatz in einem integrierten Fertigungssystem für Aluminiumprofile entwickelt wurde. Seine Hauptfunktion besteht darin, Aluminiumprofile automatisch an nachgelagerte Bearbeitungsstationen zu liefern und so einen kontinuierlichen und präzise getakteten Materialfluss zu gewährleisten. Der Zuführer verwendet motorgetriebene Rollen oder Bänder, um Profile vom Lagerregal zur nächsten Produktionsstufe zu transportieren. Sensoren erkennen die Position jedes Profils, und automatische Steuerungen passen Vorschubgeschwindigkeit und Ausrichtung an die Anforderungen der nachgelagerten Geräte an. Diese Koordination trägt zur Aufrechterhaltung der Produktionseffizienz bei und reduziert manuelle Handhabung.

Typische Spezifikationen für diesen Zuführer umfassen eine Vorschubgeschwindigkeit von 10–60 m/min, einen Profilbreitenbereich von 20–400 mm und einen Profillängenbereich von 500–6000 mm. Die Positioniergenauigkeit beträgt ±0,1 mm und die Wiederholgenauigkeit ±0,05 mm, jeweils referenziert auf ISO 230-2. Der Betriebsdruck beträgt 0,5–0,8 MPa, und die Versorgungsspannung beträgt 220/380 V AC (IEC 60038). Die Leistungsaufnahme liegt zwischen 1,5 und 3,0 kW, und der Betriebstemperaturbereich beträgt 0–50°C. Die Schutzart ist IP54 (IEC 60529). Das Maschinengewicht beträgt etwa 800–1200 kg, und die Grundfläche beträgt etwa 3000×1200×1500 mm (L×B×H).

Verwendete Materialien umfassen Aluminiumlegierung, Edelstahl und Industriekunststoffe. Diese Spezifikationen sind Referenzwerte und müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden. Der Zuführer ist für den Einsatz in der Herstellung von Metallprodukten vorgesehen. Er ist keine eigenständige Maschine, sondern Teil eines größeren integrierten Systems. Käufer sollten bestätigen, dass die Parameter des Zuführers mit ihrer vorhandenen Ausrüstung und ihren Produktionsanforderungen übereinstimmen. Die aufgeführten Normen dienen nur zu Verifizierungszwecken und implizieren keine Zertifizierung oder Konformität eines bestimmten Produkts.

Funktionsprinzip

Der Zuführer arbeitet mit motorgetriebenen Rollen oder Bändern, um Aluminiumprofile von einem Lagerregal zu nachgelagerten Bearbeitungsstationen zu bewegen. Sensoren entlang des Weges erkennen die Position jedes Profils und senden Signale an ein automatisches Steuerungssystem. Dieses System passt Vorschubgeschwindigkeit und Ausrichtung an die Geschwindigkeits- und Positionierungsanforderungen der nachgelagerten Geräte an. Die Steuerlogik stellt sicher, dass Profile zur richtigen Zeit und in der richtigen Ausrichtung zugeführt werden, um Staus oder Fehlausrichtungen zu vermeiden. Das System kann Profile unterschiedlicher Breiten und Längen innerhalb der angegebenen Bereiche verarbeiten und kann mit anderen Komponenten der Fertigungslinie integriert werden. Die Verwendung von Sensoren und automatischen Steuerungen ermöglicht eine präzise Positionierung und wiederholbare Zuführung, was für nachgelagerte Bearbeitungsvorgänge entscheidend ist. Der Zuführer ist für den Betrieb innerhalb der angegebenen Druck-, Spannungs- und Temperaturbereiche ausgelegt und erfordert ordnungsgemäße Wartung, um eine gleichbleibende Leistung zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Vorschubgeschwindigkeit10–60 m/minHigher speeds may require increased pneumatic pressure
Profilbreitenbereich20–400 mmOutside range requires custom grippers
Profillängenbereich500–6000 mmLonger profiles may need additional support
Positioniergenauigkeit±0.1 mmCritical for downstream machiningISO 230-2
Wiederholgenauigkeit±0.05 mmEnsures consistent feedingISO 230-2
Betriebsdruck0.5–0.8 MPaBelow 0.5 MPa may cause insufficient clamping force
Versorgungsspannung220/380 V ACThree-phase; other voltages on requestIEC 60038
Leistungsaufnahme1.5–3.0 kWDepends on profile weight and speed
Betriebstemperatur0–50 °CBelow 0°C may cause pneumatic issues
SchutzartIP54Suitable for dusty environmentsIEC 60529
Maschinengewicht800–1200 kgVaries with configuration
Abmessungen (L×B×H)3000×1200×1500 mmApproximate; custom sizes available

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung Edelstahl Industrielle Kunststoffe

Komponenten / BOM

Components / BOM
  • Antriebsmotor
    Liefert Antriebskraft für den Profiltransport
    Material: Stahlgehäuse mit Kupferwicklungen
  • Vorschubrollen
    Kontaktieren und transportieren Aluminiumprofile
    Material: Polyurethan- oder gummibeschichteter Stahl
  • Positionssensoren
    Erkennung der Profilposition und -ausrichtung
    Material: Edelstahl mit optischen/induktiven Elementen
  • Steuerungssystem
    Koordiniert Zuführvorgänge mit nachgeschalteten Anlagen
    Material: Elektronische Bauteile in Aluminiumgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Signalverlust von mehr als 5 aufeinanderfolgenden Impulsen Positionsüberschreitung um 12,5 mm über den programmierten Haltepunkt hinaus Redundanter Absolutgeber mit 0,01 mm Auflösung und Watchdog-Timer mit 2 ms Intervall
Führungsschienenverschleiß über 0,3 mm Spiel von der Nennspezifikation 0,1 mm Profilwinkelabweichung von 1,5° von der Zufürachse Gehärtete Stahlschienen mit Chromcarbid-Beschichtung (HV 1200) und Laserausrichtungssensoren in 0,5 m Abständen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 m/s Zufuhrgeschwindigkeit, 0,1-1,0 kN Greifkraft
Belastungs- und Ausfallgrenzen
Greifkraft unter 0,08 kN verursacht Profilrutschen; Zufuhrgeschwindigkeit über 3,0 m/s induziert harmonische Schwingung bei 85 Hz
Coulomb-Reibungskoeffizient fällt unter μ=0,15 an der Aluminium-Stahl-Grenzfläche aufgrund von Schmiermittelverarmung; Resonanz bei 85 Hz entspricht der strukturellen Eigenfrequenz
Fertigungskontext
Automatischer Profilzuführer wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 2 bar
Durchflussrate:Bis zu 15 Profile/min
Betriebstemperatur:0°C bis 50°C
profile dimensions:20x20 mm bis 120x120 mm Querschnitt
slurry concentration:Nicht anwendbar (trockene Zufuhr)
Montage- und Anwendungskompatibilität
AluminiumstrangpressprofileEloxierte AluminiumprofilePulverbeschichtete Aluminiumabschnitte
Nicht geeignet: Korrosive chemische Umgebungen (z.B. Säurebäder, Salzsprühkammern)
Auslegungsdaten
  • Profilquerschnittsabmessungen (mm)
  • Erforderliche Zufuhrrate (Profile/min)
  • Systemintegrationsschnittstellenanforderungen (z.B. SPS-Protokoll, Montagebeschränkungen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Riemenfehlausrichtung und -rutschen
Ursache: Verschlissene oder lockere Antriebskomponenten, unsachgemäße Spannung oder Ansammlung von Materialabrieb auf Riemenscheiben, die zu Spurproblemen führen.
Motor- oder Getriebeüberhitzung und -ausfall
Ursache: Überlastung durch Materialstaus, unzureichende Schmierung oder elektrische Probleme wie Spannungsschwankungen oder Phasenungleichgewicht.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche vom Antriebsstrang, die auf Riemenverschleiß oder Fehlausrichtung hinweisen.
  • Unregelmäßige oder ruckartige Materialzufuhr, die auf Motorbelastung, Sensorfehlfunktion oder mechanische Behinderung hindeutet.
Technische Hinweise
  • Einführung eines regelmäßigen Inspektionsplans für Riemenspannung, -ausrichtung und Riemenscheibenzustand unter Verwendung von Laserausrichtungsgeräten und Spannungsmessgeräten für Präzision.
  • Installation von Zustandsüberwachungssensoren (Vibration, Temperatur) an Motoren und Getrieben sowie Einsatz von vorausschauender Wartungssoftware zur Trendanalyse und Planung von Eingriffen vor Ausfällen.

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungsanforderungen für SchutzeinrichtungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Zuführrollendurchmesser: +/-0,05 mm
  • Führungsschienenparallelität: 0,1 mm pro Meter
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Funktionale Sicherheitsprüfung mit Lastsimulation

Hersteller von Automatischer Profilzuführer

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion des automatischen Profilzuführers?

Der automatische Profilzuführer liefert Aluminiumprofile automatisch an nachgelagerte Bearbeitungsstationen in einem integrierten Fertigungssystem. Er gewährleistet einen kontinuierlichen Materialfluss mit präziser Positionierung und Zeitsteuerung, reduziert manuelle Handhabung und verbessert die Produktionseffizienz.

Welche wichtigen Spezifikationen sollten vor dem Kauf verifiziert werden?

Wichtige Spezifikationen umfassen Vorschubgeschwindigkeit (10–60 m/min), Profilbreitenbereich (20–400 mm), Profillängenbereich (500–6000 mm), Positioniergenauigkeit (±0,1 mm), Wiederholgenauigkeit (±0,05 mm), Betriebsdruck (0,5–0,8 MPa), Versorgungsspannung (220/380 V AC), Leistungsaufnahme (1,5–3,0 kW), Betriebstemperatur (0–50°C), Schutzart (IP54), Maschinengewicht (800–1200 kg) und Grundfläche (3000×1200×1500 mm). Dies sind Referenzwerte; bestätigen Sie mit dem Hersteller für Ihr spezifisches Modell.

Wie stellt der Zuführer eine genaue Positionierung sicher?

Der Zuführer verwendet Sensoren, um die Position jedes Profils zu erkennen, und automatische Steuerungen, um Vorschubgeschwindigkeit und Ausrichtung anzupassen. Diese Regelung ermöglicht eine Positioniergenauigkeit von ±0,1 mm und eine Wiederholgenauigkeit von ±0,05 mm, referenziert auf ISO 230-2, und gewährleistet so eine konsistente Zuführung für nachgelagerte Operationen.

Welche Wartungssignale sollten überwacht werden?

Achten Sie auf unregelmäßige Zuführung, erhöhte Geräusche oder Abweichungen in der Positioniergenauigkeit. Überprüfen Sie den Pneumatikdruck (sollte innerhalb von 0,5–0,8 MPa liegen) und stellen Sie sicher, dass die Betriebstemperatur innerhalb von 0–50°C bleibt. Eine regelmäßige Inspektion von Rollen, Bändern und Sensoren wird empfohlen. Bei anhaltenden Problemen wenden Sie sich an den Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatischer Profilzuführer

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatischer Profilzuführer?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Auswerfersystem
Nächstes Produkt
Automatisiertes Metallfertigungszellensystem
AngebotChat