Strukturierte Fertigungsdaten · 2026

Auswerfersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Auswerfersystem im Bereich Herstellung von Metallwaren anhand von Auswerferhub bis Auswerferkraft eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Auswerfersystem wird durch die Baugruppe aus Auswerferstift und Auswerferplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

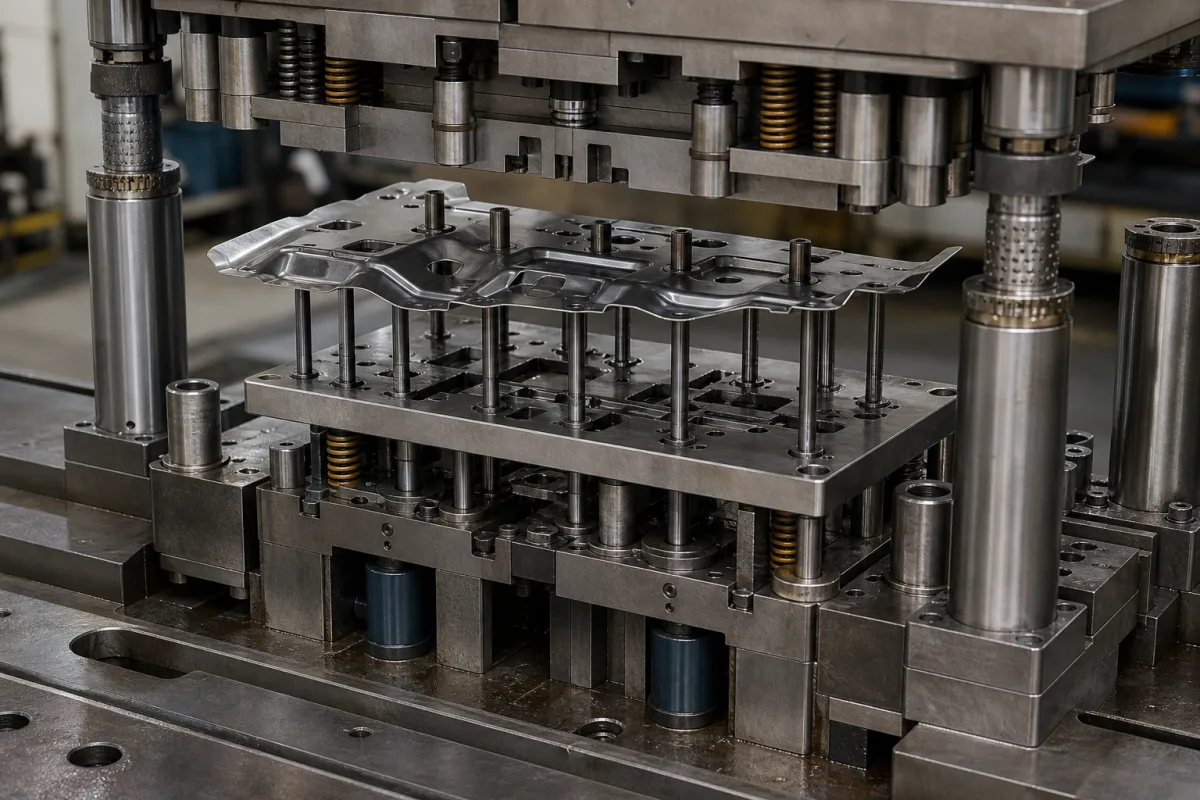
Ein mechanisches System in einem Werkzeugsatz, das geformte Teile nach dem Form- oder Stanzprozess aus der Formkavität entfernt.

Auswerfersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Auswerfersystem ist eine kritische Komponente eines Werkzeugsatzes, die das Entfernen fertiger Teile aus der Formkavität erleichtert.Es arbeitet nach Abschluss des Formzyklus (z.B.Spritzgießen, Stanzen, Schmieden) und verwendet Stifte, Hülsen oder Klingen, um das Teil von den Form- oder Werkzeugoberflächen zu drücken oder zu heben, wodurch eine ordnungsgemäße Teilefreigabe gewährleistet und Schäden am Teil oder am Werkzeug vermieden werden.Dieser Verzeichniseintrag deckt Auswerfersysteme ab, die in der Herstellung von Metallprodukten verwendet werden, wo sie in Werkzeuge für Stanzen, Schmieden oder ähnliche Prozesse integriert sind.Das System besteht typischerweise aus einer Auswerferplatte, Auswerferstiften, Führungsbuchsen und einem Rückstellmechanismus.Die Auswerferplatte wird durch die Auswerferstange der Maschine oder einen hydraulischen/mechanischen Mechanismus angetrieben und bewegt sich vorwärts, um die Stifte durch Führungslöcher im Werkzeug zu drücken.Die Stifte kontaktieren das geformte Teil und üben Kraft aus, um es vom Kern oder aus der Kavität zu lösen.Nach dem Auswerfen fährt das System vor dem nächsten Zyklus zurück.Wichtige Parameter für die Auswahl umfassen Auswerferhub (25–100 mm), Auswerferkraft (50–200 kN), Betriebsdruck (1,0–1,6 MPa ), Zylinderdurchmesser (32–100 mm), Auswerfergeschwindigkeit (50–200 mm/s), Positioniergenauigkeit (±0,05 mm), Betriebstemperatur (-20 bis 80 °C), Schutzart (IP54–IP65 gemäß IEC 60529), Materialgüte (40Cr–42CrMo gemäß GB/T 3077), Oberflächenhärte (50–60 HRC) und Gewicht (15–60 kg).Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden.Das System ist für die Verwendung mit Werkzeugstahl oder legiertem Stahl ausgelegt.Für einen ordnungsgemäßen Betrieb muss der Auswerferhub die Teiletiefe überschreiten, und unzureichende Auswerferkraft kann zu Teilkleben führen.Dichtungen verschlechtern sich über 80 °C, und für staubige Umgebungen wird ein höherer Schutzgrad empfohlen.Eine Oberflächenhärte unter 50 HRC führt zu schnellem Verschleiß.Bestätigen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das Auswerfersystem wird durch den Öffnungshub der Presse oder Formmaschine aktiviert. Wenn sich die Werkzeughälften trennen, bewegt sich eine Auswerferplatte, die durch die Auswerferstange der Maschine oder einen hydraulischen/mechanischen Mechanismus angetrieben wird, vorwärts. Diese Platte drückt Auswerferstifte durch Führungslöcher im Werkzeug. Die Stifte kontaktieren das geformte Teil und üben Kraft aus, um es vom Kern oder aus der Kavität zu lösen. Das System fährt dann vor dem nächsten Zyklus zurück. Der Auswerferhub muss die Teiletiefe überschreiten, um ein vollständiges Auswerfen zu gewährleisten, und die Auswerferkraft muss ausreichen, um eventuelle Klebekräfte zu überwinden. Betriebsdruck, Zylinderdurchmesser und Auswerfergeschwindigkeit sind zusammenhängende Parameter, die die Auswerfleistung bestimmen. Die Positioniergenauigkeit ist für dünnwandige Teile entscheidend, um Schäden zu vermeiden. Das System arbeitet innerhalb eines bestimmten Temperaturbereichs, und seine Schutzart gibt die Eignung für staubige Umgebungen an.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Auswerferhub25–100 mmMust exceed part depth for full ejection
Auswerferkraft50–200 kNInsufficient force causes part sticking
Betriebsdruck1.0–1.6 MPa
Zylinderdurchmesser32–100 mmDetermines force at given pressure
Auswerfergeschwindigkeit50–200 mm/sToo high may damage part
Positioniergenauigkeit±0.05 mmCritical for thin-wall parts
Betriebstemperatur-20–80 °CSeals degrade above 80°C
SchutzartIP54–IP65Higher IP for dusty environmentsIEC 60529
Werkstoffgüte40Cr–42CrMoHardened for wear resistanceGB/T 3077
Oberflächenhärte50–60 HRCBelow 50 HRC wears quickly
Gewicht15–60 kgAffects handling and installation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Legierter Stahl

Komponenten / BOM

Components / BOM
  • Auswerferstift
    Kontaktiert und drückt das geformte/gestanzte Bauteil direkt aus der Werkzeughöhle.
    Material: Werkzeugstahl
  • Auswerferplatte
    Hält die Auswerferstifte und überträgt die Auswerferkraft von der Maschine auf die Stifte.
    Material: Legierter Stahl
  • Rückholstift
    Sichert das Zurückfahren der Auswerferplatte in die Ausgangsposition vor dem nächsten Zyklus.
    Material: Werkzeugstahl
  • Auswerferzylinder
    Bewegt die Auswerferplatte bei Maschinen, die diese nicht mit eigener Auswerferstange schieben.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidverschmutzung, die den Reinheitsgrad ISO 4406 18/16/13 überschreitet Steuerschieber-Haftreibung, die zu verzögerter Auswerferzeit führt 3-μm-Absolutfilter mit Differenzdrucküberwachung bei 0,3-bar-Schwellenwert installieren
Fehlausrichtung über 0,02 mm/mm zwischen Auswerferplatte und Gesenkunterbau Exzentrische Belastung, die Stiftriefen und erhöhten Reibungskoeffizienten von 0,1 auf 0,3 verursacht Präzisionsgeschliffene Führungsstifte mit H7/g6-Passung und 0,8 μm Oberflächenrauheit verwenden

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Hydraulikdruck, 0,1-0,5 mm/s Auswerfergeschwindigkeit, 20-150 kN Auswerferkraft
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 2,5 MPa verursacht Dichtungsextrusionsversagen; Auswerfergeschwindigkeit über 1,0 mm/s induziert Teileverformung; Auswerferkraft über 200 kN verursacht Stiftknicken
Dichtungsextrusionsversagen tritt auf, wenn der Hydraulikdruck die Streckgrenze von Nitrilkautschuk (15 MPa) in Kombination mit einem Spalt (0,05 mm) überschreitet, wodurch ein Extrusionsdruck von 2,5 MPa entsteht; Stiftknicken folgt der Euler'schen Knicklastformel P_kr = (π²EI)/(KL)², wobei E=210 GPa (Stahl), I=πd⁴/64, K=2 (fest-frei), L=Stiftlänge
Fertigungskontext
Auswerfersystem wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 100 bar (hydraulisch betätigte Systeme)
Weitere Spezifikationen:Hublänge: 10-500 mm, Taktfrequenz: Bis zu 120 Zyklen/min, Kraftkapazität: 1-50 kN
Betriebstemperatur:-20°C bis 200°C (typisch für Standarddichtungen/Materialien)
Montage- und Anwendungskompatibilität
Thermoplastische SpritzgussteileMetallstanzteileGummiformteile
Nicht geeignet: Hochviskose Materialien, die übermäßige Auswerferkraft (>50 kN) erfordern
Auslegungsdaten
  • Erforderliche Auswerferkraft (kN)
  • Gesenkhöhlentiefe/Hublänge (mm)
  • Produktionstaktfrequenz (Zyklen/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Erosion von Düse/Engstelle
Ursache: Hochgeschwindigkeits-Fluidströmung mit abrasiven Partikeln oder korrosiven Medien, die über die Zeit zu Materialabbau führen
Leistungsabfall durch Verschmutzung
Ursache: Ablagerungen, Kesselstein oder Fremdmaterialien auf inneren Oberflächen, die den Durchfluss und die Vakuum-/Druckfähigkeiten reduzieren
Wartungsindikatoren
  • Hörbare Änderung des Betriebsgeräuschs (Zischen, Pfeifen oder unregelmäßige Geräuschmuster)
  • Sichtbare Leistungsabweichung (reduzierte Vakuum-/Druckerzeugung, erhöhter Dampf-/Fluidverbrauch bei gleicher Ausgangsleistung)
Technische Hinweise
  • Regelmäßige Leistungsüberwachung mit Basisvergleichen von Vakuum-/Druckniveaus gegenüber dem Treibmittelverbrauch implementieren, um frühzeitigen Abbau zu erkennen
  • Entsprechende Vorfiltrierung/-abscheidung installieren und strikte Fluidqualitätskontrolle einhalten, um das Eindringen abrasiver/korrosiver Partikel zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 1219-1:2012 (Fluidtechnische Systeme und Komponenten)ANSI/ASME B16.5:2020 (Rohrflansche und Flanschverbindungen)DIN 24342:1993 (Hydraulik - Einzylinder)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm pro 100 mm
Qualitätsprüfung
  • Druckprüfung (Dichtheits- und Berstprüfung)
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)

Hersteller von Auswerfersystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelverschraubung

Aluminiumfitting zur Befestigung und Abdichtung von elektrischen Kabeln, die in Gehäuse eintreten

Spezifikationen ansehen ->
Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Auswerferhubbereich für dieses System?

Der Referenzbereich für den Auswerferhub beträgt 25–100 mm. Er muss die Teiletiefe überschreiten, um ein vollständiges Auswerfen zu gewährleisten. Bestätigen Sie den genauen Hub, der für Ihr spezifisches Werkzeug und Ihre Teilgeometrie erforderlich ist, mit dem Hersteller.

Welche Auswerferkraft ist erforderlich, um Teilkleben zu verhindern?

Der Referenzbereich für die Auswerferkraft beträgt 50–200 kN. Unzureichende Kraft kann dazu führen, dass Teile im Werkzeug kleben bleiben. Die erforderliche Kraft hängt von Material, Geometrie und Oberfläche des Teils ab. Verifizieren Sie dies mit dem Lieferanten für Ihre Anwendung.

Welcher Betriebsdruck wird empfohlen?

Der Referenzbetriebsdruck beträgt 1,0–1,6 MPa. Bestätigen Sie die Druckbewertung Ihres Systems und stellen Sie sicher, dass sie mit den Fähigkeiten Ihrer Maschine übereinstimmt.

Was ist das Betriebstemperaturlimit?

Der Referenzbetriebstemperaturbereich beträgt -20 bis 80 °C. Dichtungen können über 80 °C verschleißen. Für Anwendungen mit höheren Temperaturen konsultieren Sie den Hersteller für geeignete Dichtungsmaterialien.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Auswerfersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Auswerfersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Augenschraube
Nächstes Produkt
Automatischer Profilzuführer
AngebotChat