Strukturierte Fertigungsdaten · 2026

Präzisionswerkzeug (Matrize & Stempel)

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisionswerkzeug (Matrize & Stempel) im Bereich Herstellung von Metallwaren anhand von Werkzeughöhe bis Stempeldurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisionswerkzeug (Matrize & Stempel) wird durch die Baugruppe aus Stempel und Matrize beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Spezialisierte Werkzeugkomponenten zum Schneiden, Formen oder Umformen von Materialien in Präzisionspressvorgängen

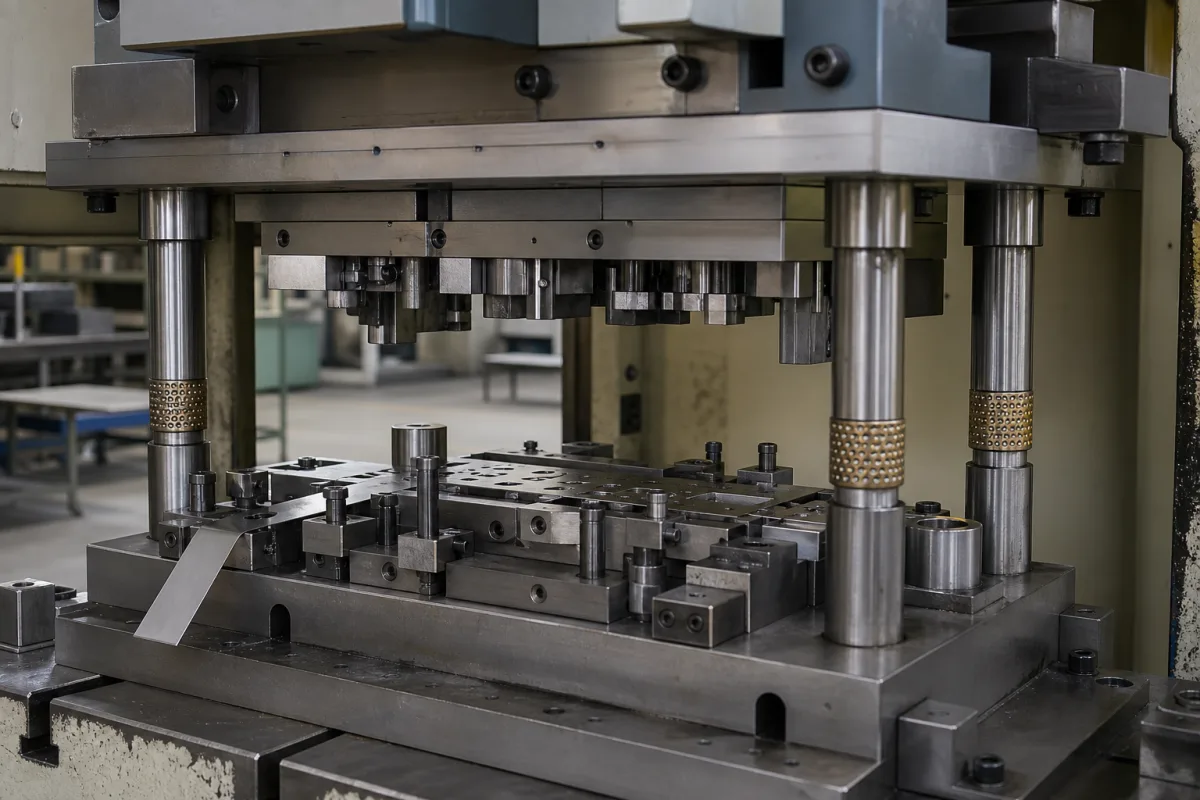
Präzisionswerkzeug (Matrize & Stempel) in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Präzisionswerkzeug bestehend aus aufeinander abgestimmten Matrizen- und Stempelsätzen, die innerhalb einer Präzisionspressstation zusammenarbeiten, um genaue Schneid-, Stanz- oder Umformvorgänge an verschiedenen Materialien durchzuführen. Die Matrize bietet die stationäre Schneid- oder Umformfläche, während der Stempel das bewegliche Bauteil ist, das Kraft auf das Werkstück gegen die Matrize ausübt. Dieses Produkt ist eine Komponente in der Herstellung von Metallprodukten, speziell in Stanz- und Umformprozessen. Das Werkzeug wird aus Materialien wie Werkzeugstahl, Hartmetall und Schnellarbeitsstahl hergestellt, die aufgrund ihrer Härte, Verschleißfestigkeit und Zähigkeit ausgewählt werden. Zu den wichtigsten Parametern gehören Matrizenhöhe (50–300 mm), Stempeldurchmesser (1–50 mm), Arbeitsdruck (1,0–1,6 MPa), Toleranzklasse (IT5–IT7 nach ISO 286), Oberflächenrauheit (0,2–0,8 µm Ra nach ISO 1302), Härte (58–62 HRC nach ISO 18265), Betriebstemperatur (-20 bis 120 °C), maximale Hübe pro Minute (60–120 min⁻¹), Matrizenmaterial (Cr12MoV nach GB/T 1299), Stempelmaterial (W6Mo5Cr4V2 nach GB/T 9943) und Gewicht (5–50 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Das Werkzeug ist für bestimmte Pressenschließhöhen ausgelegt und muss basierend auf der erforderlichen Operation, dem Materialtyp und der Produktionsmenge ausgewählt werden. Korrekte Ausrichtung und Wartung sind entscheidend für konsistente Leistung und Langlebigkeit. Benutzer sollten den rechtlichen Hersteller oder Lieferanten konsultieren, um genaue Spezifikationen und die Einhaltung geltender Normen zu bestätigen.

Funktionsprinzip

Der Stempel bewegt sich mit kontrollierter Kraft und präziser Ausrichtung nach unten, um Material gegen die Matrize zu pressen, die die gewünschte Form oder Schneidkante enthält. Diese Aktion schneidet entweder durch das Material (Stanzen/Lochen) oder formt es in spezifische Formen (Umformen/Biegen) durch plastische Verformung oder Scheren. Die Matrize ist stationär und bietet die Gegenfläche, während der Stempel das bewegliche Bauteil ist. Der Prozess erfordert präzise Ausrichtung und Kraftkontrolle, um genaue Abmessungen und Oberflächengüte zu erreichen. Das Werkzeug muss ordnungsgemäß installiert und gewartet werden, um einen konsistenten Betrieb zu gewährleisten und vorzeitigen Verschleiß oder Ausfall zu verhindern.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkzeughöhe50–300 mmDetermines press shut height compatibility
Stempeldurchmesser1–50 mmStandard range; custom sizes available
Betriebsdruck1.0–1.6 MPa
ToleranzklasseIT5–IT7Higher precision for critical dimensionsISO 286
Oberflächenrauheit0.2–0.8 µm RaSmoother finish reduces wearISO 1302
Härte58–62 HRCHigher hardness increases wear resistanceISO 18265
Betriebstemperatur-20–120 °CAbove 120°C may soften tool steel
Max. Hubzahl60–120 min⁻¹Depends on press and die design
WerkzeugmaterialCr12MoVHigh carbon chromium steelGB/T 1299
StempelmaterialW6Mo5Cr4V2High speed steel for wear resistanceGB/T 9943
Gewicht5–50 kgVaries with size and complexity

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Hartmetall Schnellarbeitsstahl

Komponenten / BOM

Components / BOM
  • Stempel
    Bewegliches Bauteil, das Kraft zum Schneiden oder Umformen von Material ausübt
    Material: Werkzeugstahl oder Hartmetall
  • Matrize
    Stationäres Bauteil, das Schneidkante oder Formfläche bereitstellt
    Material: Werkzeugstahl oder Hartmetall
  • Führungsstifte/Führungsbuchsen
    Sichert die präzise Ausrichtung zwischen Stempel und Matrize
    Material: Vergüteter Stahl
  • Abstreifplatte
    Entfernt Material vom Stempel nach dem Schneidvorgang
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische Belastung über 10^6 Zyklen bei 600 MPa Spannungsamplitude Progressiver Ermüdungsbruch, ausgehend von scharfen Eckradien (<0,5 mm) Konstruktion mit mindestens 1,0 mm Eckradien, Kugelstrahlen zur Erzeugung von Druckspannungen von -400 MPa
Abrasive Partikelkontamination (Siliciumcarbid, Aluminiumoxid) mit Härte >1000 HV Beschleunigter adhäsiver Verschleiß, der zu dimensionaler Abweichung über 0,05 mm führt Mehrstufige Filtration bis 5 µm Partikelgröße implementieren, PVD-TiN-Beschichtung mit 2300 HV Härte anwenden

Technische Bewertung

Betriebsbereich
Betriebsbereich
200-800 MPa Druckspannung, 0,01-0,05 mm dimensionale Toleranz, 20-80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Materialfließgrenze bei 850 MPa Druckspannung überschritten, dimensionaler Verschleiß über 0,1 mm Spiel, thermische Ausdehnungsdifferenz über 0,02 mm bei 100°C
Ermüdungsrissausbreitung an Spannungskonzentrationen (Paris-Gesetz: da/dN = C(ΔK)^m), abrasiver Verschleiß, der die Materialhärte überschreitet (HV 600-800), thermische Zyklen, die zu differentieller Ausdehnung führen (α = 11,5×10^-6 K^-1 für Werkzeugstahl vs. 23×10^-6 K^-1 für Werkstück)
Fertigungskontext
Präzisionswerkzeug (Matrize & Stempel) wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1500 MPa
Weitere Spezifikationen:Oberflächengüte: Ra 0,2-0,8 µm, Härte: 58-62 HRC
Betriebstemperatur:-50°C bis 300°C
Montage- und Anwendungskompatibilität
Blech (Stahl, Aluminium)Kunststofffolien (PET, PVC)Verbundwerkstoffe (Kohlenstofffaser, Glasfaser)
Nicht geeignet: Abrasive Aufschlämmungen oder hochkorrosive chemische Umgebungen
Auslegungsdaten
  • Materialstärke und -härte
  • Erforderliche Schneid-/Umformkraft
  • Produktionsvolumen und erwartete Werkzeuglebensdauer

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantenausbruch oder Rissbildung
Ursache: Übermäßige lokalisierte Spannung durch Fehlausrichtung, ungeeignete Materialauswahl oder Überlastung während der Stanzvorgänge
Verschleiß und dimensionale Degradation
Ursache: Abrasive Wirkung von Werkstückmaterialien, mangelnde Schmierung oder allmähliche Materialermüdung durch zyklische Belastung
Wartungsindikatoren
  • Sichtbare Gratbildung oder raue Kanten an gestanzten Teilen, die auf Werkzeugverschleiß hinweisen
  • Ungewöhnliche Klopf- oder Schrappgeräusche während des Betriebs, die auf Fehlausrichtung oder übermäßiges Spiel hindeuten
Technische Hinweise
  • Regelmäßige Präzisionsausrichtungsprüfungen und ordnungsgemäße Schmierung nach Herstellerempfehlungen durchführen
  • Ein vorbeugendes Wartungsprogramm mit geplanten Inspektionen, Überwachung des Kantenzustands und kontrollierter Lagerung zur Verhinderung von Korrosion und physischen Schäden einrichten

Konformität und Fertigungsnormen

Referenznormen
ISO 2768-1: Allgemeintoleranzen für Längen- und WinkelmaßeANSI B94.2: Schneidwerkzeuge - Stempel und MatrizenDIN 8580: Fertigungsverfahren - Begriffe, Einteilung
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,005 mm
  • Ebenheit: 0,01 mm pro 100 mm
Qualitätsprüfung
  • Dimensionsprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala)

Hersteller von Präzisionswerkzeug (Matrize & Stempel)

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->
CNC-Fräsmaschine für Aluminium

Eine eigenständige CNC-Fräsmaschine, die speziell für die Bearbeitung kundenspezifischer Aluminiumkomponenten aus massiven Blöcken oder Gussteilen entwickelt wurde.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden für Matrize und Stempel verwendet?

Die Matrize besteht typischerweise aus hochchromhaltigem Stahl (Cr12MoV) nach GB/T 1299, und der Stempel aus Schnellarbeitsstahl (W6Mo5Cr4V2) nach GB/T 9943. Andere Materialien wie Hartmetall können für spezifische Anwendungen verwendet werden, aber diese sind die aufgeführten Referenzgüten.

Welche Toleranzklasse ist typischerweise erreichbar?

Die Toleranzklasse ist IT5 bis IT7 nach ISO 286. Dies weist auf ein hohes Präzisionsniveau für kritische Abmessungen hin, aber die tatsächlich erreichbare Toleranz hängt vom spezifischen Werkzeugdesign und den Pressenbedingungen ab.

Wie bestimme ich die richtige Matrizenhöhe für meine Presse?

Die Matrizenhöhe reicht von 50 bis 300 mm. Sie muss mit der Schließhöhe der Presse übereinstimmen, um einen ordnungsgemäßen Betrieb zu gewährleisten. Überprüfen Sie immer die erforderliche Matrizenhöhe mit den Pressenspezifikationen und dem Werkzeughersteller.

Welche Wartung ist für diese Werkzeugkomponenten erforderlich?

Regelmäßige Inspektion auf Verschleiß, ordnungsgemäße Schmierung und Ausrichtungsprüfungen sind unerlässlich. Oberflächenrauheit und Härte sollten überwacht werden. Wenn die Betriebstemperatur 120 °C überschreitet, kann Werkzeugstahl weich werden, daher kann Kühlung erforderlich sein. Befolgen Sie die Wartungsrichtlinien des Herstellers.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisionswerkzeug (Matrize & Stempel)

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisionswerkzeug (Matrize & Stempel)?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Linearführungsschiene
Nächstes Produkt
Pulverbeschichtungsanlage
AngebotChat