Strukturierte Fertigungsdaten · 2026

Präzisions-Pressstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Pressstation im Bereich Maschinen- und Anlagenbau anhand von Betriebsdruck bis Presskraft eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Pressstation wird durch die Baugruppe aus Pressrahmen und Hydraulikzylinder / Mechanischer Schlitten beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezialisierte Station innerhalb einer automatisierten Schmiede- und Stanzlinie, die hochpräzise Pressvorgänge an Metallwerkstücken durchführt.

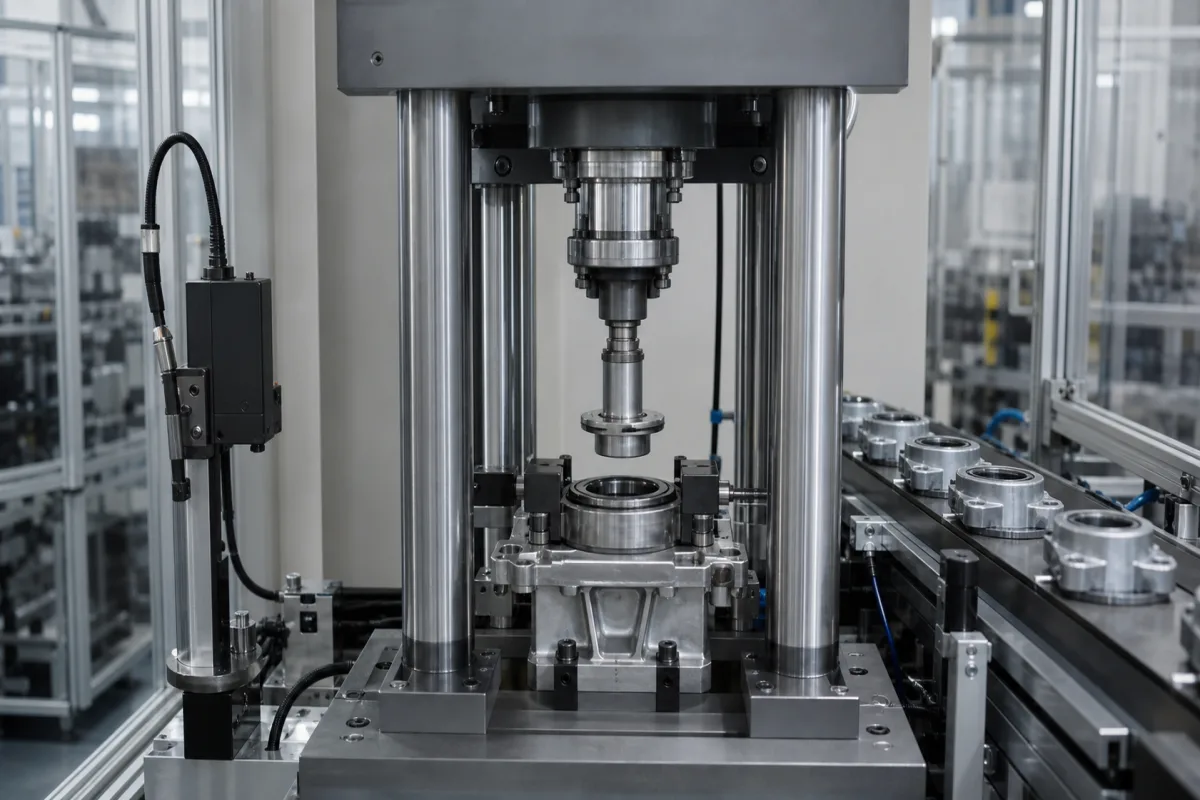
Präzisions-Pressstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Präzisions-Pressstation ist eine kritische Komponente der automatisierten Mehrstationen-Schmiede- und Stanzproduktionslinie. Sie ist verantwortlich für das Aufbringen kontrollierter, hoher Druckkräfte, um Metallkomponenten mit exakten Maßtoleranzen und Oberflächenanforderungen zu formen, zu gestalten oder zu stanzen. Sie arbeitet sequenziell mit anderen Stationen zusammen, um Rohmaterial in fertige Schmiede- oder Stanzteile umzuwandeln. Die Station integriert eine hydraulische oder mechanische Pressmechanik, Werkzeuge (Matrizen und Stempel) sowie Automatisierungsschnittstellen für Werkstückpositionierung und -entnahme. Ihr Steuerungssystem verwaltet Kraft, Hublänge, Geschwindigkeit und Verweilzeit, um wiederholbare Präzision zu gewährleisten. Die Station ist für die Integration in eine Produktionslinie ausgelegt, mit Schnittstellen für die Stromversorgung (Drehstrom 380 V AC ±10%, 50/60 Hz) und Steuerspannung (24 V DC ±10%). Sie arbeitet in einem Temperaturbereich von -40°C bis 85°C und bietet je nach Umgebung Schutzarten von IP54 bis IP65. Der Rahmen besteht aus Gusseisen (HT250) für Steifigkeit und Vibrationsdämpfung, und das Maschinengewicht liegt zwischen 3000 und 8000 kg, was Fundamentanforderungen und Transport beeinflusst. Zu den wichtigsten Parametern gehören Betriebsdruck (1,0–1,6 MPa), Presskraft (200–500 kN), Hublänge (50–150 mm), Hübe pro Minute (20–60 min⁻¹), Positioniergenauigkeit (±0,05 mm, gemäß ISO 230-2) und Wiederholbarkeit (±0,02 mm, gemäß ISO 230-2). Für Matrizen und Stempel wird Werkzeugstahl verwendet, für den Rahmen hochfester Stahl. Diese Spezifikationen sind Referenzbereiche; tatsächliche Werte müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Die aufgeführten Normen dienen nur als Beschaffungs- und Verifizierungsreferenz, nicht als Nachweis der Zertifizierung oder Konformität.

Funktionsprinzip

Eine hydraulische oder mechanische Pressmechanik übt eine präzise kontrollierte Kraft durch ein Werkzeug (Matrize/Stempel) auf ein durch Automatisierung positioniertes Metallwerkstück aus. Die Kraft verformt das Material in die vom Werkzeug definierte gewünschte Form. Steuerungssysteme verwalten Kraft, Hublänge, Geschwindigkeit und Verweilzeit, um wiederholbare Präzision zu gewährleisten. Die Station arbeitet sequenziell mit anderen Stationen, wobei die Automatisierung den Werkstücktransport übernimmt. Die Pressmechanik wird basierend auf erforderlicher Kraft und Geschwindigkeit ausgewählt, und das Werkzeug wird entworfen, um die spezifizierten Toleranzen zu erreichen. Das Steuerungssystem verwendet Sensoren und SPS, um Parameter in Echtzeit zu überwachen und anzupassen, um konsistente Ausgabe zu gewährleisten. Der Rahmen bietet Steifigkeit und Dämpfung, um die Genauigkeit zu erhalten. Die Leistung der Station wird durch Positioniergenauigkeits- und Wiederholbarkeitstests gemäß ISO 230-2 verifiziert.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Presskraft200–500 kNDetermines maximum workpiece thickness and material strength
Hub50–150 mmAffects maximum part height and die design
Hübe pro Minute20–60 min⁻¹Higher speeds reduce cycle time but may affect accuracy
Positioniergenauigkeit±0.05 mmCritical for consistent part dimensionsISO 230-2
Wiederholgenauigkeit±0.02 mmEnsures uniformity across batchesISO 230-2
Stromversorgung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensorsIEC 61131-2
Betriebstemperatur-40–85 °COutside range may affect seals and electronicsIEC 60068-2-1
SchutzartIP54–IP65Higher rating for dusty or wet environmentsIEC 60529
RahmenmaterialHT250Cast iron for rigidity and vibration dampingGB/T 9439
Maschinengewicht3000–8000 kgAffects foundation requirements and transport

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl (für Matrizen/Stempel) Hochfester Stahl (für Rahmen)

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikfluidkontamination, die den ISO 4406 18/16/13 Reinheitsgrad überschreitet Servoventil-Spulenverblockung, die unkontrollierte Druckspitzen bis 600 bar verursacht Installation einer dualen 3-Mikron-Absolutfiltrationsanlage mit Druckdifferenzüberwachung und automatischer Umgehung
Thermische Ausdehnung der Kugelumlaufspindel, die den Koeffizienten von 15 μm/m·°C überschreitet Positionierfehlerakkumulation über 0,02 mm während 8-stündigem Betrieb Integration von Laserinterferometer-Rückführung mit 0,1 μm Auflösung und aktiver thermischer Kompensation mittels Peltier-Kühlung

Technische Bewertung

Betriebsbereich
Betriebsbereich
50-500 kN Presskraft, 0,01-0,5 mm Positioniergenauigkeit, 0,5-5,0 mm/s Pressgeschwindigkeit
Belastungs- und Ausfallgrenzen
Überschreiten von 550 kN Presskraft verursacht dauerhafte Verformung des Pressrahmens, unter 0,005 mm Positioniergenauigkeit führt zu Servomotor-Überlastung bei 150 % Nenndrehmoment
Streckgrenze des AISI 4140 Stahlrahmens (415 MPa) wird bei übermäßiger Belastung überschritten, was plastische Verformung verursacht; Servomotor-Thermische Überlastung tritt auf, wenn versucht wird, die Positioniergenauigkeit über die Encoderauflösung (0,001 mm) hinaus aufrechtzuerhalten
Fertigungskontext
Präzisions-Pressstation wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 5000 kN (1124 kip) Presskraft, 300 bar (4350 psi) Hydrauliksystemdruck
Durchflussrate:Durchflussrate: 50-200 L/min (13-53 gal/min) Hydrauliköl
Betriebstemperatur:Umgebungstemperatur bis 200°C (392°F) für Standarddichtungen, bis zu 400°C (752°F) mit Hochtemperaturoptionen
Montage- und Anwendungskompatibilität
KohlenstoffstahllegierungenAluminiumlegierungenKupferlegierungen
Nicht geeignet: Korrosive Salzwasserumgebungen oder kontinuierliche Exposition gegenüber sauren/alkalischen Chemikalienbädern
Auslegungsdaten
  • Maximale Werkstückabmessungen (L×B×H)
  • Erforderliche Presskraft (kN) für Materialverformung
  • Produktionsrate (Teile/Stunde) und Zykluszeitanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Degradation der Hydraulikzylinderdichtung
Ursache: Kontamination des Hydrauliköls mit Partikeln, die zu abrasivem Verschleiß führen, oder thermische Degradation durch übermäßige Betriebstemperaturen, die die Grenzwerte des Dichtungsmaterials überschreiten
Stempel-Fehlausrichtung und Lagerausfall
Ursache: Ungleichmäßige Belastung während des Betriebs, die exzentrische Kräfte verursacht, oder Fundamentabsenkung über die Zeit, die zu fortschreitender Fehlausrichtung und vorzeitigem Lagerverschleiß führt
Wartungsindikatoren
  • Hörbares Klopfen oder Schleifgeräusche während des Presshubs, die auf Lagerverschleiß oder Fehlausrichtung hinweisen
  • Sichtbare Hydraulikölleckagen um Zylinderdichtungen oder Anschlüsse, insbesondere während Hochdruckzyklen
Technische Hinweise
  • Implementierung einer zustandsbasierten Überwachung mit Schwingungsanalyse an Stempellagern und Trendanalyse des Hydraulikdrucks, um frühzeitige Degradation vor katastrophalem Ausfall zu erkennen
  • Etablierung strenger Kontaminationskontrollprotokolle für Hydrauliksysteme, einschließlich regelmäßiger Fluidanalyse, ordnungsgemäßer Filtrationswartung und kontrollierter Fluidhandhabungsverfahren

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.1 - Sicherheitsanforderungen für mechanische PressenCE-Kennzeichnung - EU-Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Parallelität der Pressplatten: ≤0,05 mm pro 300 mm
  • Hubwiederholgenauigkeit: ±0,01 mm
Qualitätsprüfung
  • Lastzellen-Kalibrierungsverifikation
  • Maßgenauigkeitsprüfung mittels Koordinatenmessmaschine (KMM)

Hersteller von Präzisions-Pressstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Wie beeinflusst die Presskraft das Werkstück?

Die Presskraft (200–500 kN) bestimmt die maximale Werkstückdicke und Materialfestigkeit, die verarbeitet werden können. Höhere Kräfte ermöglichen das Formen stärkerer oder dickerer Materialien, erfordern jedoch möglicherweise einen robusteren Rahmen und ein stärkeres Fundament. Verifizieren Sie die benötigte Kraft für Ihre spezifischen Teile.

Welche Bedeutung haben Positioniergenauigkeit und Wiederholbarkeit?

Positioniergenauigkeit (±0,05 mm) und Wiederholbarkeit (±0,02 mm) gemäß ISO 230-2 sind entscheidend für konsistente Teilemaße. Genauigkeit stellt sicher, dass das Werkzeug die richtige Position erreicht, während Wiederholbarkeit Gleichmäßigkeit über Chargen gewährleistet. Diese Werte sind Referenzen; die tatsächliche Leistung kann je nach Installation und Wartung variieren.

Was sind die elektrischen und umgebungsbezogenen Anforderungen?

Die Station benötigt eine Drehstromversorgung von 380 V AC ±10% (50/60 Hz) und eine Steuerspannung von 24 V DC ±10%. Sie arbeitet bei Temperaturen von -40°C bis 85°C und hat Schutzarten von IP54 bis IP65. Stellen Sie sicher, dass Ihre Einrichtung diese Anforderungen erfüllt und die gewählte Schutzart zu Ihrer Umgebung passt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Pressstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Pressstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Pressengestell
Nächstes Produkt
Präzisions-Schneidklingen-Baugruppe
AngebotChat