Strukturierte Fertigungsdaten · 2026

Stanzwerkzeugsatz

Auf Basis strukturierter CNFX-Herstellerprofile wird Stanzwerkzeugsatz im Bereich Herstellung von Metallwaren anhand von Werkzeughöhe bis Werkzeuggewicht eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stanzwerkzeugsatz wird durch die Baugruppe aus Oberstempelhalter und Untere Matrizenplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Präzisionswerkzeugbaugruppe, die in Metallstanzprozessen verwendet wird, um Blech zu schneiden, zu formen oder zu verformen.

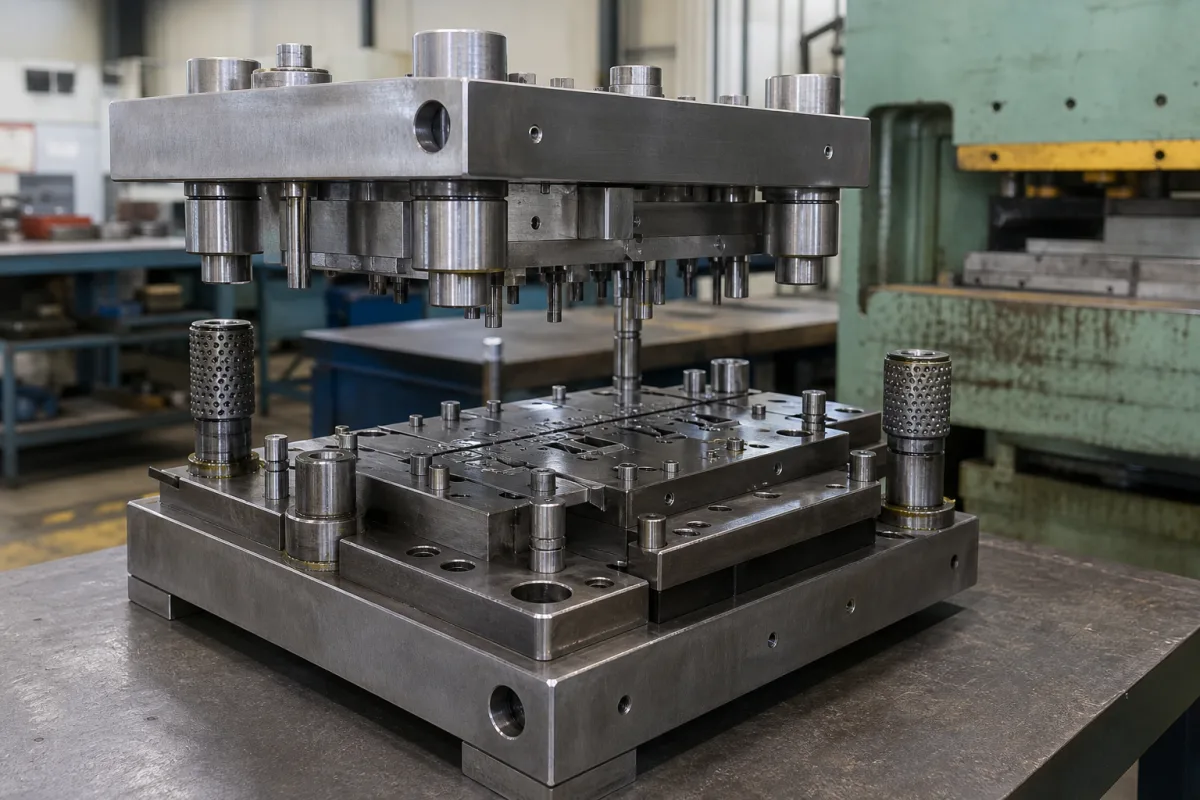
Stanzwerkzeugsatz in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Stanzwerkzeugsatz ist eine kritische Komponente im Präzisionsstanzmodul. Er besteht aus passenden Ober- und Unterwerkzeugen, die auf präzisionsgeführten Säulen montiert sind. Diese Baugruppe fungiert als Kernformmechanismus, der flache Metallbleche durch kontrollierte Verformung, Scheren oder Stanzen in fertige Teile umwandelt. Der Werkzeugsatz arbeitet, indem das Blech zwischen dem Oberwerkzeug (Stempel) und dem Unterwerkzeug (Matrize) positioniert wird. Wenn die Stanzpresse Kraft aufbringt, senkt sich der Stempel in den Matrizenhohlraum und schert oder formt das Metall gegen die Konturen der Matrize. Präzisionsführungssäulen gewährleisten eine perfekte Ausrichtung zwischen Stempel und Matrize während des gesamten Hubs, wodurch Maßgenauigkeit erhalten bleibt und Werkzeugschäden vermieden werden. Der Werkzeugsatz ist mit Werkzeugstahl, Hartmetalleinsätzen und Bronzebuchsen erhältlich. Zu den wichtigsten Parametern gehören Werkzeughöhe (150–400 mm), Werkzeuggewicht (500–5000 kg), maximale Rohlinggröße (300–1200 mm), maximale Formkraft (50–800 kN), Betriebsdruck (1,0–1,6 MPa), Werkzeugmaterialhärte (58–62 HRC nach ASTM A681), Werkzeugmaterialgüte (D2–D6 nach ASTM A681), Präzisionsgrad (IT7–IT9 nach ISO 286), Oberflächengüte (0,4–1,6 µm Ra nach ISO 1302), maximale Betriebstemperatur (80–120 °C), Führungssäulendurchmesser (20–50 mm nach JIS B 5030) und Werkzeuglebensdauer (100.000–500.000 Hübe). Diese Werte sind Referenzbereiche, die für das jeweilige Modell und die Anwendung bestätigt werden müssen. Der Werkzeugsatz ist für den Einsatz in Metallstanzpressen ausgelegt und muss basierend auf Pressenschließhöhe, Tischfläche, Tonnage und Teileanforderungen ausgewählt werden. Zu den Verifizierungsfragen gehören die Überprüfung von Ausrichtung, Spiel und Schmierung. Wartungssignale umfassen erhöhte Gratbildung, Maßabweichungen oder ungewöhnlichen Verschleiß. Versagensgrenzen umfassen das Überschreiten der maximalen Formkraft oder Betriebstemperatur, was zu Werkzeugschäden oder vorzeitigem Verschleiß führen kann. Stellen Sie sicher, dass Sie modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Funktionsprinzip

Der Werkzeugsatz arbeitet, indem das Blech zwischen dem Oberwerkzeug (Stempel) und dem Unterwerkzeug (Matrize) positioniert wird. Wenn die Stanzpresse Kraft aufbringt, senkt sich der Stempel in den Matrizenhohlraum und schert oder formt das Metall gegen die Konturen der Matrize. Präzisionsführungssäulen gewährleisten eine perfekte Ausrichtung zwischen Stempel und Matrize während des gesamten Hubs, wodurch Maßgenauigkeit erhalten bleibt und Werkzeugschäden vermieden werden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkzeughöhe150–400 mmMust match press shut height
Werkzeuggewicht500–5000 kgAffects handling and press capacity
Max. Zuschnittgröße300–1200 mmDetermines required press bed area
Max. Umformkraft50–800 kNMust be within press tonnage
Betriebsdruck1.0–1.6 MPa
Härte des Werkzeugstahls58–62 HRCHigher hardness improves wear resistanceASTM A681
WerkzeugstahlgüteD2–D6 ASTMSelect based on wear and impactASTM A681
GenauigkeitsklasseIT7–IT9 ISOTighter tolerance for high-precision partsISO 286
Oberflächenrauheit Ra0.4–1.6 µm RaAffects part quality and die lifeISO 1302
Max. Betriebstemperatur80–120 °CExceeding may soften die material
Säulendurchmesser20–50 mmLarger diameter improves alignmentJIS B 5030
Standzeit100000–500000 HübeDepends on material and maintenance

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Hartmetall-Einsätze Bronze-Buchsen

Komponenten / BOM

Components / BOM
  • Oberstempelhalter
    Montageplattform für Stempelkomponenten, am Pressenstößel befestigt
    Material: Stahl
  • Untere Matrizenplatte
    Grundplatte für Matrizenkomponenten, auf Pressenstütze montiert
    Material: Stahl
  • Führungsstifte
    Präzisionszylinderstangen zur Gewährleistung der perfekten Ausrichtung von Stempel und Matrize
    Material: Einsatzgehärteter Stahl
  • Führungsbuchsen
    Verschleißfeste Hülsen für den reibungsarmen Führung von Stangen
    Material: Bronzelegierung
  • Stempel
    Das obere Werkzeug, das in die Matrizenkavität absteigt und das Scheren oder Umformen durchführt.
  • Stempelblock
    Das untere Werkzeug, dessen Kavität und Konturen dem Teil seine Form geben.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Fehlausrichtung über 0,02 mm zwischen oberer und unterer Werkzeugplatte Ungleichmäßiges Verschleißmuster, das Maßabweichungen über ±0,05 mm Toleranz verursacht Präzisionsgeschliffene Führungsstangen mit 0,005 mm Spielpassung und gehärteten Buchsen (60-62 HRC)
Blechdickenschwankung über ±10 % der nominalen 1,5 mm Dicke Übermäßige Stempeldurchdringung, die Fressen und Materialanhaftung an Werkzeugoberflächen verursacht Laserdickenüberwachung mit 0,01 mm Auflösung und servogesteuerte Druckanpassung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,01-0,05 mm Spiel zwischen Stempel und Matrize, 200-800 MPa Druckspannung auf Werkzeugoberflächen, 20-80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Spiel überschreitet 0,08 mm, was Gratbildung verursacht, Druckspannung überschreitet 1200 MPa, was Werkzeugbruch verursacht, Temperatur überschreitet 150°C, was thermische Ausdehnungsfehlanpassung verursacht
Ermüdungsrissausbreitung an Spannungskonzentrationen, die die Bruchzähigkeit überschreiten (K_IC = 30-50 MPa·m^0,5 für Werkzeugstahl), abrasiver Verschleiß bei Härteabfall unter 58 HRC, thermische Ermüdung durch zyklische Erwärmung über 300°C, die Mikrorissbildung verursacht
Fertigungskontext
Stanzwerkzeugsatz wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 MPa (abhängig von Werkzeugmaterial und Konstruktion)
Weitere Spezifikationen:Blechdicke: 0,1-10 mm, Hubrate: Bis zu 1200 Hübe pro Minute (SPM)
Betriebstemperatur:Umgebungstemperatur bis 150°C (typischer Metallstanzbereich)
Montage- und Anwendungskompatibilität
Kaltgewalzte StahlblecheAluminiumlegierungenKupferlegierungen
Nicht geeignet: Abrasive Materialien (z.B. gehärteter Stahl ohne geeignete Werkzeugbeschichtung)
Auslegungsdaten
  • Blechdicke und Materialgüte
  • Erforderliche Bauteilgeometriekomplexität und Toleranzen
  • Produktionsvolumen und Pressentonnagekapazität

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kantenausbrüche und Rissbildung
Ursache: Übermäßige Stoßbelastung durch fehlausgerichtete Stanzvorgänge, Materialermüdung durch zyklische Belastung oder falsche Werkzeugmaterialhärteauswahl.
Verschleiß und Fressen an Führungsstangen/Buchsen
Ursache: Unzureichende Schmierung, Kontamination durch Metallpartikel oder Schmutz, Fehlausrichtung, die ungleichmäßige Belastung verursacht, oder schlechte Oberflächengüte an Passkomponenten.
Wartungsindikatoren
  • Hörbares Schleif- oder Kratzgeräusch während des Betriebs, das auf Fehlausrichtung oder starken Verschleiß hinweist
  • Sichtbare Riefen, Fressen oder übermäßiges Spiel an Führungsstangen und Buchsen während der Inspektion
Technische Hinweise
  • Implementieren Sie eine Präzisionsausrichtungsüberprüfung mit Messuhren oder Laserausrichtungsgeräten vor jedem Produktionslauf, um ungleichmäßige Belastung und vorzeitigen Verschleiß zu verhindern
  • Etablieren Sie einen strengen Schmierungplan mit herstellerempfohlenen Hochdruck-Werkzeugschmiermitteln und reinigen Sie regelmäßig Führungskomponenten, um abrasive Kontamination zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 8015:2011 (Geometrische Produktspezifikation (GPS) - Grundlagen - Konzepte, Prinzipien und Regeln)DIN 9830:1990 (Gesenkführungen für Presswerkzeuge; Gesenkführungen für Presswerkzeuge mit Säulenführungen)
Fertigungsgenauigkeit
  • Führungssäulen-Buchsen-Spiel: 0,005-0,015 mm
  • Parallelität der Gesenkplatten: 0,02 mm pro 300 mm
Qualitätsprüfung
  • Maßliche Verifizierung mittels Koordinatenmessgerät (KMG)
  • Härteprüfung (Rockwell-C-Skala) der kritischen Bauteile

Hersteller von Stanzwerkzeugsatz

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->
CNC-Fräsmaschine für Aluminium

Eine eigenständige CNC-Fräsmaschine, die speziell für die Bearbeitung kundenspezifischer Aluminiumkomponenten aus massiven Blöcken oder Gussteilen entwickelt wurde.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird ein Stanzwerkzeugsatz verwendet?

Ein Stanzwerkzeugsatz wird in Metallstanzpressen verwendet, um Blech zu schneiden, zu formen oder zu verformen. Er besteht aus einem oberen Stempel und einer unteren Matrize, die zusammenarbeiten, um das Metall zu verformen.

Welche Materialien werden üblicherweise in einem Stanzwerkzeugsatz verwendet?

Übliche Materialien sind Werkzeugstahl für die Werkzeugkomponenten, Hartmetalleinsätze für Verschleißfestigkeit und Bronzebuchsen für Führungssäulen. Die spezifischen Güten und Härten sind in den Produktparametern angegeben.

Wie wähle ich den richtigen Stanzwerkzeugsatz für meine Presse aus?

Die Auswahl hängt davon ab, dass die Werkzeughöhe zur Schließhöhe der Presse passt, das Werkzeuggewicht innerhalb der Pressenkapazität liegt und die erforderliche Formkraft innerhalb der Pressentonnen liegt. Berücksichtigen Sie auch Rohlinggröße und Präzisionsanforderungen.

Welche Wartung ist für einen Stanzwerkzeugsatz erforderlich?

Regelmäßige Wartung umfasst die Überprüfung der Führungssäulenausrichtung, Schmierung und Verschleiß an Schneidkanten. Achten Sie auf erhöhte Gratbildung oder Maßabweichungen, die auf die Notwendigkeit von Nachschleifen oder Austausch hinweisen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Stanzwerkzeugsatz

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Stanzwerkzeugsatz?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Stanzwerkzeug
Nächstes Produkt
Strahlanlage
AngebotChat