Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißelektrode für Baustahl im Bereich Herstellung von Metallwaren anhand von Kerndraht Nenndurchmesser bis Zugfestigkeit eingeordnet.
Ein typisches Schweißelektrode für Baustahl wird durch die Baugruppe aus Kernlitze und Flussmittelbeschichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Verbrauchbarer Füllmetallstab zum Lichtbogenschweißen von Baustahlkomponenten
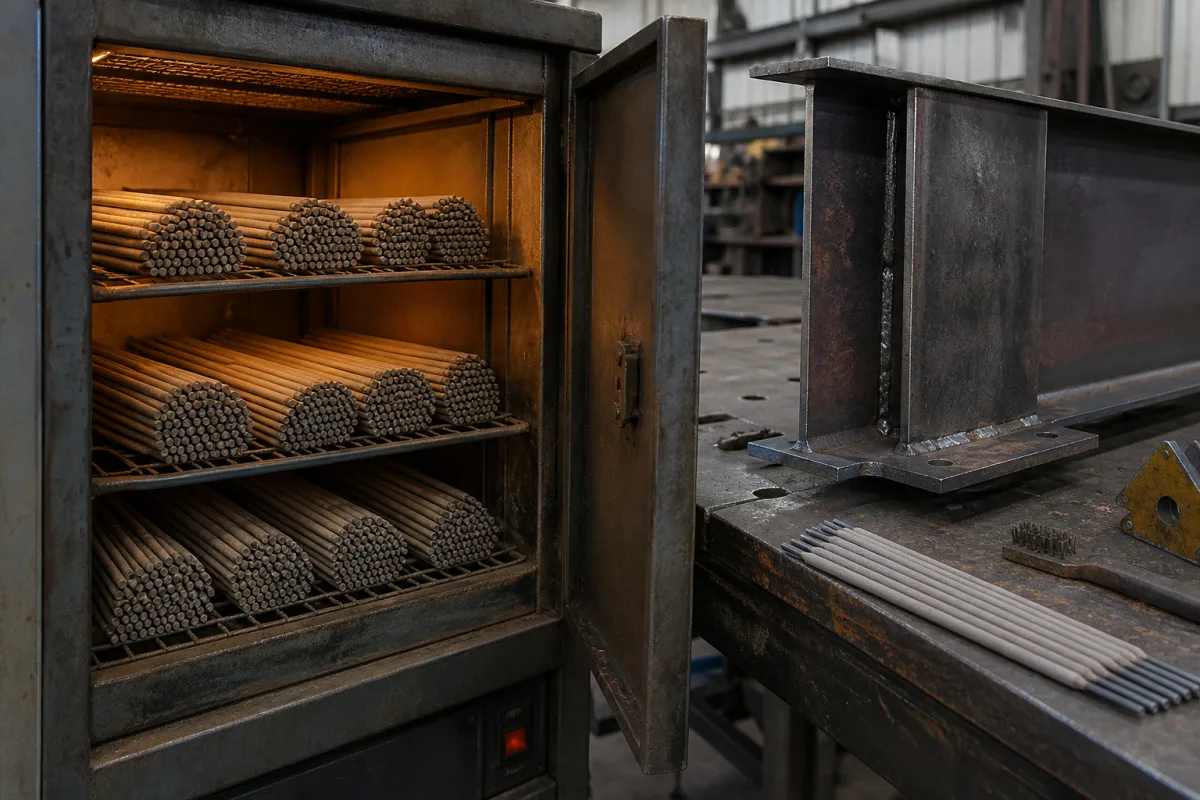
Technische Details und Fertigungskontext für Schweißelektrode für Baustahl
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Kerndraht Nenndurchmesser | 2.5–5.0 mm | Nenndurchmesser des ElektrodenkerndrahtsISO 544 |
| Zugfestigkeit | 490–660 Megapascal | Mindestzugfestigkeit des abgesetzten SchweißgutsISO 2560 |
| Streckgrenze | 390–540 MPa | Mindeststreckgrenze des abgeschiedenen SchweißgutsISO 2560 |
| Dehnung | 20–30 % | Mindestprozentuale Dehnung des SchweißgutsISO 2560 |
| Kerbschlagzähigkeit | 47–80 Joule | Charpy-V-Kerbschlagarbeit bei spezifizierter TemperaturISO 2560 |
| Beschichtungsfaktor | 1.3–1.8 Verhältnis | Verhältnis des Gewichts der Flussmittelbeschichtung zum Gewicht des KernstahldrahtsISO 544 |
| Einsatztemperatur | -20–50 °C | Storage and welding environment |
| Luftfeuchtigkeit | ≤60 % RH | Max relative humidity for storage |
| Schweißstrom | 80–220 A | AC or DC+ |
| Lichtbogenspannung | 20–28 V | Typical operating range |
| Gewicht pro 100 Stück | 5–20 kg | Depends on diameter and length |
| Länge | 350–450 mm | Standard electrode lengthISO 544 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | Nicht anwendbar (Verbrauchsmaterial, nicht drucktragend) |
| Durchflussrate: | Nicht anwendbar (kein Fluid) |
| Betriebstemperatur: | Umgebungstemperatur bis 400 °C (752 °F) Betriebstemperatur nach dem Schweißen |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
8 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Der Nenndurchmesser des Drahtkerns liegt zwischen 2,5 und 5,0 mm gemäß ISO 544. Bestätigen Sie immer den genauen Durchmesser für Ihre Anwendung mit dem Lieferanten.
Die Mindestzugfestigkeit des abgeschiedenen Schweißguts beträgt 490–660 MPa, gemäß ISO 2560. Tatsächliche Werte hängen von den Schweißbedingungen ab und müssen verifiziert werden.
Die Elektrode kann mit AC oder DC+ (Gleichstrom mit Elektrode am Pluspol) verwendet werden. Der empfohlene Strombereich liegt bei 80–220 A, aber überprüfen Sie immer die Herstellerdaten.
Lagern Sie sie in einer trockenen Umgebung mit relativer Luftfeuchtigkeit ≤60 % und Temperatur zwischen -20 und 50 °C. Halten Sie die Verpackung versiegelt, um Feuchtigkeitsaufnahme zu verhindern, die die Schweißqualität beeinträchtigen kann.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.