Strukturierte Fertigungsdaten · 2026

Präzisionsgießsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisionsgießsystem im Bereich Gießereien anhand von Angussbodendurchmesser bis Läuferquerschnitt eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisionsgießsystem wird durch die Baugruppe aus Anguss und Läufer beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

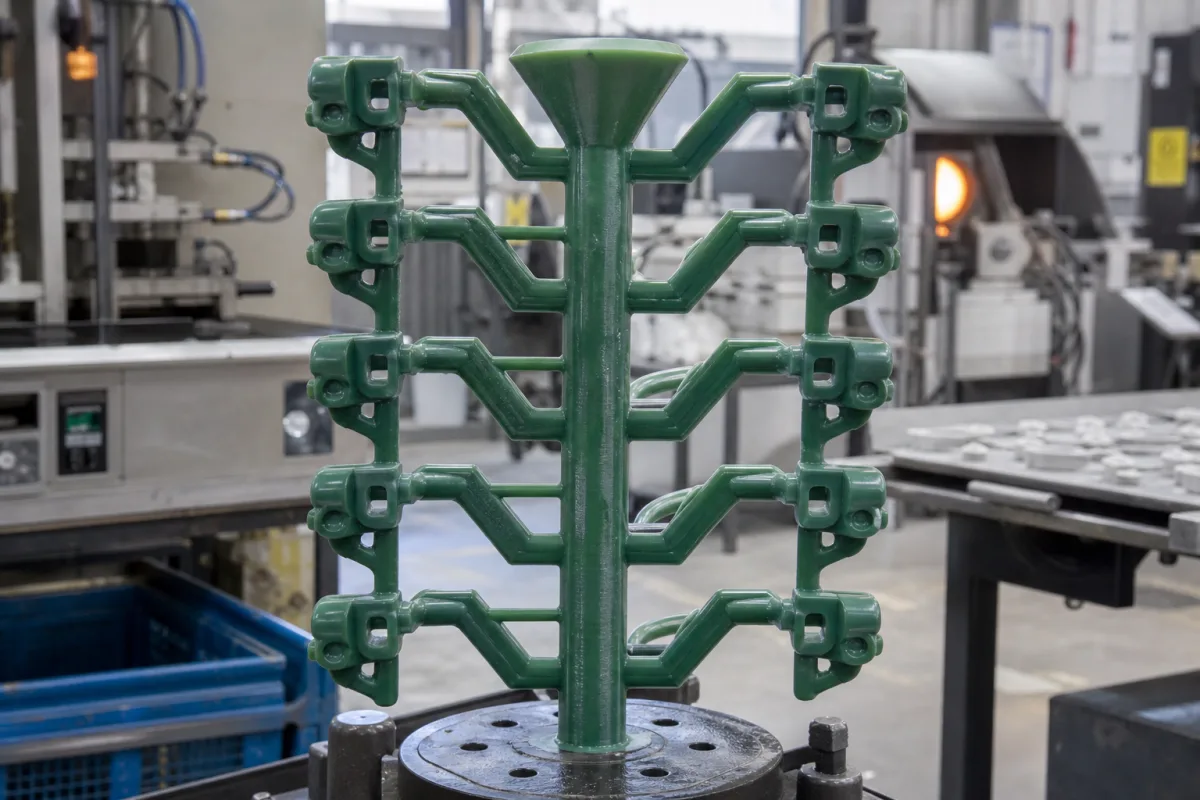
Ein Netzwerk von Kanälen, das geschmolzenes Metall in Formkavitäten beim Gießereiguss leitet.

Präzisionsgießsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Präzisionsgießsystem ist eine kritische Komponente in Metallgussverfahren, die den Fluss von geschmolzenem Metall vom Gießtrog in die Formkavität steuert. Es besteht aus sorgfältig konstruierten Kanälen, einschließlich Einguss, Verteilern und Anschnitten, die die Metallgeschwindigkeit, Temperatur und Turbulenz regulieren, um eine ordnungsgemäße Formfüllung zu gewährleisten und Fehler zu minimieren. In industriellen Gießereibetrieben wirken sich optimierte Angusssysteme direkt auf die Gussqualität, Ausbeute und Produktionseffizienz aus, indem sie Ausschuss reduzieren und die metallurgischen Eigenschaften verbessern. Diese Komponenten sind in B2B-Lieferketten für die Automobil-, Luft- und Raumfahrt- sowie Maschinenbauindustrie unerlässlich, wo eine konstante Gussqualität von größter Bedeutung ist. Das System besteht typischerweise aus feuerfesten Keramiken, Quarzsand oder Zirkonsand und ist so ausgelegt, dass es hohen Temperaturen und thermischen Schocks standhält. Zu den wichtigsten Parametern gehören der Eingussbasisdurchmesser (20–50 mm), der Verteilerquerschnitt (200–800 mm²), die Anschnittdicke (2–8 mm) und ein Angusssverhältnis von 1:1,5:2. Der Gießtemperaturbereich liegt bei 1450–1600 °C und der Betriebsdruck bei 1,0–1,6 MPa. Die Oberflächenrauheit beträgt Ra 3,2–6,3 μm (ISO 1302) und die Maßtoleranz ±0,5 mm (ISO 8062). Die Materialgüte ist ZG230-450 (GB/T 11352) und das Gewicht liegt zwischen 5–50 kg. Die Betriebstemperatur für Handhabungsgeräte liegt bei -40–85 °C und der Schutzgrad für Steuerungskomponenten bei IP54–IP65 (IEC 60529). Diese Werte sind Referenzbereiche und müssen für spezifische Modelle und Anwendungen verifiziert werden. Das Design und die Leistung des Systems sind entscheidend für die Gussqualität, und eine ordnungsgemäße Auswahl und Wartung sind unerlässlich. Käufer sollten alle Spezifikationen vor dem Kauf mit dem Hersteller oder Lieferanten bestätigen.

Funktionsprinzip

Das Gießsystem nutzt Prinzipien der Fluiddynamik, um geschmolzenes Metall durch zunehmend kleinere Kanäle zu führen, die Durchflussrate zu steuern und Turbulenzen zu minimieren, während eine vorzeitige Erstarrung verhindert wird. Einguss, Verteiler und Anschnitte sind so ausgelegt, dass sie einen kontrollierten Fluss aufrechterhalten, eine gleichmäßige Füllung der Formhöhle gewährleisten und Defekte wie Porosität und Kaltläufe reduzieren. Das Gießverhältnis (1:1,5:2) hilft, Fluss und Druck auszugleichen, während Geometrie und Oberflächenbeschaffenheit die Fließeigenschaften des Metalls beeinflussen. Richtiges Design und Materialauswahl sind entscheidend, um thermischen und mechanischen Belastungen während des Gießens standzuhalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Angussbodendurchmesser20–50 mmDurchmesser am unteren Ende des vertikalen Angusskanals
Läuferquerschnitt200–800 mm²Querschnittsfläche horizontaler Verteilkanäle
Anschnittdicke2–8 mmDicke des endgültigen Eintrittspunktes in die Formkavität
Anschnittverhältnis1:1.5:2 VerhältnisAnguss:Verteiler:Anschnitt Querschnittsflächenverhältnis
Gießtemperaturbereich1450–1600 °COptimale Schmelztemperatur für das System
OberflächenrauheitRa 3.2–6.3 μmAffects flow and casting finish.ISO 1302
Maßtoleranz±0.5 mmTighter tolerance requires machining.ISO 8062
WerkstoffgüteZG230-450Carbon steel; other alloys available.GB/T 11352
Gewicht5–50 kgPer gating system; varies with casting size.
Betriebstemperatur-40–85 °CFor handling equipment; not molten metal.
SchutzartIP54–IP65For control components if used.IEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Feuerfeste Keramik Quarzsand Zirkonsand

Komponenten / BOM

Components / BOM
  • Anguss
    Vertikaler Kanal zur Aufnahme von Schmelzmetall aus dem Gießtrichter
    Material: Feuerfeste Keramik oder Formsand
  • Läufer
    Horizontale Verteilerkanäle zur Zuführung von Metall zu mehreren Angüssen
    Material: Quarzsand oder Zirkonsand
  • Anschnitt
    Endgültiger Eintrittspunkt zur Steuerung des Metallflusses in die Formkavität
    Material: Feuerfeste Keramik
  • Gießtrichter
    Anfangsreservoir, das flüssiges Metall aus der Gießpfanne aufnimmt
    Material: Feuerfeste Keramik

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermische Ausdehnungsdifferenz zwischen Einlaufmaterial (Stahl, α = 11,5×10⁻⁶/K) und Formmaterial (Sand, α = 0,5×10⁻⁶/K) Kanalverengung durch Druckspannungen, die die Streckgrenze überschreiten (σ_y > 250 MPa) Dehnungsfugen mit 0,5 mm Spiel pro 100 mm Länge bei 700°C Gießtemperatur.
Erstarrungsschwindung (6-7% Volumenreduktion für Aluminiumlegierungen), die Vakuumtaschen erzeugt Luftansaugung durch permeable Formwände (Darcy-Gesetz: Q = -kA(ΔP/μL) mit k = 1×10⁻¹² m²) Druckbeaufschlagte Speiser, die einen Überdruck von 0,3 bar bis zur vollständigen Erstarrung aufrechterhalten.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-0,5 bar (10-50 kPa) Druckdifferenz zwischen Steigerbasis und Formhohlraum.
Belastungs- und Ausfallgrenzen
0,8 bar (80 kPa) Druckdifferenz, die Formerosion verursacht, oder 0,05 bar (5 kPa), die unvollständige Füllung verursacht.
Bernoulli-Prinzip (P + ½ρv² + ρgh = konstant) - übermäßige Geschwindigkeit (v > 2,5 m/s) an Verengungen verursacht turbulente Strömung und Formerosion, während unzureichender Druck (ΔP < 5 kPa) die Oberflächenspannung (γ = 0,8-1,2 N/m für flüssiges Aluminium) nicht überwindet.
Fertigungskontext
Präzisionsgießsystem wird innerhalb von Gießereien nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Casting Feed System Metal Pouring System Foundry Gating Network

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,1-0,5 MPa (Schwerkraft-/druckunterstützte Systeme)
Durchflussrate:0,5-5,0 kg/s (abhängig vom Anschnittverhältnis)
Betriebstemperatur:1400-1700°C (typische Eisenlegierungen)
Montage- und Anwendungskompatibilität
Flüssige StahllegierungenAluminiumlegierungenKupferbasislegierungen
Nicht geeignet: Hochreaktive Metalle (z.B. Titan, Magnesium), die ein Einlaufsystem mit Inertgasatmosphäre erfordern
Auslegungsdaten
  • Gussgewicht und -volumen (kg/cm³)
  • Anzahl der Hohlräume in der Form
  • Erstarrungseigenschaften der Legierung

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrisse
Ursache: Wiederholte thermische Zyklen durch Kontakt mit flüssigem Metall und Abkühlzyklen, die zu Spannungskonzentration an scharfen Kanten und Materialversprödung führen.
Erosionsverschleiß
Ursache: Hochgeschwindigkeitsfluss von flüssigem Metall, der graduellen Materialabtrag verursacht, insbesondere an Anschnitteintritten und Läuferkrümmungen, verstärkt durch abrasive Einschlüsse in der Schmelze.
Wartungsindikatoren
  • Sichtbare Risse oder Verfärbungen (blaue/braune Anlassfarben) auf Einlaufsystem-Oberflächen, die Überhitzung und Materialdegradation anzeigen.
  • Abnormale Gussfehler in Produkten wie unvollständige Füllungen, Kaltschweißungen oder erhöhte Porosität, die auf Flusseinschränkung oder Temperaturverlust im Einlaufsystem hindeuten.
Technische Hinweise
  • Regelmäßige thermografische Inspektionen durchführen, um Hotspots und ungleichmäßige Temperaturverteilung zu identifizieren, bevor Rissbildung einsetzt.
  • Spezielle feuerfeste Beschichtungen auf kritische Verschleißbereiche auftragen und die Einlaufgeometrie mittels Strömungssimulation optimieren, um Turbulenzen und Erosion zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ISO 8062:2020 (Geometrische Produktspezifikationen (GPS) - Maß- und Formtoleranzen für gegossene Teile)ASTM A703/A703M-22 (Norm für Stahlguss, Allgemeine Anforderungen, für drucktragende Teile)DIN EN 1559-1:2011 (Gießereiwesen - Technische Lieferbedingungen - Teil 1: Allgemeines)
Fertigungsgenauigkeit
  • Wandstärke: +/-0,5 mm (für typische Querschnitte)
  • Oberflächenrauheit: Ra 3,2 μm (im Gusszustand)
Qualitätsprüfung
  • Radiografische Prüfung (RT) für innere Fehler
  • Koordinatenmessmaschine (KMM) für Maßhaltigkeitsprüfung

Hersteller von Präzisionsgießsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der Zweck eines Gießsystems beim Gießen?

Das Gießsystem steuert den Fluss von geschmolzenem Metall vom Gießtrog in den Formhohlraum, gewährleistet eine ordnungsgemäße Füllung und minimiert Defekte wie Porosität und Kaltläufe. Es besteht aus Einguss, Verteilern und Anschnitten, die Geschwindigkeit und Turbulenz regulieren.

Welche Materialien werden für Präzisionsgießsysteme verwendet?

Häufige Materialien sind feuerfeste Keramik, Quarzsand und Zirkonsand. Diese Materialien widerstehen hohen Temperaturen und thermischem Schock. Die spezifische Materialgüte wie ZG230-450 sollte mit dem Lieferanten bestätigt werden.

Welche Schlüsselparameter sind bei der Auswahl eines Gießsystems zu beachten?

Zu den wichtigsten Parametern gehören Eingussbasisdurchmesser (20-50 mm), Verteilerquerschnitt (200-800 mm²), Anschnittdicke (2-8 mm), Gießverhältnis (1:1,5:2), Gießtemperatur (1450-1600 °C) und Betriebsdruck (1,0-1,6 MPa). Verifizieren Sie diese Werte immer für Ihre spezifische Anwendung.

Wie beeinflusst das Gießverhältnis die Gussqualität?

Das Gießverhältnis (Einguss:Verteiler:Anschnitt) beeinflusst Durchfluss und Druckverteilung. Ein Verhältnis von 1:1,5:2 hilft, einen ausgewogenen Fluss aufrechtzuerhalten, reduziert Turbulenzen und gewährleistet eine gleichmäßige Füllung, was die Gussqualität verbessert und Defekte reduziert.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Gießereien

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisionsgießsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisionsgießsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisionsgießerei-Laufersystem
Nächstes Produkt
Sandformmaschine
AngebotChat