Strukturierte Fertigungsdaten · 2026

Stranggieß-Schutzschlacke

Auf Basis strukturierter CNFX-Herstellerprofile wird Stranggieß-Schutzschlacke im Bereich Eisen- und Stahlgrundproduktion anhand von Basizitätsindex bis Schmelztemperatur eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Stranggieß-Schutzschlacke wird durch die Baugruppe aus Glasbildner und Flussmittel beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Pulverförmiges Material zum Schutz und zur Schmierung der Kokille beim Stranggießen von Stahl

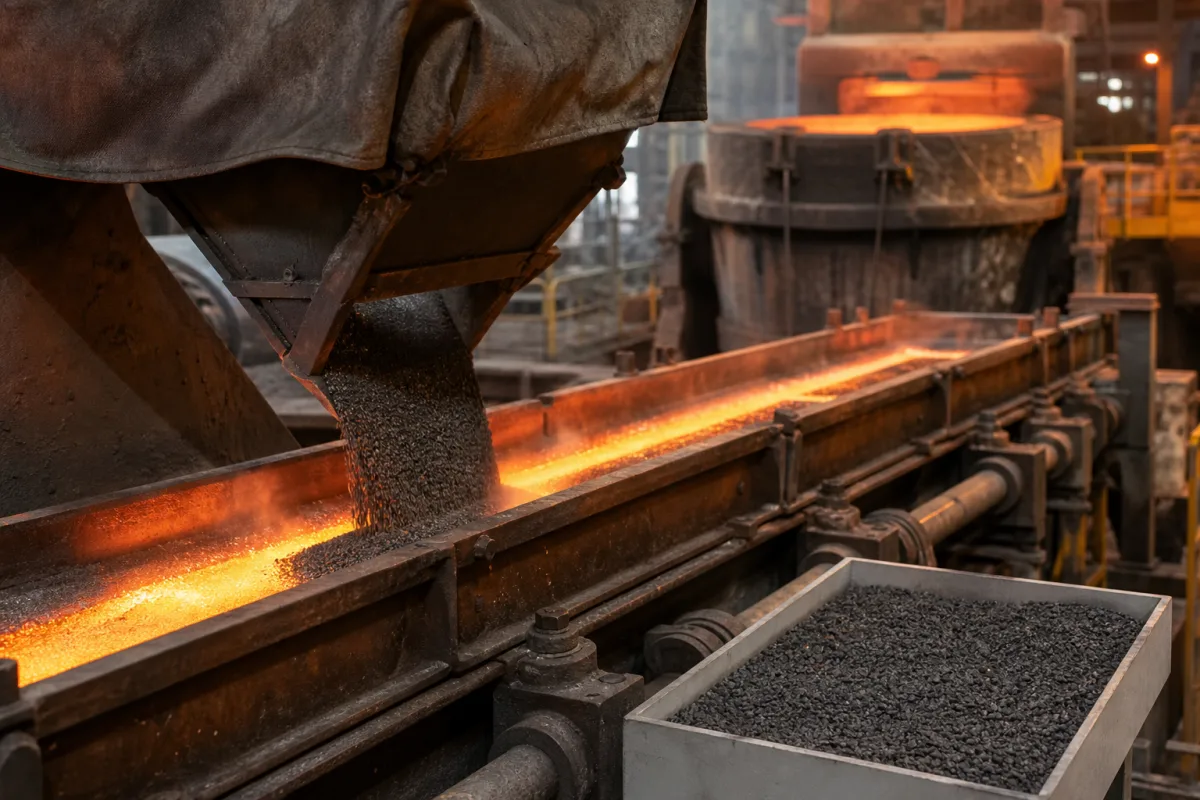
Stranggieß-Schutzschlacke in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Stranggieß-Schutzschlacke ist ein spezielles pulverförmiges Material, das auf die Oberfläche der Stahlschmelze in Stranggießkokillen aufgebracht wird. Es schmilzt und bildet eine schützende Schlackenschicht, die Oxidation verhindert, Einschlüsse absorbiert und Wärme isoliert. Die geschmolzene Schlacke schmiert die Grenzfläche zwischen Kokille und Strang, reduziert Reibung und verhindert Ankleben. Sie reguliert auch die Wärmeübertragung, um die Erstarrung zu kontrollieren und die Oberflächenqualität des gegossenen Strangs zu verbessern. Die Schlacke besteht aus Materialien wie Siliciumdioxid (SiO2), Calciumoxid (CaO), Aluminiumoxid (Al2O3), Fluorit (CaF2) und Kohlenstoff. Wichtige Parameter umfassen einen Basizitätsindex (CaO/SiO2-Verhältnis) von 0,9–1,3, Schmelztemperatur von 1050–1200°C, Viskosität bei 1300°C von 0,1–0,5 Pa·s, Kohlenstoffgehalt von 2–8%, Partikelgrößenverteilung mit mindestens 90% unter 0,5 mm, freier Fluorgehalt ≤0,5%, Feuchtigkeitsgehalt ≤0,5%, Schüttdichte von 0,6–0,9 g/cm³, Schmelzgeschwindigkeit von 30–60 Sekunden bei 1300°C, Bruchtemperatur von 1100–1250°C, Wärmeleitfähigkeit von 0,1–0,3 W/(m·K) und Verpackungsoptionen von 25–1000 kg Säcken oder Fässern. Diese Werte sind typische Referenzbereiche und müssen für die spezifische Anwendung bestätigt werden. Die Schlacke wird in der Eisen- und Stahlgrundproduktion eingesetzt. Es handelt sich um ein Material, nicht um ein Gerät. Für den Einkauf verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das Pulver wird auf die Oberfläche der Stahlschmelze in der Stranggießkokille gestreut. Bei Kontakt mit dem heißen Stahl schmilzt es und bildet eine flüssige Schlackenschicht. Diese Schicht erfüllt mehrere Funktionen: Sie schützt den Stahl vor Oxidation durch Luftsauerstoff, absorbiert nichtmetallische Einschlüsse aus dem Stahl und bietet Wärmeisolierung. Die geschmolzene Schlacke fließt auch in den Spalt zwischen Kokille und erstarrendem Strang, wirkt als Schmiermittel, reduziert Reibung und verhindert Ankleben. Darüber hinaus steuert die Schlackenschicht die Wärmeübertragungsrate vom Strang zur Kokille, was für eine gleichmäßige Erstarrung und Oberflächenqualität entscheidend ist. Die Zusammensetzung und Eigenschaften der Schlacke, wie Basizität, Viskosität und Schmelztemperatur, werden auf die gewünschte Leistung abgestimmt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Basizitätsindex0.9–1.3 VerhältnisCaO/SiO2-Verhältnis beeinflusst Schmelzverhalten und Schlackeneigenschaften
Schmelztemperatur1050–1200 °CTemperaturbereich, in dem das Flussmittel vollständig flüssig wird
Viskosität bei 1300°C0.1–0.5 Pa·sFließfähigkeit von geschmolzenem Flussmittel bei typischen Gießtemperaturen
Kohlenstoffgehalt2–8 %Prozentualer Anteil an Kohlenstoff zur Steuerung der Schmelzrate und Isolierung
Korngrößenverteilung≤0.5mm 90% min MaschenweiteGranularität beeinflusst Fließfähigkeit und Schmelzeigenschaften
Freier Fluorgehalt≤0.5 %Fluoranteil, der Viskosität und Wärmeübertragung beeinflusst
Feuchtigkeitsgehalt≤0.5 %High moisture causes spattering
Schüttdichte0.6–0.9 g/cm³Affects feeding and melting behavior
Schmelzgeschwindigkeit30–60 sTime for complete melting at 1300°C
Bruchtemperatur1100–1250 °CTemperature where viscosity changes sharply
Wärmeleitfähigkeit0.1–0.3 W/(m·K)Influences heat transfer from strand
Verpackung25–1000 kgBag or drum options

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Siliciumdioxid (SiO2) Calciumoxid (CaO) Aluminiumoxid (Al2O3) Flussspat (CaF2) Kohlenstoff

Komponenten / BOM

Components / BOM
  • Glasbildner
    Erzeugt amorphe Schlackenstruktur zur Schmierung
    Material: SiO₂, Al₂O₃
  • Flussmittel
    Senkt die Schmelztemperatur und reguliert die Viskosität
    Material: CaO, CaF₂, Na₂O
  • Kohlenstoffzusätze
    Steuerung der Schmelzrate und Bereitstellung von Isolierung
    Material: Koks, Graphit, Ruß
  • Einschlussabsorber
    Erfasst nichtmetallische Einschlüsse aus Stahl
    Material: Calciumoxid (CaO), Magnesiumoxid (MgO)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Al₂O₃-Anreicherung >15 % in der Schlackenzusammensetzung Viskositätsanstieg auf >1,2 Pa·s bei Gießtemperatur Echtzeit-Überwachung der Schlackenzusammensetzung mit RFA-Spektroskopie und automatisiertes CaO-Zugabesystem implementieren
Kokillenoszillationsfrequenzabweichung >±0,5 Hz vom Bereich 120-200 U/min Unvollständige Flüssigschlackenfilmbildung (<2 mm Dicke) Geschlossenen Regelkreis mit PID-Regelung und 0,1 Hz Auflösung am Kokillenoszillatorantriebssystem installieren

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 g/cm³ Pulverdichte, 1100-1300 °C Schmelztemperatur, 0,3-0,6 Pa·s Viskosität bei 1300 °C
Belastungs- und Ausfallgrenzen
Viskosität <0,2 Pa·s verursacht übermäßige Kokilleninfiltration, Viskosität >1,0 Pa·s führt zu Schmierungsversagen, Basizitätsverhältnis (CaO/SiO₂) <0,8 führt zu Kristallisationsversagen
Der Wärmeabtransport in der Kokille wird durch das Stefan-Boltzmann-Strahlungsgesetz (σ=5,67×10⁻⁸ W/m²K⁴) bestimmt; die Viskositäts-Temperatur-Beziehung folgt der Arrhenius-Gleichung η=η₀exp(Eₐ/RT), wobei Eₐ=150-250 kJ/mol für Silikatschmelzen gilt
Fertigungskontext
Stranggieß-Schutzschlacke wird innerhalb von Eisen- und Stahlgrundproduktion nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

mold powder continuous casting powder casting flux slag powder

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 0,5 bar (Kokillendruck)
Durchflussrate:0,5-2,0 kg/t Stahl (typischer Verbrauch)
Betriebstemperatur:1300-1600 °C (Schmelzbad), 800-1200 °C (erstarrte Schicht)
Montage- und Anwendungskompatibilität
Niedrigkohlenstoff-StahlgütenMittelkohlenstoff-StahlgütenPeritektische Stahlgüten
Nicht geeignet: Hochtitan- oder hochaluminiumhaltige Stahlgüten (verursacht übermäßige Viskosität)
Auslegungsdaten
  • Gießgeschwindigkeit (m/min)
  • Kokillenabmessungen (Breite x Dicke in mm)
  • Stahlgüte/-chemie

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Rissbildung
Ursache: Schnelle Temperaturschwankungen während der Gießzyklen, die thermische Spannungen über die Materialgrenzen hinaus verursachen, oft aufgrund unzureichender Vorwärmung oder Kühlwasserprobleme.
Chemische Korrosion
Ursache: Reaktion mit Schlackenkomponenten von flüssigem Stahl (insbesondere hochbasische Schlacken), die zu Schlackeninfiltration und Materialabbau führt, verstärkt durch Schwankungen in der Schlackenzusammensetzung.
Wartungsindikatoren
  • Sichtbare Oberflächenrisse oder spinnennetzartige Rissmuster auf der Schleierpulverschicht
  • Abnormale Ausbrüche oder ungleichmäßige Stahlschalenbildung, die auf Leistungsverschlechterung der Schlacke hinweisen
Technische Hinweise
  • Strikte Temperaturkontrollprotokolle implementieren, einschließlich gradueller Vorwärmung auf 800-900 °C und kontrollierter Abkühlraten, um thermischen Schock zu minimieren
  • Konsistente Schlackenchemie durch regelmäßige Zusammensetzungsanalysen aufrechterhalten und Zufuhrraten basierend auf Stahlgüte und Gießgeschwindigkeitsparametern anpassen

Konformität und Fertigungsnormen

Referenznormen
ASTM C928 - Standard-Spezifikation für verpackte, trockene, schnellhärtende zementgebundene Materialien für BetonreparaturenDIN 51006 - Thermische Analyse - Thermogravimetrie - Grundlagen
Fertigungsgenauigkeit
  • Partikelgrößenverteilung: +/- 5 % des spezifizierten Bereichs
  • Basizität (CaO/SiO₂-Verhältnis): +/- 0,1
Qualitätsprüfung
  • Röntgenfluoreszenzanalyse (RFA) für chemische Zusammensetzung
  • Schmelzpunkt- und Viskositätsprüfung mit Hochtemperaturviskosimeter

Hersteller von Stranggieß-Schutzschlacke

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

CHAENG (Xinxiang Great Wall Casting Co., Ltd.)
Xinxiang · CN
Fertigt außerdem: Bearing/Housing、Dust Collector、Crushing Plant und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Slag powder line”
Quellseite ansehen ↗ chaeng.co · geprüft am 2026-09-05
SINOMEMA
· CN
Fertigt außerdem: Bucket Elevator、Pressure Vessel、Heat Exchanger und 7 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Slag Powder Equipment”
Quellseite ansehen ↗ sinomema.com · geprüft am 2026-09-07
Wanhao Refractory
· CN
Fertigt außerdem: Electric Arc Furnace、Reheating Furnace、Electromagnetic Induction Heater und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Casting Mold Powder”
Quellseite ansehen ↗ wanhaorefractory.com · geprüft am 2026-08-26

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die Funktion von Stranggieß-Schutzschlacke?

Sie schmilzt und bildet eine schützende Schlackenschicht, die Oxidation verhindert, Einschlüsse absorbiert, Wärme isoliert, die Grenzfläche zwischen Kokille und Strang schmiert und die Wärmeübertragung reguliert, um die Oberflächenqualität zu verbessern.

Welche Materialien werden typischerweise in Schutzschlacke verwendet?

Typische Materialien sind Siliciumdioxid (SiO2), Calciumoxid (CaO), Aluminiumoxid (Al2O3), Fluorit (CaF2) und Kohlenstoff.

Wie wird der Basizitätsindex von Schutzschlacke definiert?

Der Basizitätsindex ist das Verhältnis von CaO zu SiO2, typischerweise im Bereich von 0,9 bis 1,3, was das Schmelzverhalten und die Schlackeneigenschaften beeinflusst.

Warum ist es wichtig, Spezifikationen mit dem Hersteller zu verifizieren?

Die aufgeführten Werte sind Referenzbereiche; die tatsächliche Leistung hängt von der Stahlsorte und den Gießbedingungen ab. Bestätigen Sie daher mit dem Lieferanten für Ihre Anwendung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Eisen- und Stahlgrundproduktion

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Stranggieß-Schutzschlacke

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Stranggieß-Schutzschlacke?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schwerlast-Walzgerüst
Nächstes Produkt
Stranggießpulver
AngebotChat