Strukturierte Fertigungsdaten · 2026

Druckrollensystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Druckrollensystem im Bereich Herstellung von Leder, Lederwaren und Schuhen anhand von Betriebsdruck bis Walzendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Druckrollensystem wird durch die Baugruppe aus Druckrolle und Druckeinstellmechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das beim Spalten von Leder kontrollierten Druck ausübt, um eine gleichmäßige Dickereduktion zu gewährleisten.
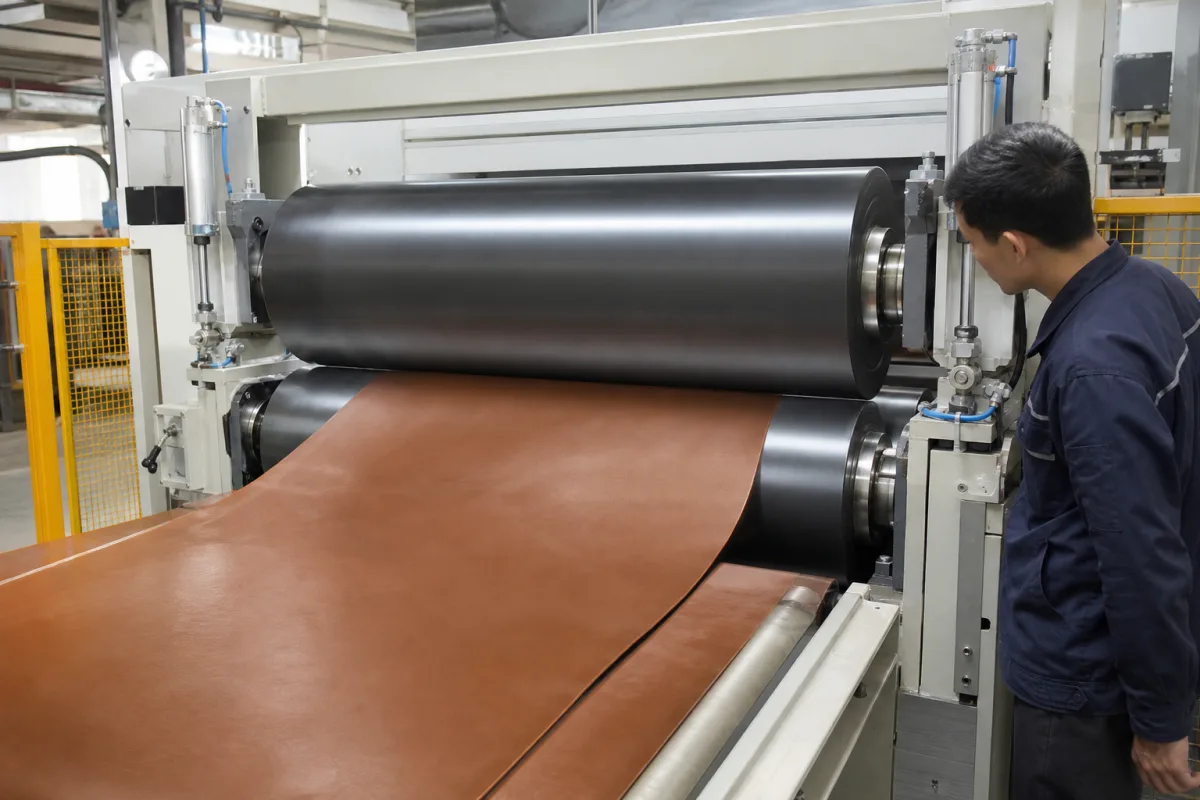
Druckrollensystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Druckrollensystem

Technische Definition

Das Druckrollensystem ist eine kritische Komponente einer industriellen Lederspaltmaschine, die während des Spaltvorgangs konstanten Druck auf das Leder ausübt. Dieses System stellt sicher, dass das Leder während der Materialabtragung flach und stabil bleibt, wodurch Falten, ungleichmäßiges Dünnen und Materialrutschen verhindert werden, die die Qualität des fertigen Lederprodukts beeinträchtigen könnten. Das System besteht typischerweise aus einer oder mehreren Rollen, die auf verstellbaren federbelasteten oder pneumatischen Mechanismen montiert sind und eine nach unten gerichtete Kraft auf die Lederoberfläche ausüben. Während das Leder durch die Maschine geführt wird, halten die Rollen konstanten Kontakt und Druck und drücken das Material fest gegen den Vorschubtisch, während das Spaltmesser Material von der Unterseite entfernt, um die gewünschte Dicke zu erreichen. Die Rollen sind in verschiedenen Durchmessern (80–200 mm) und Breiten (300–1800 mm) erhältlich, um unterschiedlichen Ledergrößen und Verarbeitungsanforderungen gerecht zu werden. Der Betriebsdruck liegt typischerweise zwischen 1,0 und 1,6 MPa, mit einer Druckgenauigkeit von ±0,05 MPa, um eine gleichmäßige Spaltdicke zu gewährleisten. Die Rollenhärte reicht von 60 bis 90 Shore A und ermöglicht eine Anpassung an empfindliche Leder. Das System wird von einem Motor mit einer Leistung von 1,5 bis 7,5 kW angetrieben und arbeitet mit Lineargeschwindigkeiten von 5–30 m/min. Es ist für Drehstromversorgung von 380–480 V AC (50/60 Hz) ausgelegt und arbeitet in einem Umgebungstemperaturbereich von 10–40 °C. Die Schutzart beträgt IP54–IP65 zum Schutz gegen Staub und Wasserstrahlen. Rollenmaterialien umfassen gehärteten Stahl, verchromten Stahl und Polyurethan, wobei verchromter 45#-Stahl (gemäß GB/T 699) für Korrosionsbeständigkeit verwendet wird. Das Gesamtgewicht der Maschine liegt je nach Konfiguration zwischen 500 und 2000 kg. Alle Spezifikationen sind Referenzwerte; verifizieren Sie modellspezifische Daten mit dem Hersteller.

Funktionsprinzip

Das System verwendet eine oder mehrere Rollen, die auf verstellbaren federbelasteten oder pneumatischen Mechanismen montiert sind, um eine nach unten gerichtete Kraft auf die Lederoberfläche auszuüben. Während das Leder durch die Maschine geführt wird, halten die Rollen konstanten Kontakt und Druck und drücken das Material fest gegen den Vorschubtisch, während das Spaltmesser Material von der Unterseite entfernt, um die gewünschte Dicke zu erreichen.

Hauptmaterialien

Gehärteter Stahl, Chrombeschichteter Stahl, Polyurethan
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Walzendurchmesser80–200 mmAffects contact area and pressure distribution
Walzenbreite300–1800 mmMatches leather width
Bahngeschwindigkeit5–30 m/minHigher speeds reduce dwell time
Druckgenauigkeit±0.05 MPaEnsures uniform skiving thickness
Walzenhärte60–90 Shore ASofter for delicate leather
Motorleistung1.5–7.5 kWDepends on roller width and speed
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur10–40 °COutside range affects hydraulic fluid viscosity
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
Walzenmaterial45# steelChrome-plated for corrosion resistanceGB/T 699
Maschinengewicht500–2000 kgDepends on size and configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Druckrolle
    Primäre Kontaktfläche, die Druck auf Leder ausübt
    Material: Vergüteter Stahl mit Chrombeschichtung
  • Druckeinstellmechanismus
    Ermöglicht präzise Steuerung des ausgeübten Drucks durch Feder- oder Pneumatiksysteme
    Material: Stahllegierung
  • Montagewinkel
    Befestigt das Rollensystem am Rahmen der Schälmaschine
    Material: Gusseisen oder Stahl
  • Lagerbaugruppe
    Ermöglicht eine reibungsarme Drehung der Rollen
    Material: Edelstahl mit geschmierten Lagern

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 3,0 bar (7 bis 44 psi)
Weitere Spezifikationen:Walzengeschwindigkeit: 5-30 m/min, Materialzufuhrrate: 2-15 m/min, Leistungsbedarf: 2,2-7,5 kW
Betriebstemperatur:Umgebungstemperatur bis 60°C (140°F)
Montage- und Anwendungskompatibilität
RindslederSchafslederSynthetische Lederersatzstoffe
Nicht geeignet: Abrasive Materialien oder Umgebungen mit hoher Partikelkontamination
Auslegungsdaten
  • Lederdickenbereich (mm)
  • Erforderlicher Produktionsdurchsatz (m²/Stunde)
  • Gewünschter Dickenreduzierungsprozentsatz
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 MPa (5-30 bar)
Belastungs- und Ausfallgrenzen
4,2 MPa (42 bar) Druckspannung auf der Walzenoberfläche
Hertzsche Kontaktspannung übersteigt die Streckgrenze von AISI 4140 Stahl (415 MPa) und verursacht plastische Verformung und Oberflächenausbröckelung
Fertigungskontext
Druckrollensystem wird innerhalb von Herstellung von Leder, Lederwaren und Schuhen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Oberflächenermüdungsrissbildung
Ursache: Zyklische Belastung durch Materialverarbeitung führt zur Initiierung und Ausbreitung von Mikrorissen in der Walzenoberfläche
Lagerfressen
Ursache: Verschmutzungseintritt (Staub, Feuchtigkeit) oder unzureichende Schmierung verursacht Überhitzung und Ausfall des Lagers
Wartungsindikatoren
  • Unregelmäßige Druckverteilungsmuster auf verarbeiteten Materialien sichtbar
  • Abnormale Schleif- oder Quietschgeräusche während des Betriebs
Technische Hinweise
  • Regelmäßige Oberflächenhärtetests und zerstörungsfreie Prüfung (Ultraschall/Wirbelstrom) implementieren, um unter der Oberfläche liegende Defekte vor katastrophalem Ausfall zu erkennen
  • Prädiktives Wartungsprogramm etablieren, das Schwingungsanalyse und Thermografie zur Überwachung des Lagerzustands und der Schmiereffektivität nutzt

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 - Sicherheit von MaschinenANSI B151.1 - Sicherheitsanforderungen für Wickelausrüstungen von Kunststofffolien und -bahnenDIN 5510-2 - Brandverhalten von Schienenfahrzeugen
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Ultraschallprüfung auf innere Defekte
  • Härteprüfung (Rockwell-C-Skala)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikdruckreglerdrift übersteigt 0,1 MPa/s Anstiegsrate → Walzenoberflächentemperaturanstieg auf 180°C verursacht thermische Ausdehnungsdifferenz → Dual-redundante PID-Regler mit 0,01 MPa Auflösungsrückmeldung installieren
Lederdickenvariation übersteigt ±0,2 mm Toleranz → Walzenlager-Axiallastungleichgewicht erreicht 2,5 kN Differenz → Laserdickensensor mit 0,05 mm Präzision und adaptive Druckregelung implementieren

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Druckrollensystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Druckrollensystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Rollenmaterialien sind verfügbar?

Rollen können aus gehärtetem Stahl, verchromtem Stahl oder Polyurethan hergestellt werden. Verchromter 45#-Stahl (gemäß GB/T 699) wird für Korrosionsbeständigkeit verwendet. Die Wahl hängt von der Lederart und den Verarbeitungsanforderungen ab.

Was sind die elektrischen Anforderungen?

Das System benötigt eine Drehstromversorgung von 380–480 V AC, 50/60 Hz, gemäß IEC 60038. Die Motorleistung reicht von 1,5 bis 7,5 kW. Stellen Sie sicher, dass Ihre Stromversorgung diesen Spezifikationen entspricht.

Wie gewährleistet das System eine gleichmäßige Spaltdicke?

Das System hält konstanten Druck auf das Leder über federbelastete oder pneumatische Rollen, mit einer Druckgenauigkeit von ±0,05 MPa. Dies verhindert Falten und ungleichmäßiges Dünnen und sorgt für einen gleichmäßigen Materialabtrag.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Leder, Lederwaren und Schuhen

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Druckrollensystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Chromgerbstofflösung
Nächstes Produkt
Entfleischmaschine
AngebotChat