Strukturierte Fertigungsdaten · 2026

Falz- und Streckmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Falz- und Streckmaschine im Bereich Herstellung von Leder, Lederwaren und Schuhen anhand von Arbeitsbreite bis Vorschubgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Falz- und Streckmaschine wird durch die Baugruppe aus Spannrollen und Klemmvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Lederverarbeitungsmaschine, die die Haut dehnt und fixiert, um eine gleichmäßige Dicke und korrekte Narbung zu erreichen.
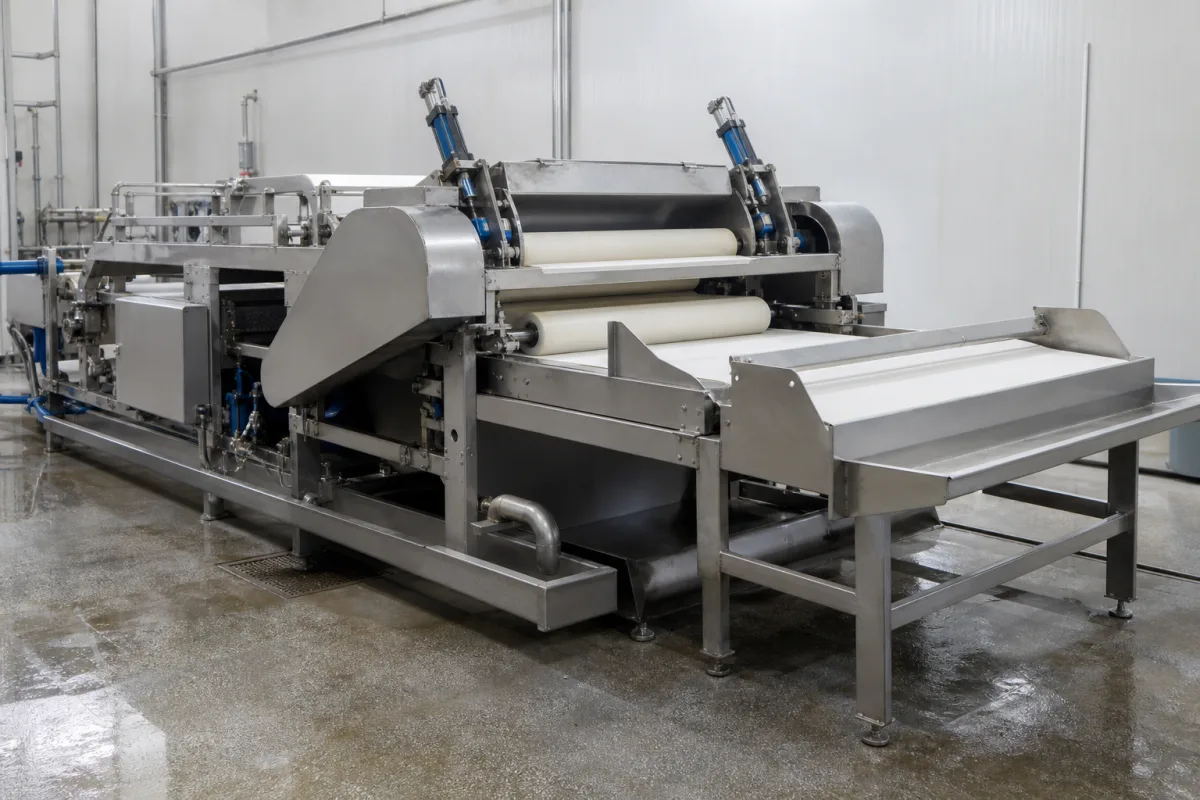
Falz- und Streckmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Falz- und Streckmaschine

Technische Definition

Die Falz- und Streckmaschine ist eine kritische Komponente im integrierten Lederverarbeitungssystem, die nach dem Gerben mechanisch die Lederhäute dehnt, um Falten zu beseitigen, eine gleichmäßige Dicke über die gesamte Oberfläche sicherzustellen und das Narbenbild richtig zu fixieren. Dieser Prozess bereitet das Leder für nachfolgende Veredelungsoperationen vor, indem ein glattes, konsistentes Substrat geschaffen wird. Die Maschine arbeitet durch Anwendung kontrollierter mechanischer Kraft über eine Reihe von Walzen, Klemmen oder Spannmechanismen, die die Haut in mehrere Richtungen dehnen, während ein konstanter Druck aufrechterhalten wird. Diese Aktion richtet Kollagenfasern aus, entfernt feuchtigkeitsbedingtes Schrumpfen und setzt die gewünschten Abmessungen, bevor das Leder vollständig trocknet oder chemischen Fixierbehandlungen unterzogen wird. Die Ausrüstung ist für die Integration in kontinuierliche Lederverarbeitungslinien ausgelegt, mit Arbeitsbreiten von 1500 bis 3200 mm und Vorschubgeschwindigkeiten von 5 bis 30 m/min, um verschiedene Hautgrößen und Produktionsdurchsätze zu ermöglichen. Die Streckkraft kann zwischen 10 und 50 kN eingestellt werden, abhängig von der Hautdicke und den gewünschten Endprodukteigenschaften. Die Maschine erreicht eine Dickentoleranz von ±0,05 mm und gewährleistet eine gleichmäßige Dicke nach dem Fixieren. Betriebsparameter umfassen einen Umgebungstemperaturbereich von 10–40 °C, relative Luftfeuchtigkeit von 40–70% und eine elektrische Versorgung von 380–480 V AC (Drehstrom, 50/60 Hz) gemäß IEC 60038. Die installierte Leistung reicht von 15 bis 45 kW, das Maschinengewicht variiert von 5000 bis 12000 kg, und die Stellfläche reicht von 4000×2000×1800 mm bis 8000×3000×2500 mm. Die Schutzart ist IP54–IP65 gemäß IEC 60529, geeignet für staubige oder feuchte Umgebungen. Verwendete Materialien umfassen Edelstahl, gehärteten Legierungsstahl und synthetischen Kautschuk, was Haltbarkeit und Korrosionsbeständigkeit gewährleistet. Der Betriebsdruck, falls zutreffend, beträgt 1,0–1,6 MPa, aber Alle aufgeführten Parameter sind Referenzbereiche und müssen mit dem rechtlichen Hersteller für spezifische Modelle und Anwendungen verifiziert werden. Die Maschine ist keine eigenständige Einheit, sondern eine Komponente eines größeren Systems, und ihre Auswahl hängt von Hauteigenschaften, Produktionskapazität und Integrationsanforderungen ab.

Funktionsprinzip

Die Maschine verwendet eine Reihe von Walzen, Klemmen oder Spannmechanismen, um kontrollierte mechanische Kraft auf die Lederhaut auszuüben, sie in mehrere Richtungen zu dehnen, während ein konstanter Druck aufrechterhalten wird. Diese Aktion richtet Kollagenfasern aus, entfernt feuchtigkeitsbedingtes Schrumpfen und setzt die gewünschten Abmessungen, bevor das Leder vollständig trocknet oder chemischen Fixierbehandlungen unterzogen wird.

Hauptmaterialien

Edelstahl, Gehärteter Legierungsstahl, Synthesekautschuk
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Arbeitsbreite1500–3200 mmDetermines maximum hide width
Vorschubgeschwindigkeit5–30 m/minAffects throughput and stretching quality
Dehnkraft10–50 kNHigher force for thicker hides
Dickentoleranz±0.05 mmUniform thickness after setting
Betriebstemperatur10–40 °COutside range affects leather flexibility
Relative Luftfeuchtigkeit40–70 %Too low causes cracking, too high causes slippage
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Anschlussleistung15–45 kWDepends on width and drive system
Maschinengewicht5000–12000 kgHeavier for wider models
Stellfläche (L×B×H)4000×2000×1800–8000×3000×2500 mmVaries with working width
SchutzartIP54–IP65Higher for dusty or wet environmentsIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Spannrollen
    Anwendung einer kontrollierten Zugkraft auf das Lederfell
    Material: Vergüteter Legierungsstahl
  • Klemmvorrichtung
    Sichert Lederkanten während des Streckvorgangs gemäß DIN 8580 (Umformverfahren).
    Material: Nichtrostender Stahl (Edelstahl) nach DIN EN 10088-1.
  • Druckeinstellungsmechanismus
    Steuerung und Aufrechterhaltung eines gleichmäßigen Streckdrucks
    Material: Edelstahl

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 3,0 bar (7 bis 44 psi)
Durchflussrate:5 bis 20 L/min Wasseräquivalent
Betriebstemperatur:Umgebungstemperatur bis 60°C (140°F)
Montage- und Anwendungskompatibilität
RinderlederhäuteSchafslederZiegenleder
Nicht geeignet: Synthetische oder gummiartige Materialien, die chemische Fixierung erfordern
Auslegungsdaten
  • Hautabmessungen (Länge x Breite)
  • Zielgleichmäßigkeitstoleranz der Dicke
  • Produktionsdurchsatz (Häute pro Stunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Hydraulikdruck, 20-40 U/min Walzengeschwindigkeit, 50-80°C Plattenentemperatur
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 1,5 MPa verursacht Dichtungsbruch, Walzengeschwindigkeit unter 15 U/min erzeugt bleibende Falten, Plattenentemperatur über 90°C denaturiert Kollagenfasern
Die viskoelastischen Eigenschaften von Leder (Elastizitätsmodul 100-500 MPa, Poisson-Zahl 0,4-0,5) erfordern kontrollierte Spannungs-Dehnungs-Beziehungen; Überschreiten der Streckgrenze (5-15 MPa) verursacht bleibende Verformung; thermische Degradation tritt oberhalb der Denaturierungstemperatur von Kollagen (65-70°C) auf
Fertigungskontext
Falz- und Streckmaschine wird innerhalb von Herstellung von Leder, Lederwaren und Schuhen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Überhitzung
Ursache: Unzureichende Schmierung, Fehlausrichtung oder übermäßige Belastung, die zu vorzeitigem Lagerausfall und thermischer Degradation führt
Zahnflankenermüdung und Fressen
Ursache: Kontaminiertes Schmiermittel, unsachgemäßer Zahneingriff oder Oberflächenermüdung durch zyklische Belastung, die Oberflächenverschlechterung verursacht
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Klopfgeräusche aus dem Getriebe während des Betriebs
  • Sichtbare Öllecks um Dichtungen oder übermäßige Vibration während der Maschinenzyklen
Technische Hinweise
  • Implementierung einer präzisen Laserausrichtung während der Installation und periodische Nachjustierungen, um Lager- und Zahnradbelastung zu verhindern
  • Etablierung eines strengen Schmierstoffanalyseprogramms mit geplanten Ölwechseln und Kontaminationsüberwachung, um optimale Schmierungqualität aufrechtzuerhalten

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2010 Sicherheit von MaschinenMaschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Maßliche Überprüfung via Koordinatenmessgerät (KMG)
  • Zerstörungsfreie Prüfung (Magnetpulverprüfung)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination, die den ISO 4406 18/16/13 Reinheitsgrad überschreitet → Servoventilkolbenfestfressen, das asymmetrische Walzendruckverteilung verursacht → Installation einer 3 μm Absolutfilterung mit Differenzdrucküberwachung und automatischer Umgehung
Zyklische Belastung über 10⁶ Zyklen bei 0,8-1,2 MPa Spannungsbereich → Ermüdungsrissausbreitung in Walzenlagergehäusen an Spannungskonzentrationspunkten → Finite-Elemente-Analyse-optimierte Ausrundungsradien (mindestens 5 mm) mit Kugelstrahlen zur Erzeugung von 400-600 MPa Druckeigenspannung

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Falz- und Streckmaschine

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Falz- und Streckmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die Hauptfunktion einer Falz- und Streckmaschine?

Die Hauptfunktion besteht darin, Lederhäute nach dem Gerben mechanisch zu dehnen, um Falten zu beseitigen, eine gleichmäßige Dicke sicherzustellen und das Narbenbild zu fixieren, wodurch das Leder für nachfolgende Veredelungsoperationen vorbereitet wird.

Was sind die typischen Arbeitsbreiten- und Vorschubgeschwindigkeitsbereiche?

Die typische Arbeitsbreite reicht von 1500 bis 3200 mm, und die Vorschubgeschwindigkeit von 5 bis 30 m/min. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell bestätigt werden.

Welche Materialien werden üblicherweise für den Bau dieser Maschine verwendet?

Übliche Materialien umfassen Edelstahl, gehärteten Legierungsstahl und synthetischen Kautschuk, die Haltbarkeit und Korrosionsbeständigkeit in industriellen Umgebungen bieten.

Welche Normen werden für Betriebsdruck und elektrische Versorgung referenziert?

Der Betriebsdruck referenziert mit einem Bereich von 1,0–1,6 MPa, und die elektrische Versorgung referenziert IEC 60038 mit einem Bereich von 380–480 V AC. Diese sind Verifizierungsreferenzen, keine Konformitätsnachweise.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Leder, Lederwaren und Schuhen

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Falz- und Streckmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Fadenspannungssystem
Nächstes Produkt
Finishing-Linie
AngebotChat